Производство
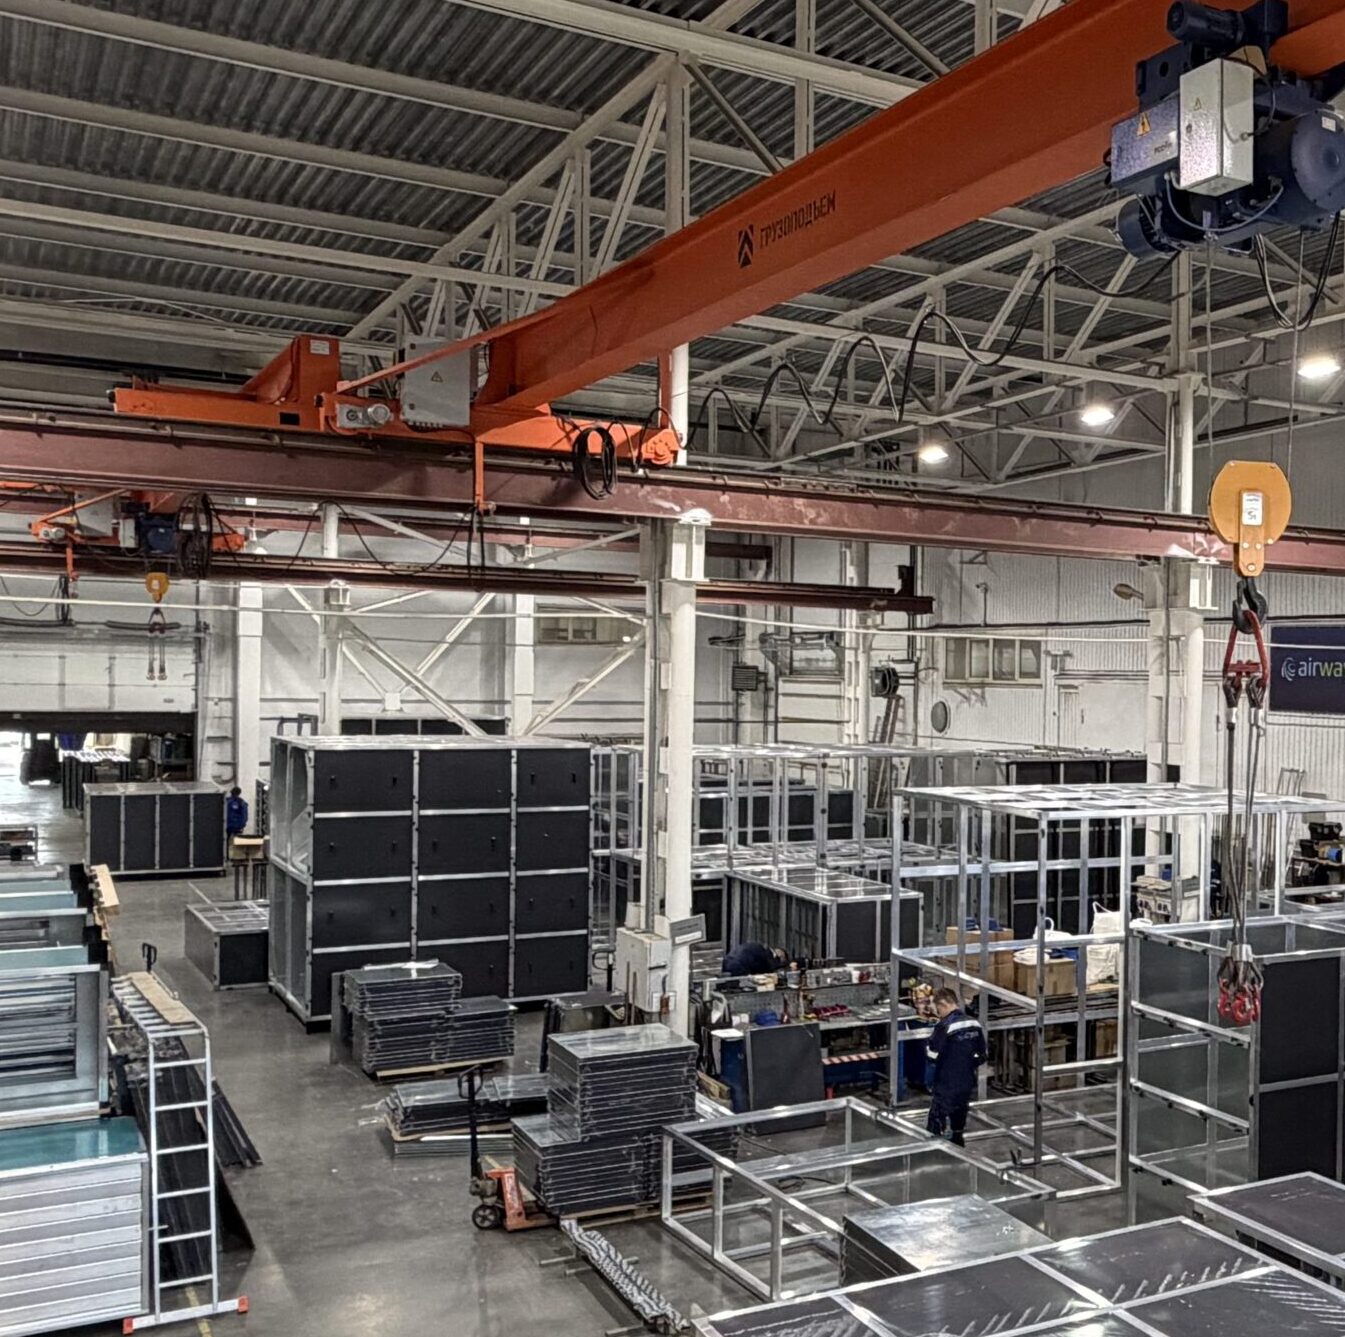
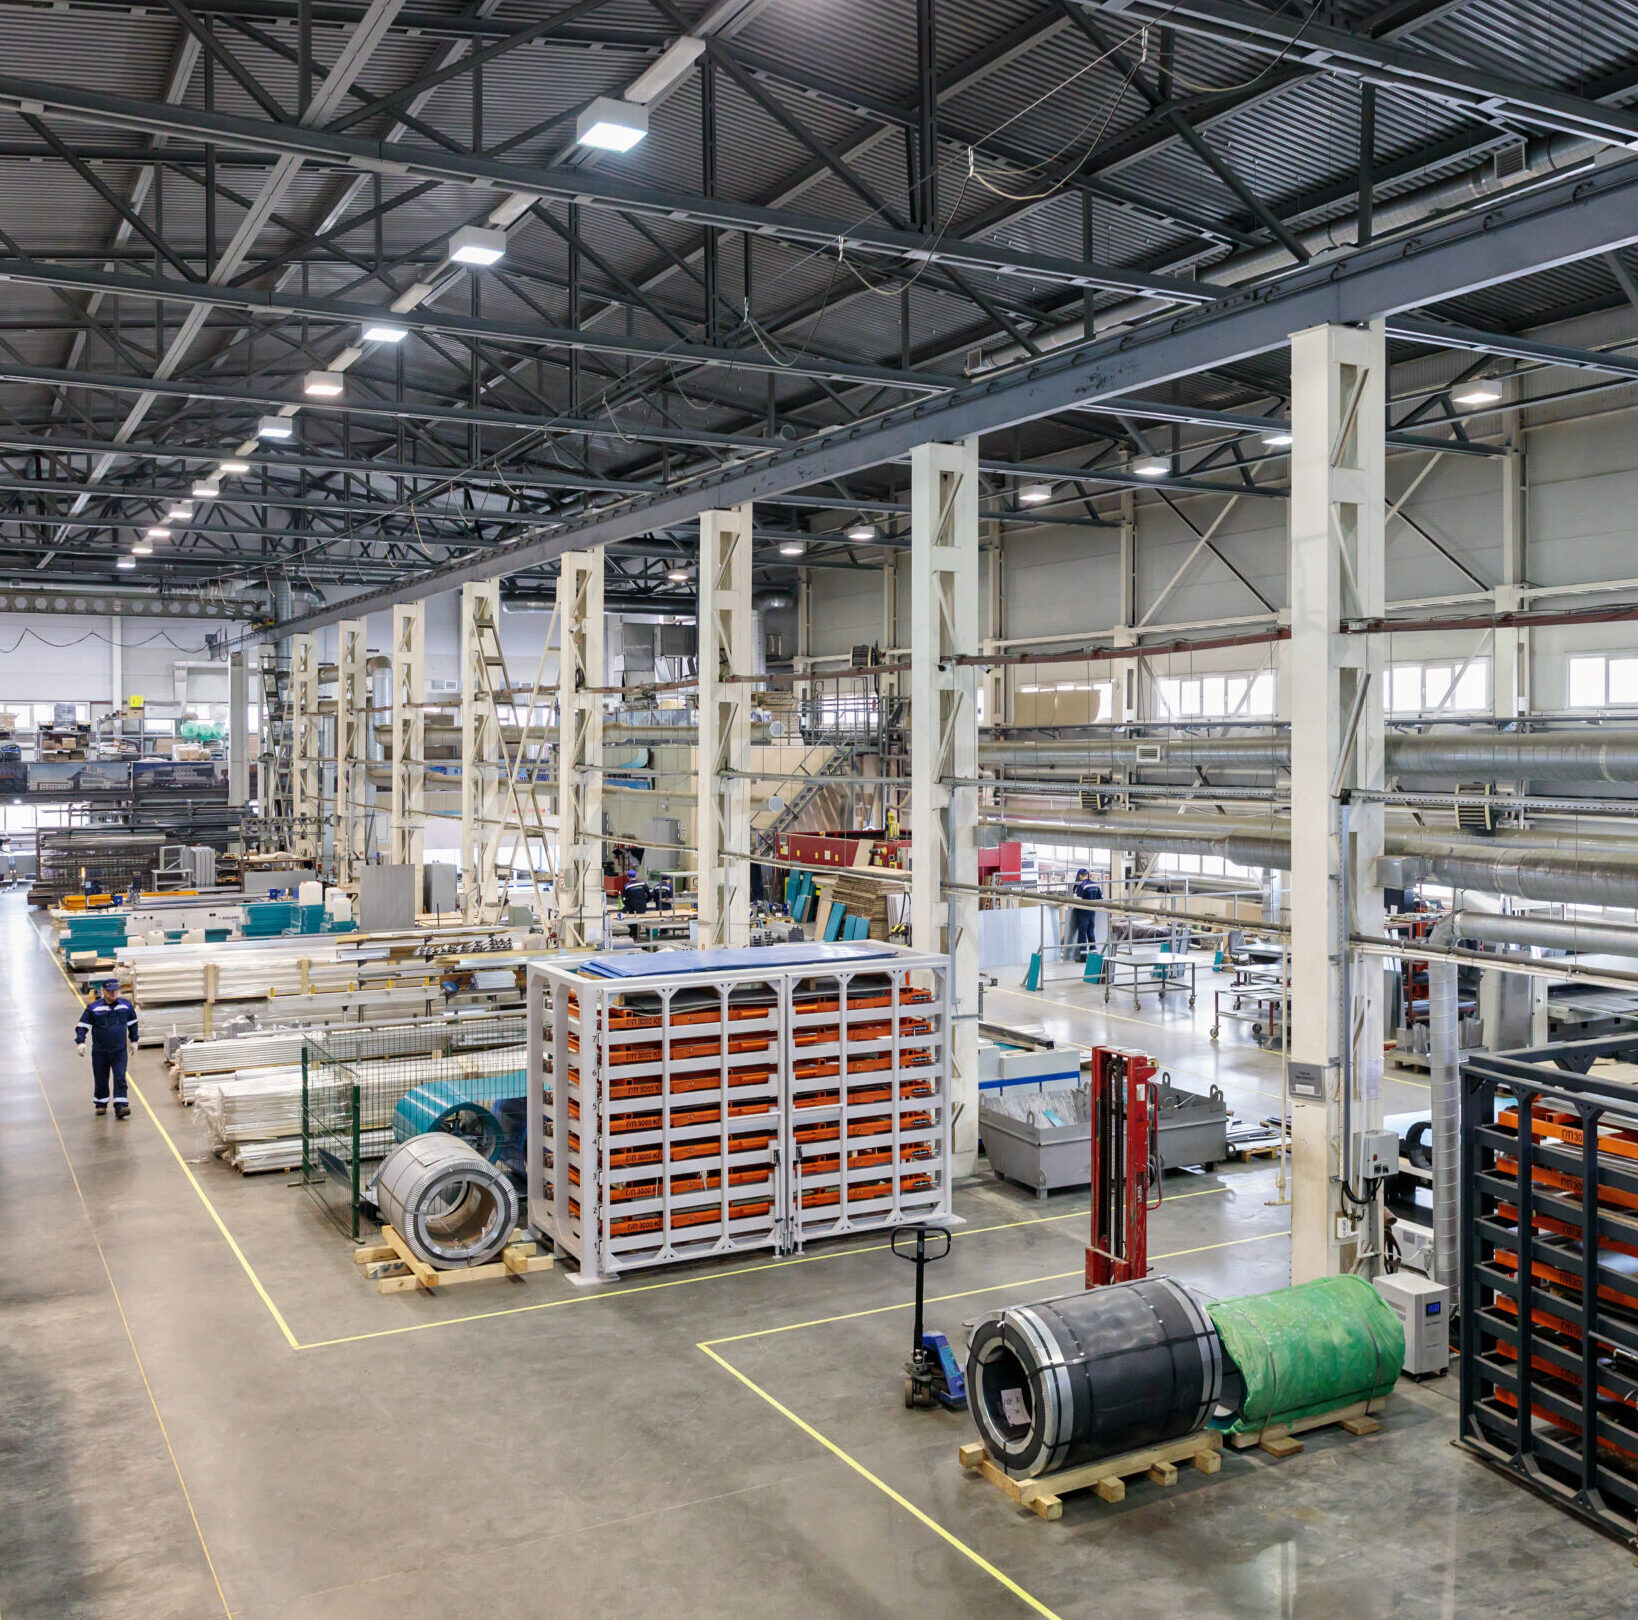
Ключевое подразделение компании, где создаются надежные климатические и вентиляционные системы.
Здесь выполняются все основные технологические операции: от высокоточной резки и гибки листового металла до финальной сборки корпусов установок.
Производим оборудование по типовым решениям и индивидуальным чертежам, соблюдая требования к качеству, точности и герметичности изделий.
Здесь выполняются все основные технологические операции: от высокоточной резки и гибки листового металла до финальной сборки корпусов установок.
Производим оборудование по типовым решениям и индивидуальным чертежам, соблюдая требования к качеству, точности и герметичности изделий.
Производство в цифрах
Масштабы предприятия

12
производственных участков

170
профессионалов
в команде

5400
м2 - производственных
площадей

2010
год запуска производства в России
Структура производства
Производственные участки
Зона размотки, правки и резки металла
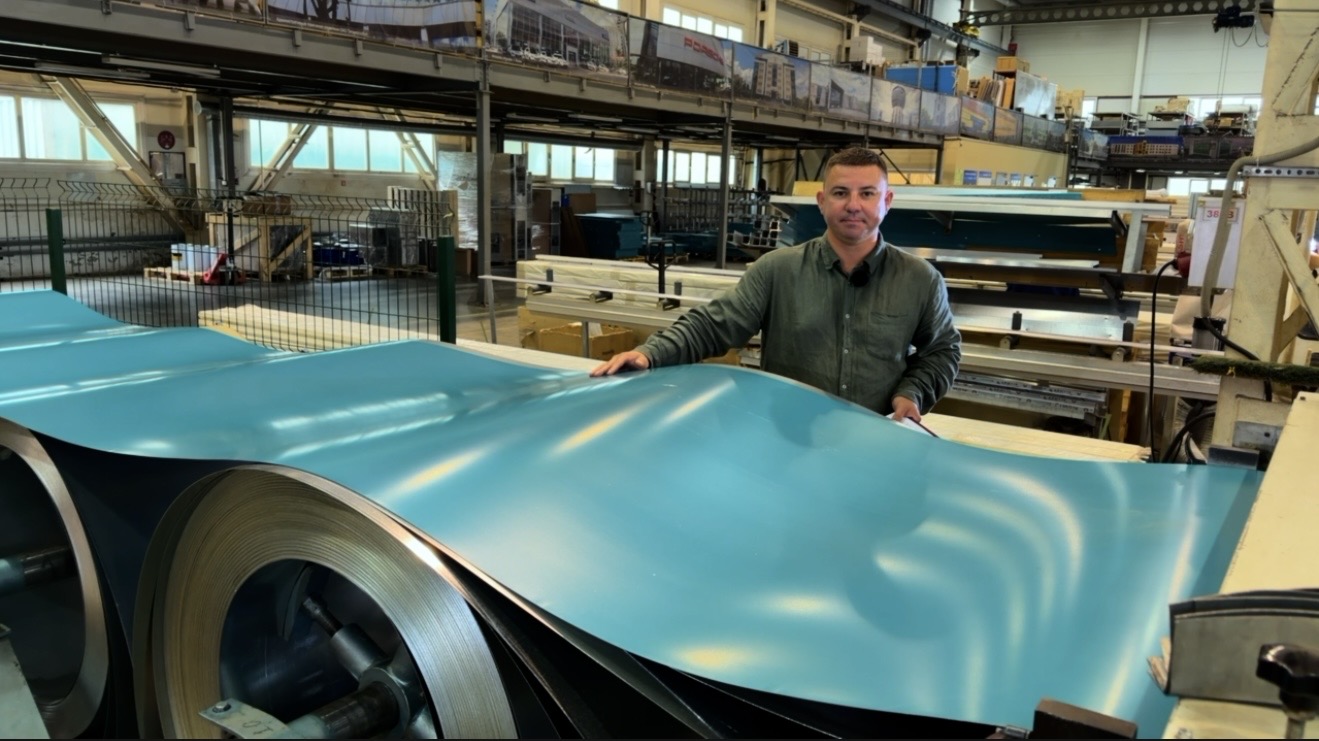
Первый производственный участок— это зона автоматической подачи и подготовки листового металла.
Здесь установлен размотчик рулонного металла.
Металл автоматически подается с катушки, выпрямляется и режется на листы необходимого размера.
Такие заготовки далее поступают на участок гибки и резки листового металла, а также используются для производства канальных изделий и воздуховодов прямоугольного сечения.
Здесь установлен размотчик рулонного металла.
Металл автоматически подается с катушки, выпрямляется и режется на листы необходимого размера.
Такие заготовки далее поступают на участок гибки и резки листового металла, а также используются для производства канальных изделий и воздуховодов прямоугольного сечения.
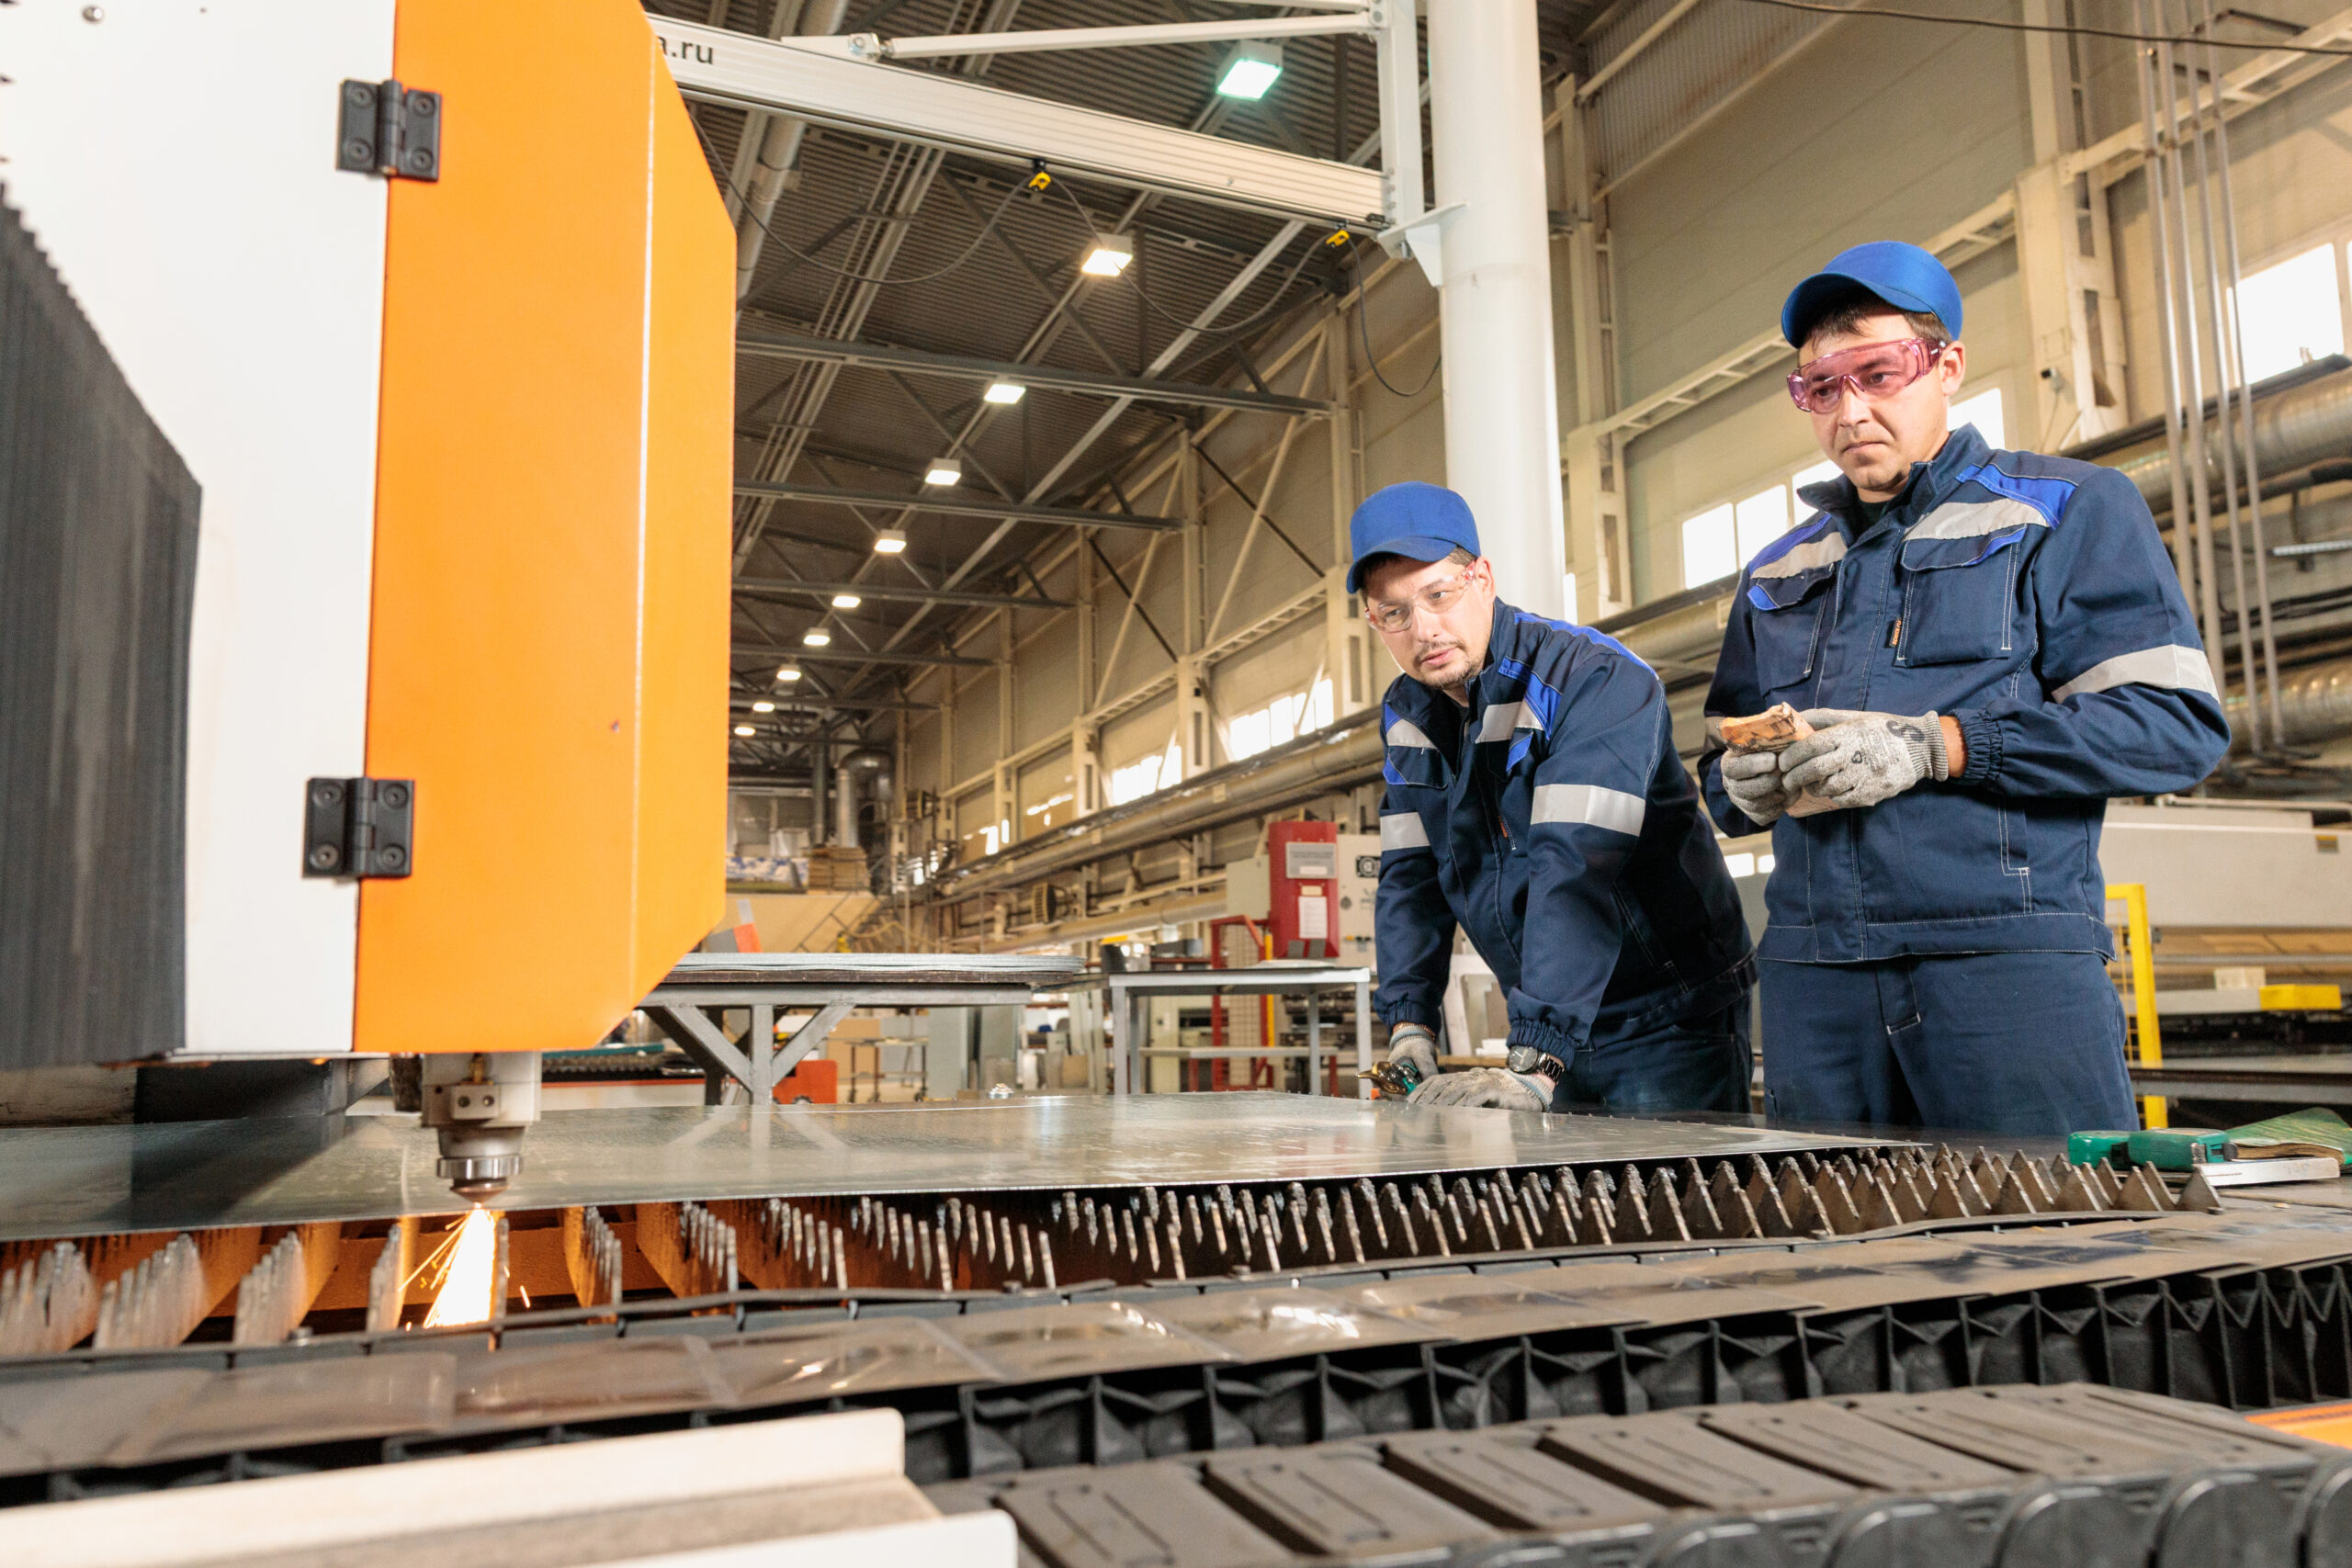
Участок обработки листового металла
Следующая часть участка — это участок обработки листового металла.
Именно здесь начинается изготовление большинства деталей будущего оборудования. На этом участке выполняются заготовительные операции: резка металлических листов, раскрой, гибка и подготовка деталей для дальнейшей сборки.
Здесь установлены станки лазерной резки металла, которые позволяют точно и быстро изготавливать детали сложной формы. После раскроя заготовки поступают на гибочные станки с числовым программным управлением.
Гибочные станки с ЧПУ обеспечивают высокую точность гибки металлических заготовок и позволяют получать детали, которые затем используются в корпусах, панелях, элементах воздуховодов и других изделиях.
Именно здесь начинается изготовление большинства деталей будущего оборудования. На этом участке выполняются заготовительные операции: резка металлических листов, раскрой, гибка и подготовка деталей для дальнейшей сборки.
Здесь установлены станки лазерной резки металла, которые позволяют точно и быстро изготавливать детали сложной формы. После раскроя заготовки поступают на гибочные станки с числовым программным управлением.
Гибочные станки с ЧПУ обеспечивают высокую точность гибки металлических заготовок и позволяют получать детали, которые затем используются в корпусах, панелях, элементах воздуховодов и других изделиях.
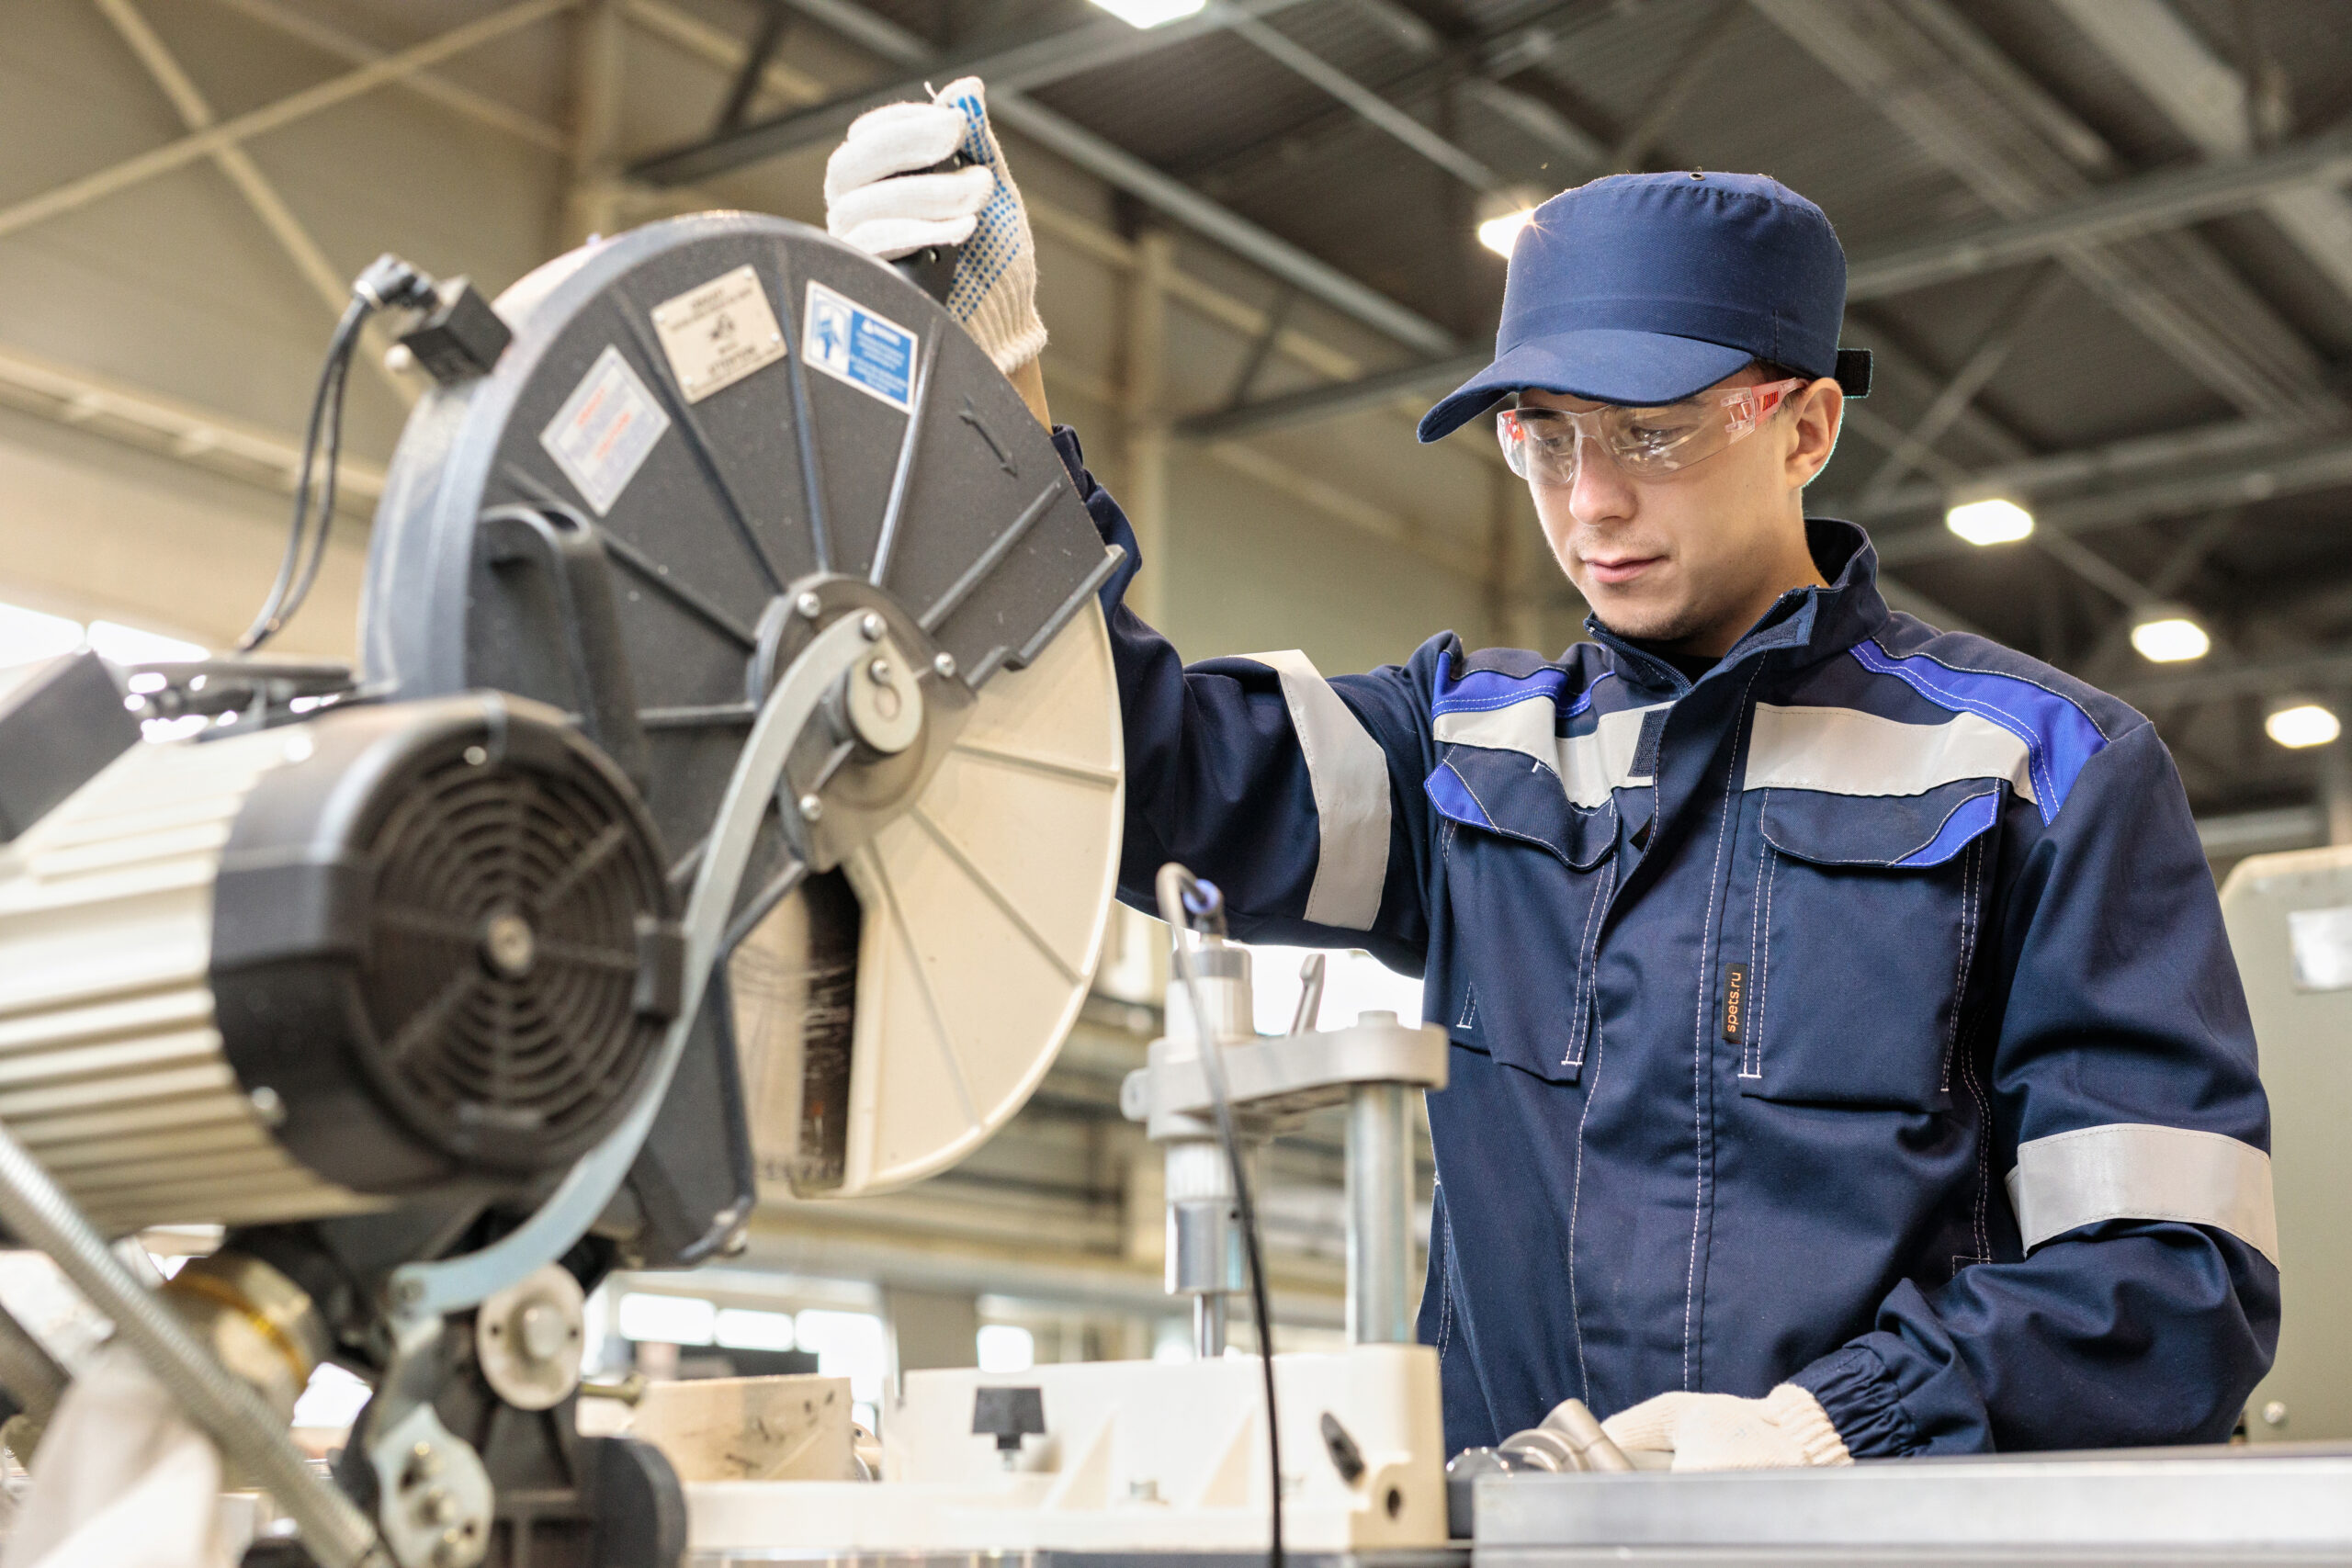
Участок обработки алюминиевых и пластиковых профилей
Здесь выполняется резка и фрезеровка профиля. В производстве используются как алюминиевые, так и пластиковые профили.
Профиль применяется при изготовлении каркасов, рам, корпусных элементов и других конструктивных частей оборудования. Точность обработки профиля напрямую влияет на качество сборки и герметичность готового изделия.,,
Профиль применяется при изготовлении каркасов, рам, корпусных элементов и других конструктивных частей оборудования. Точность обработки профиля напрямую влияет на качество сборки и герметичность готового изделия.,,
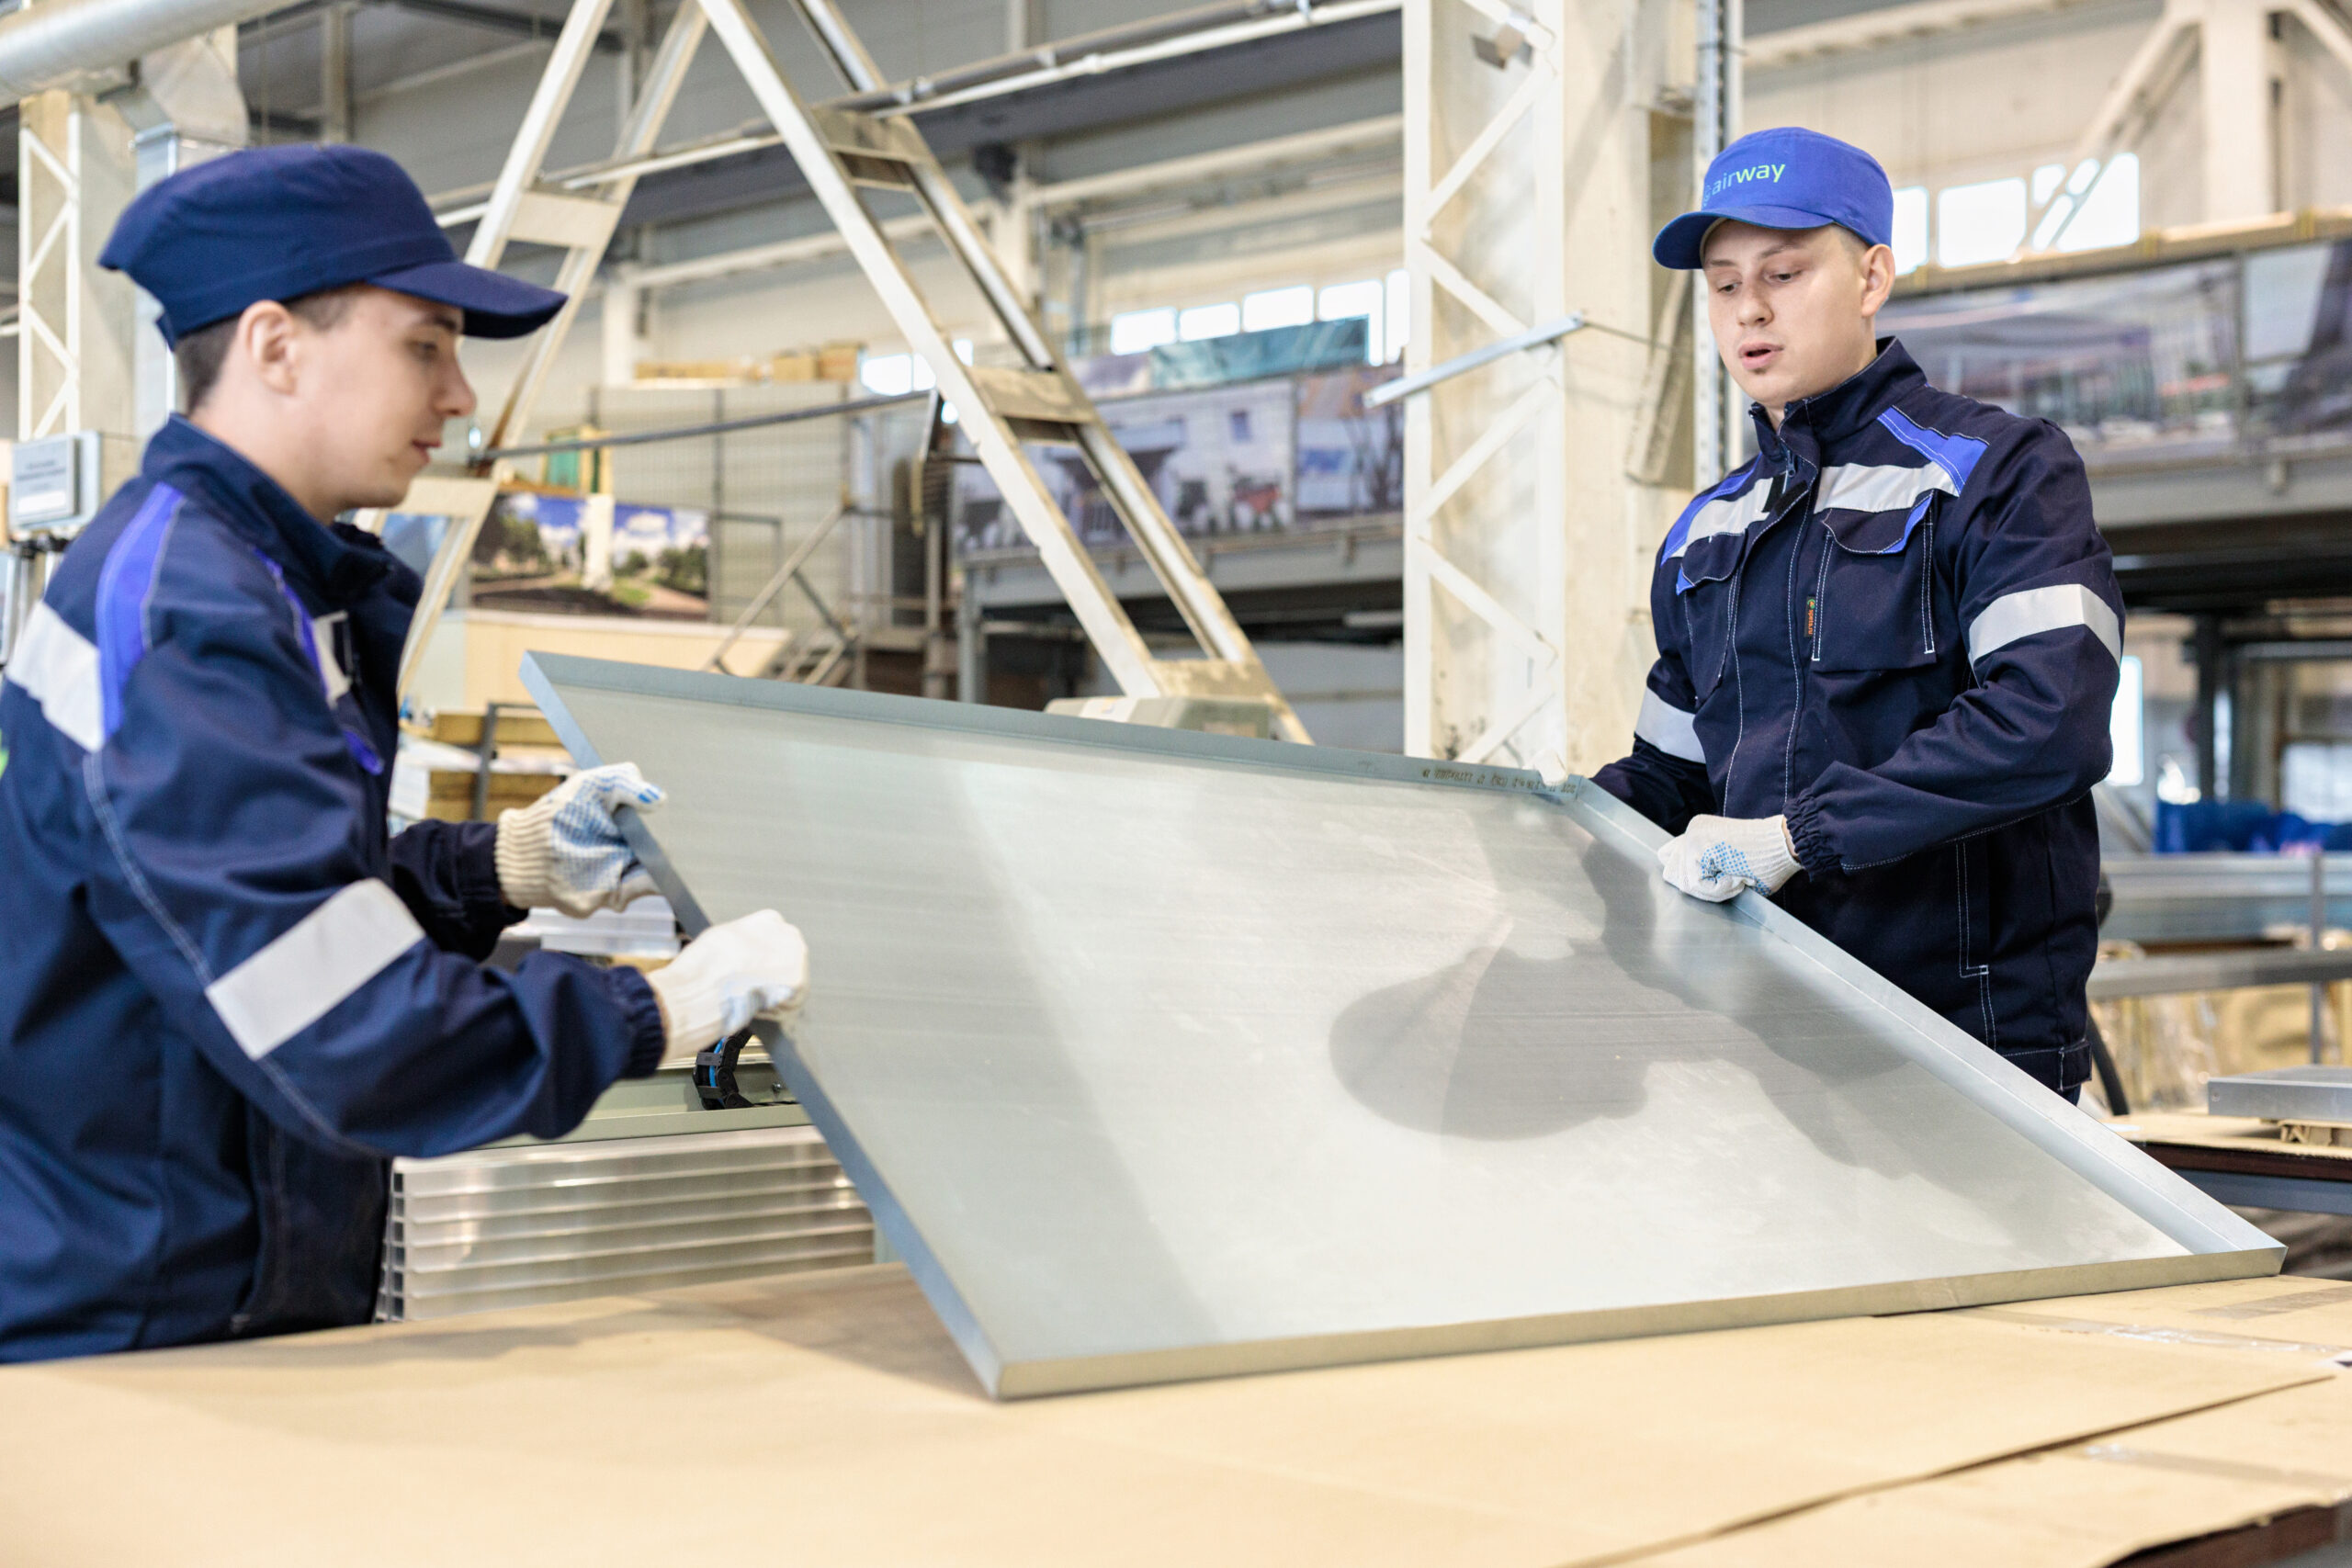
Участок производства панелей для сборки установок
Он включает несколько операций: сборку и проклейку панелей. Здесь изготавливаются панели, которые используются при сборке корпусов вентиляционных установок и другого климатического оборудования.
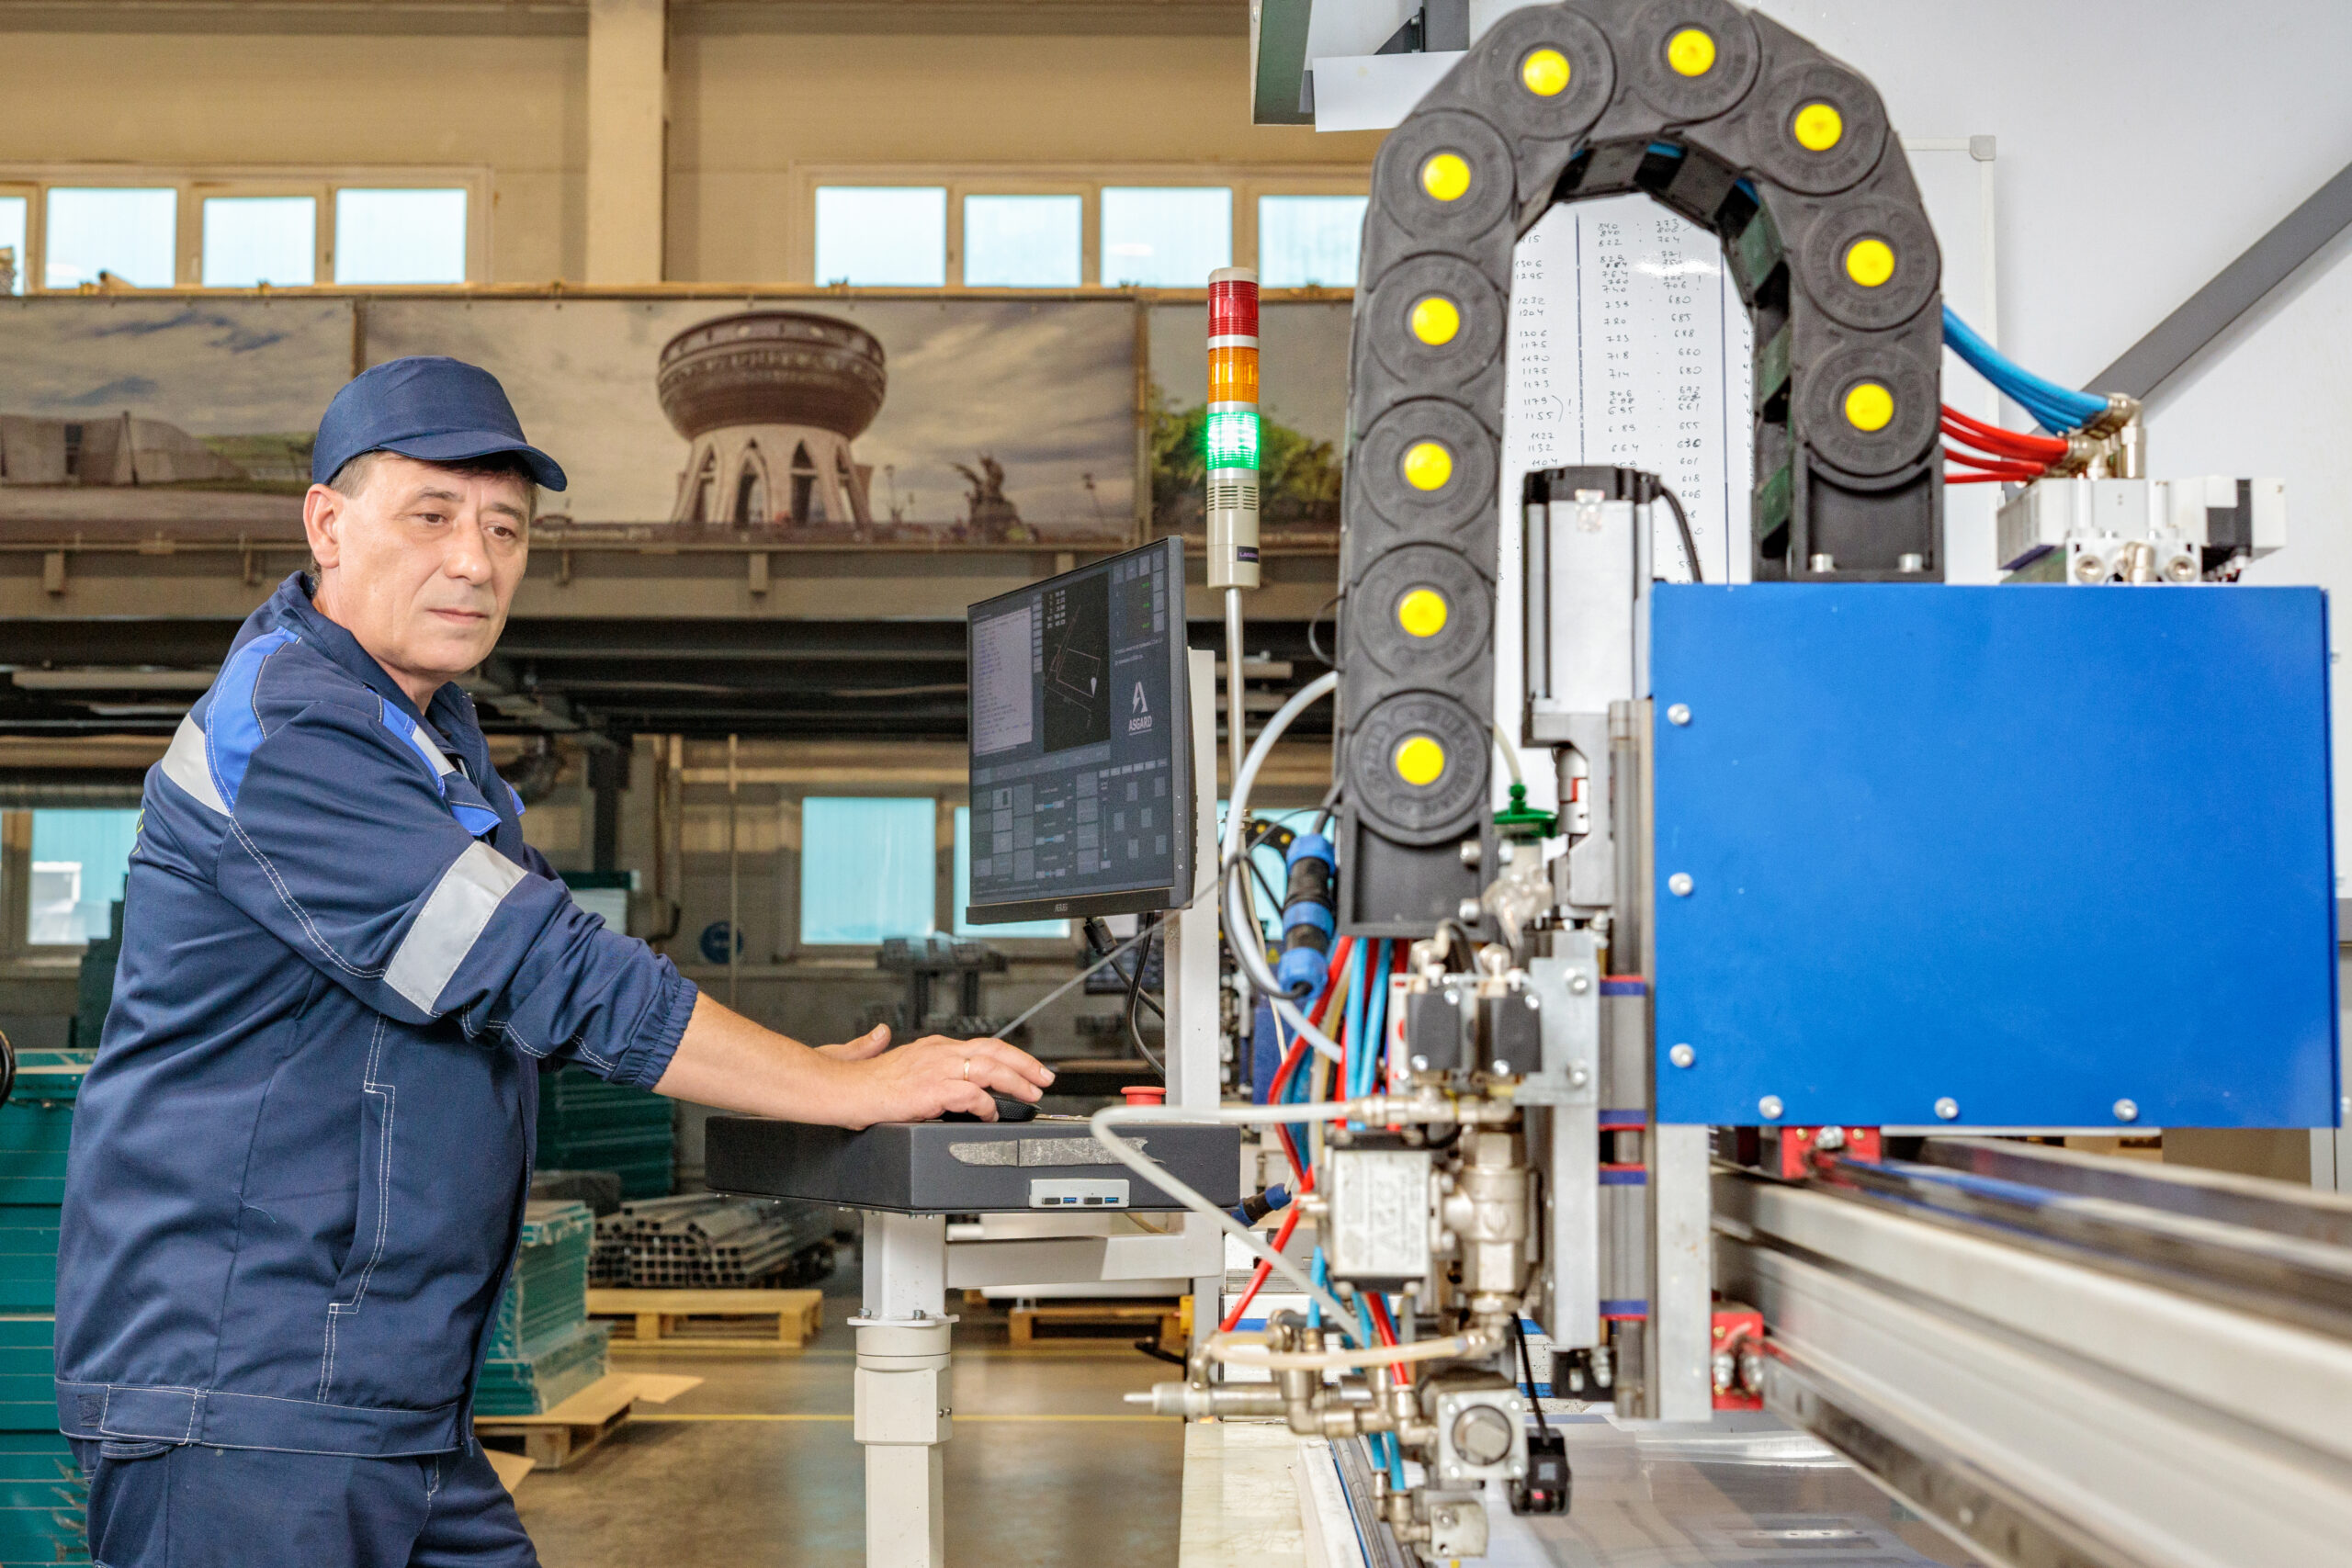
Участок нанесения резинового уплотнителя
На этом участке на панели наносится двухкомпонентное полиуретановое уплотнение типа «gasket». Оно обеспечивает герметичность соединений, снижает риск подсосов воздуха и помогает поддерживать стабильные рабочие характеристики оборудования.
Качественное уплотнение особенно важно для вентиляционных установок, где требуется надежная герметизация корпуса и отдельных секций.
Качественное уплотнение особенно важно для вентиляционных установок, где требуется надежная герметизация корпуса и отдельных секций.
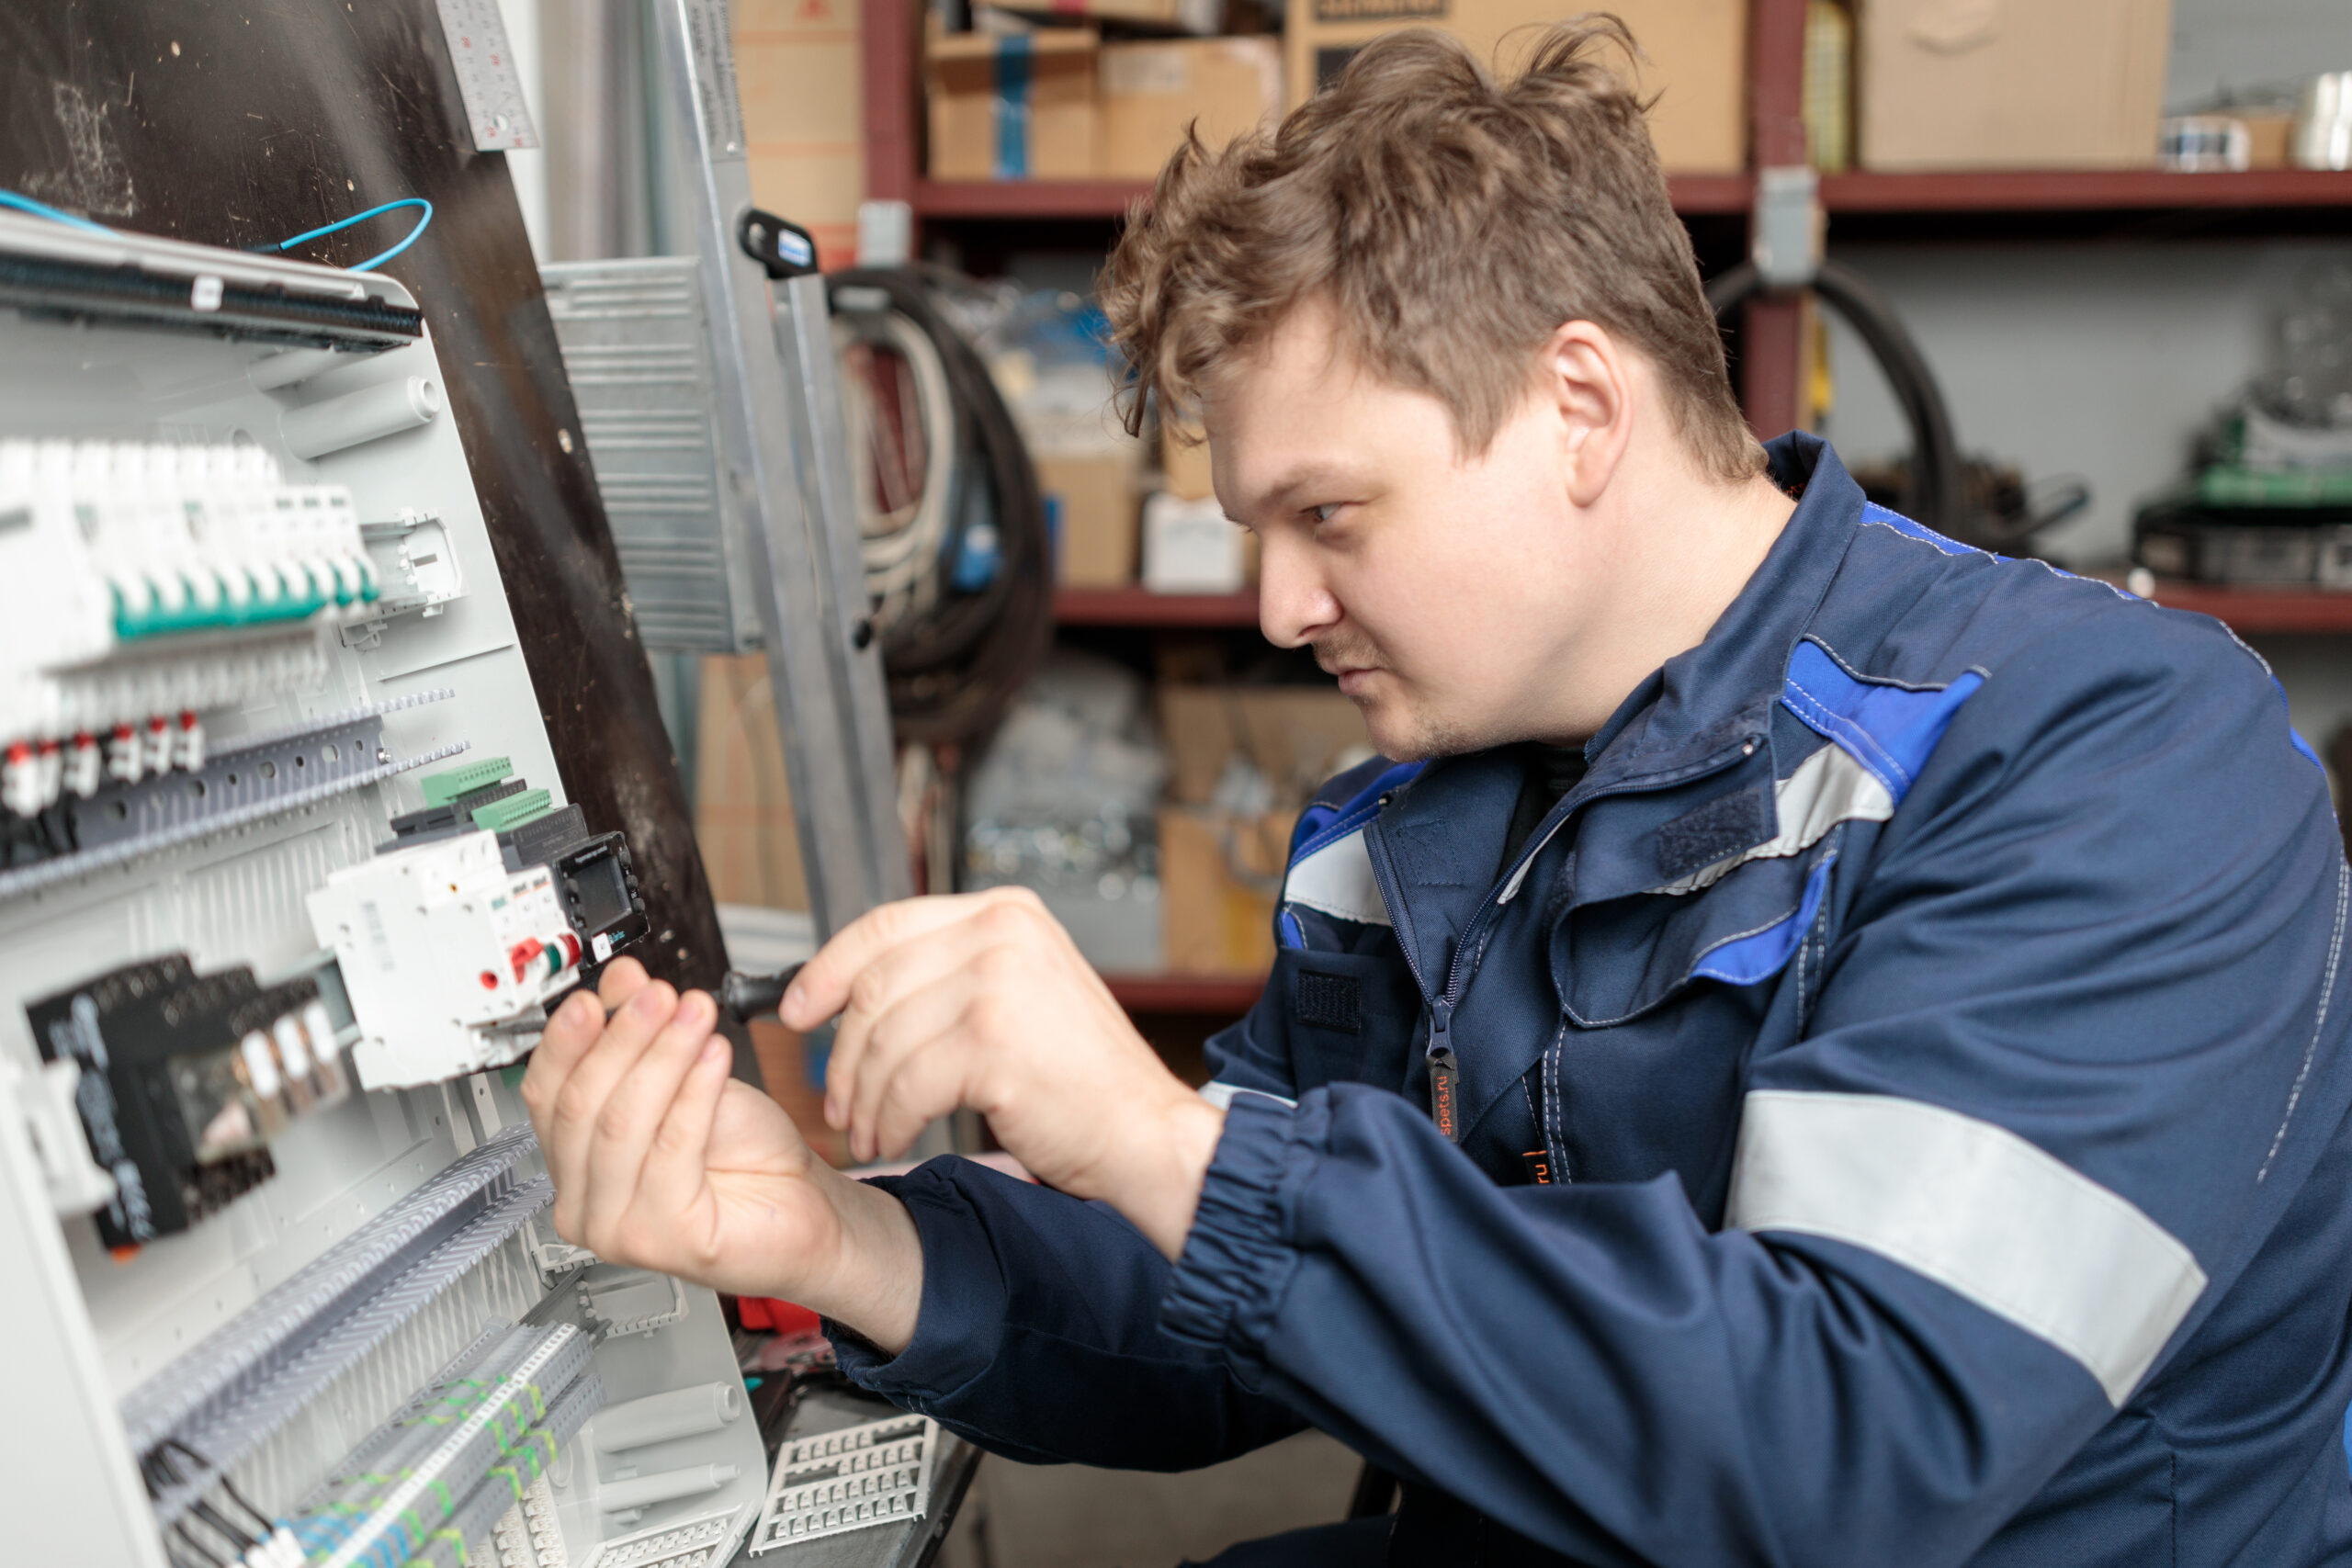
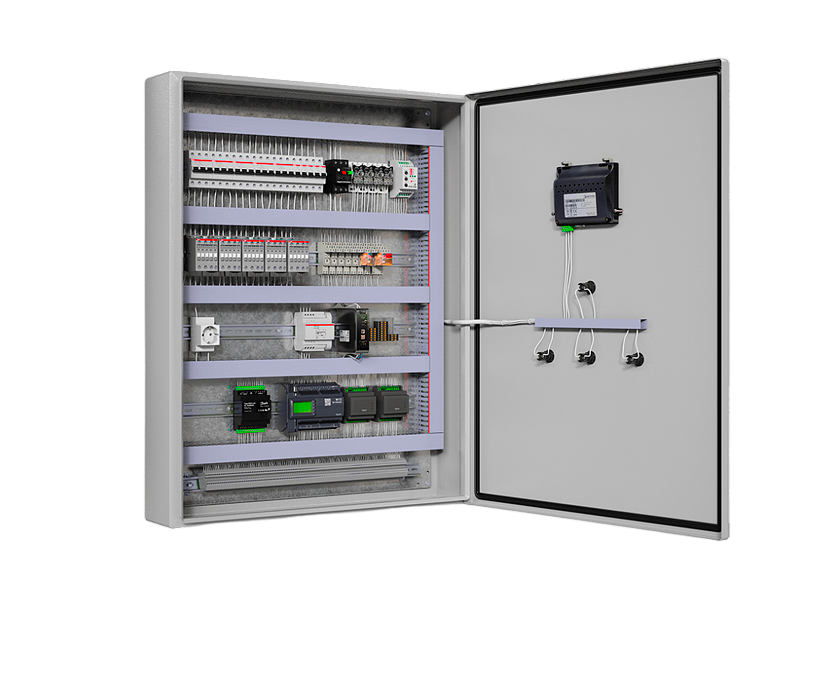
Участок сборки и программирования шкафов управления
Здесь выполняется сборка шкафов автоматики для вентиляционного, холодильного и теплового оборудования.
Каждый шкаф собирается в соответствии с проектной документацией, электрическими схемами и техническим заданием заказчика
После сборки каждый шкаф проходит проверку электрических соединений и функциональное тестирование.
Каждый шкаф собирается в соответствии с проектной документацией, электрическими схемами и техническим заданием заказчика
После сборки каждый шкаф проходит проверку электрических соединений и функциональное тестирование.
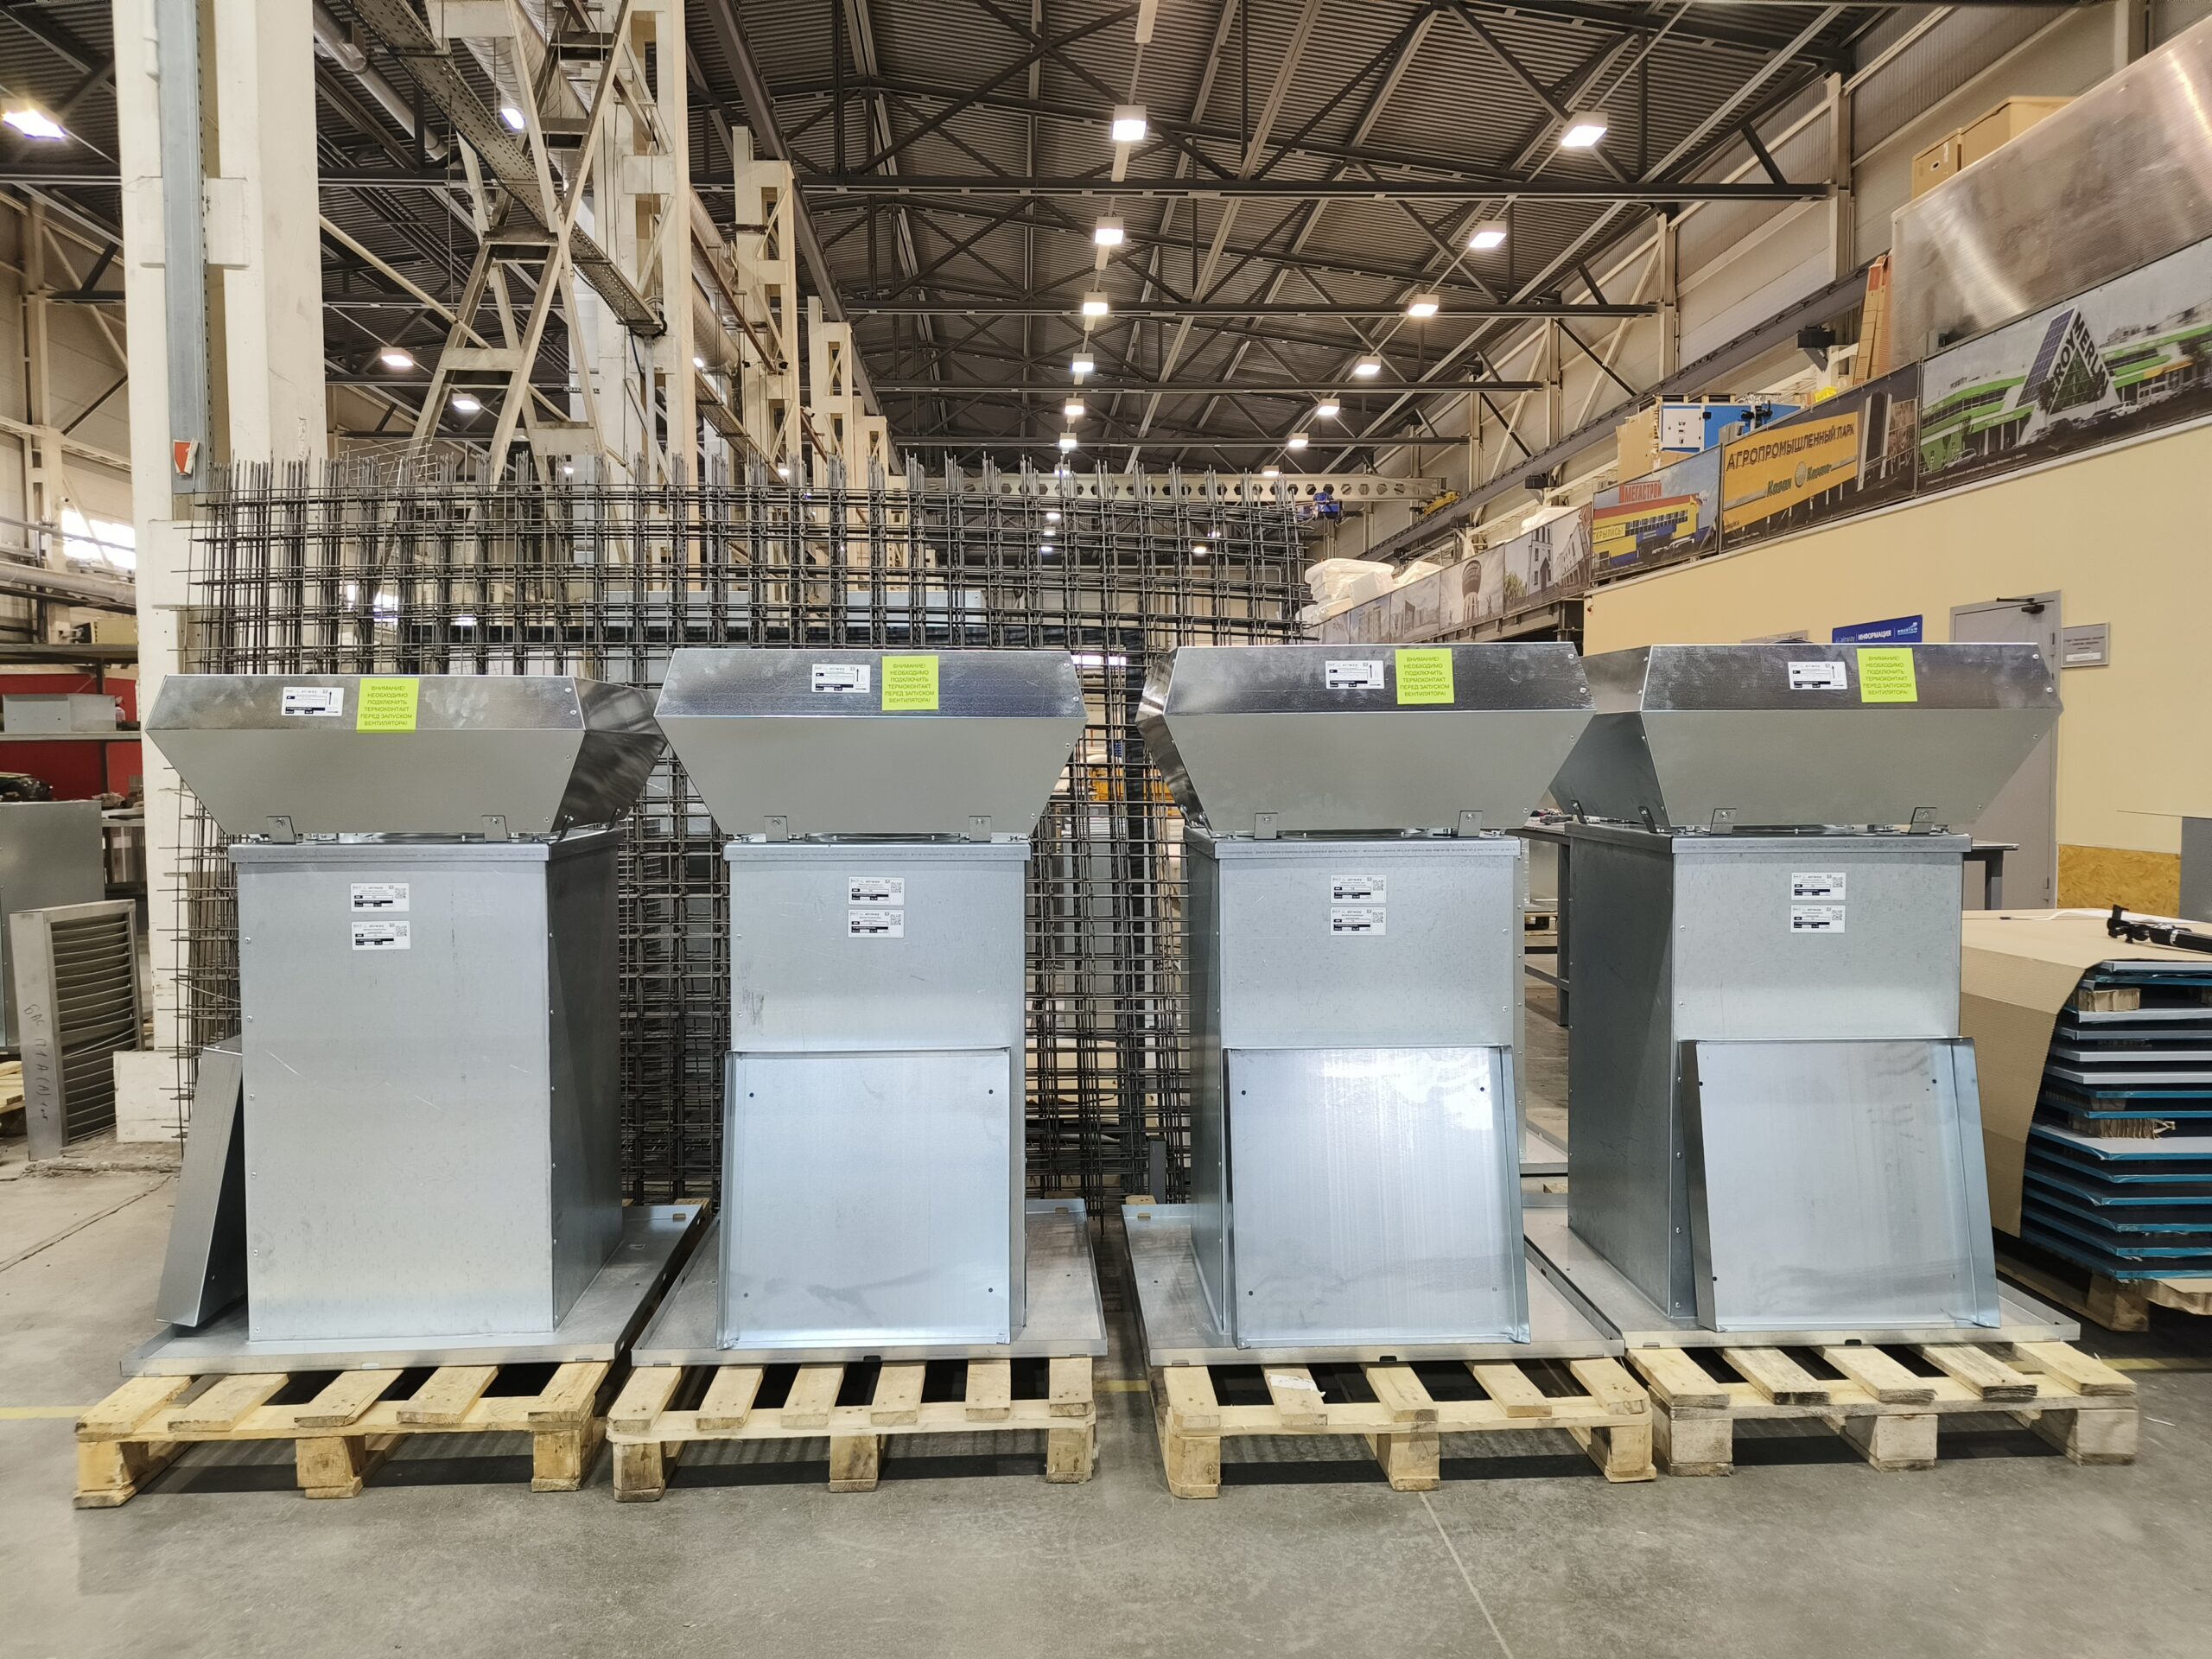
Участок производства и сборки канального и крышного оборудования
Полный цикл изготовления и сборка канального вентиляционного оборудования круглого и прямоугольного сечения, крышных вентиляционных установок и широкого спектра сопутствующих сетевых элементов.
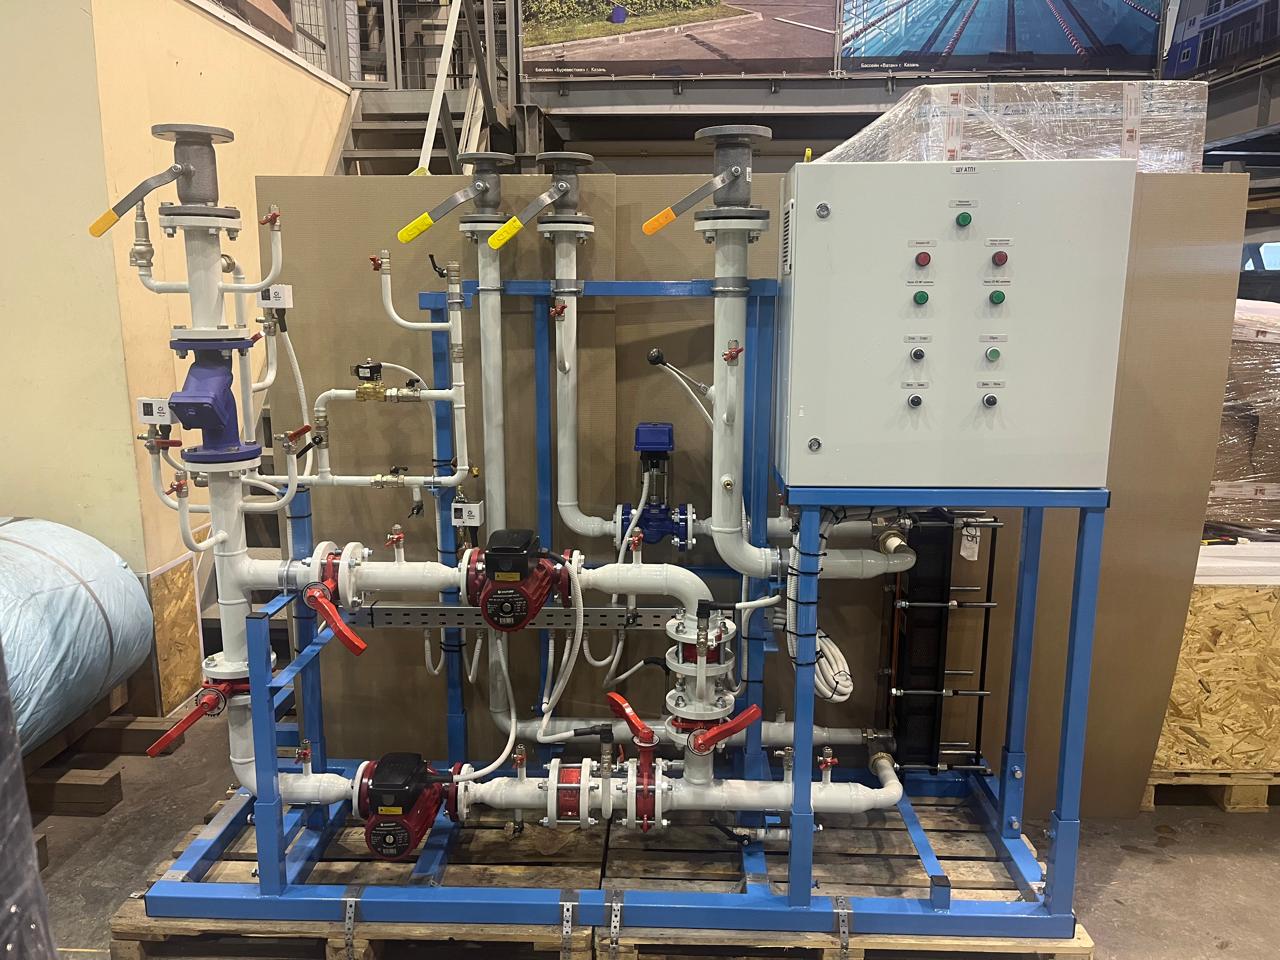
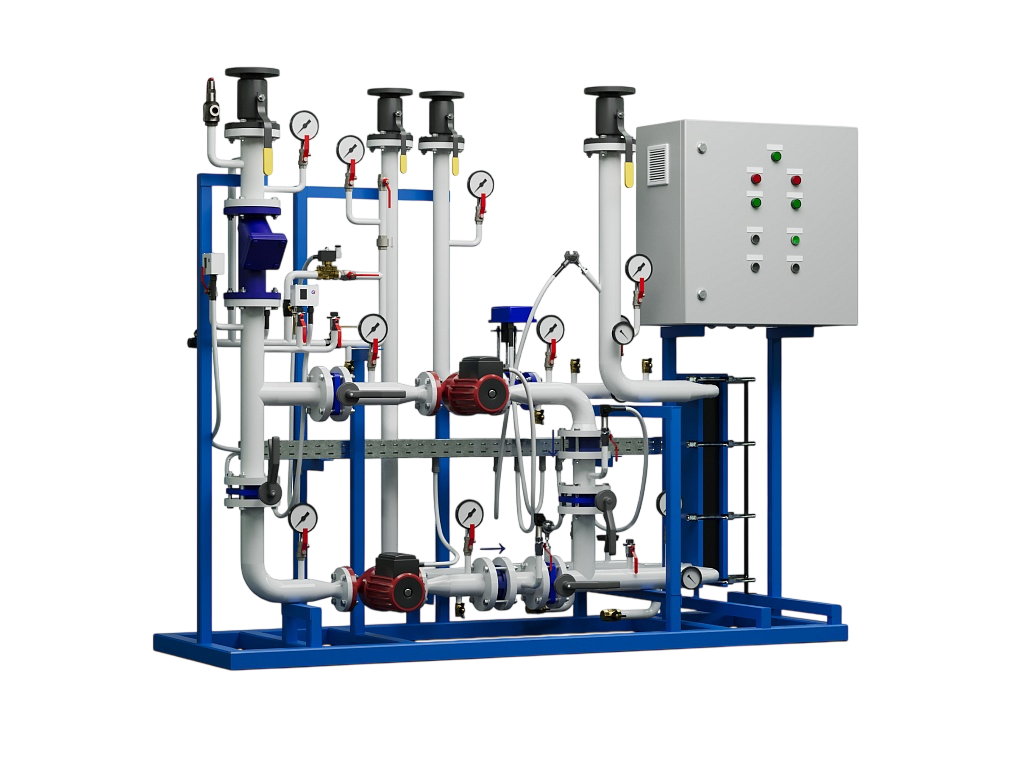
Участок сборки БТП и смесительных узлов
На участке выполняется сборка блочных тепловых пунктов (БТП) и смесительных узлов для систем отопления, вентиляции и горячего водоснабжения.
Готовые узлы проходят проверку качества, комплектуются необходимыми элементами и подготавливаются к транспортировке и монтажу на объекте.
Готовые узлы проходят проверку качества, комплектуются необходимыми элементами и подготавливаются к транспортировке и монтажу на объекте.
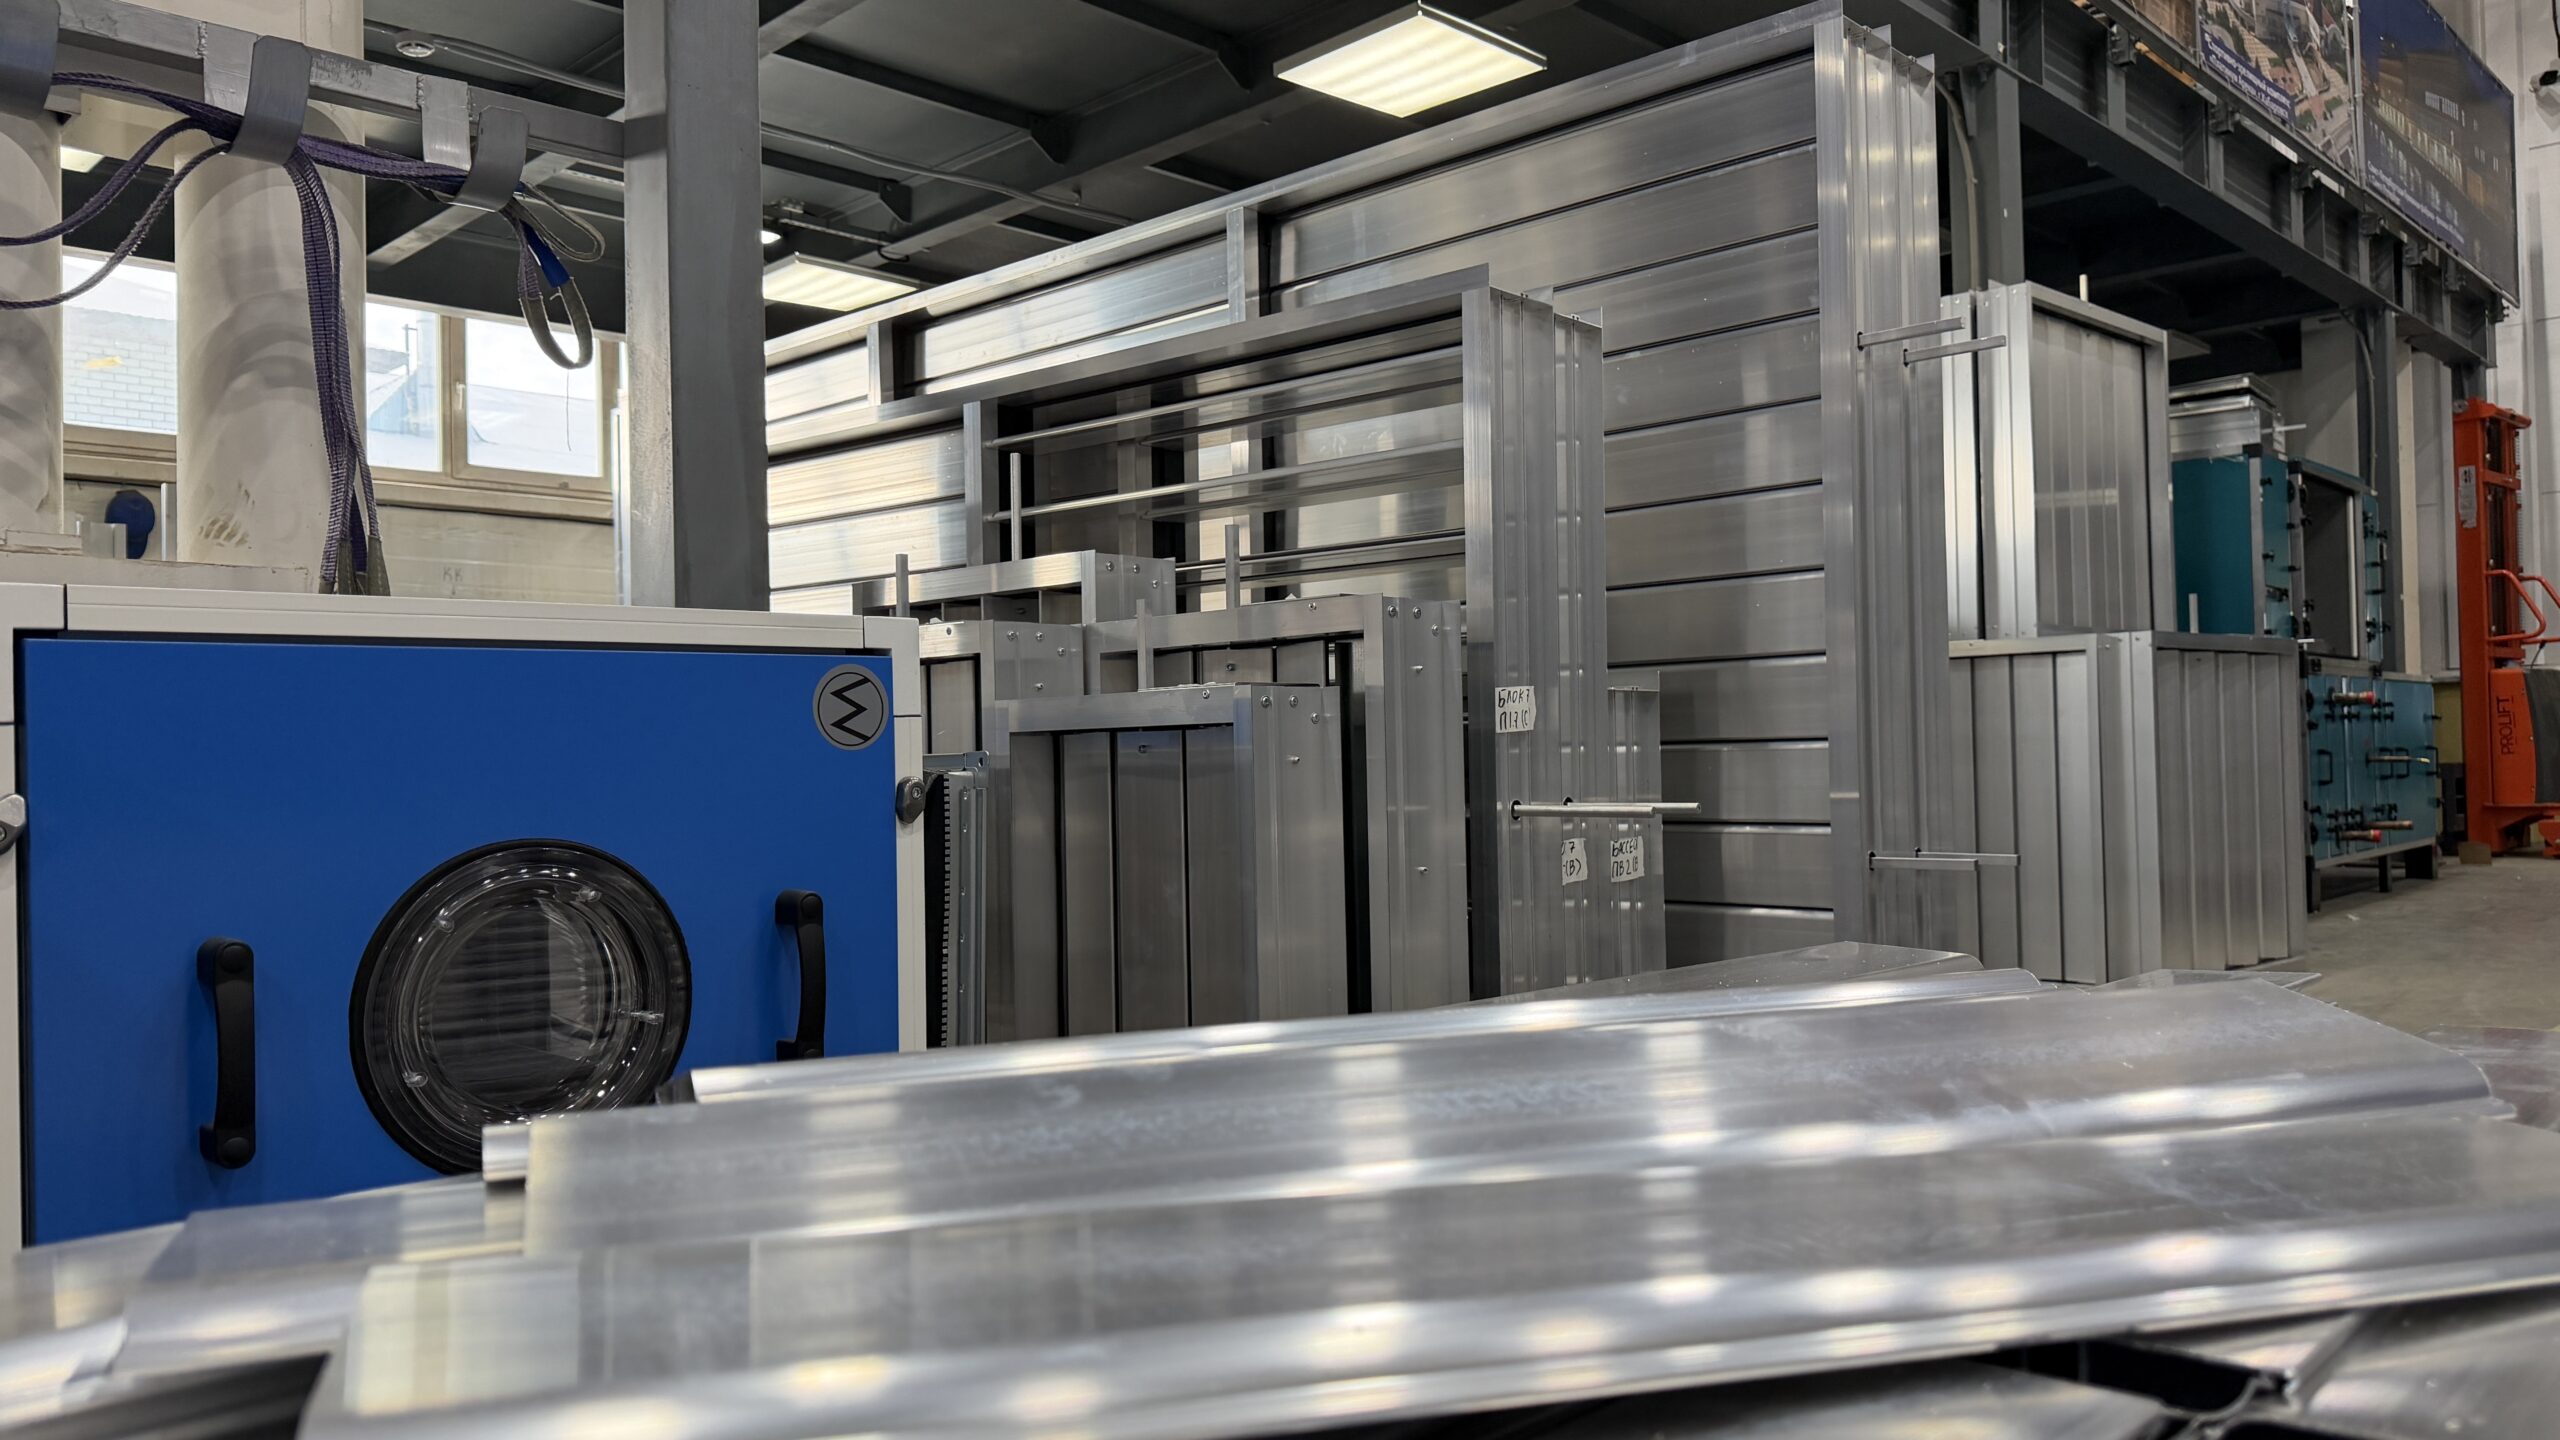
Участок сборки воздушных клапанов и гибких вставок
На участке осуществляется сборка воздушных клапанов и гибких вставок для систем вентиляции и кондиционирования.
Технологический процесс включает подготовку комплектующих и их соединение. В работе используются алюминиевые профили, зубчатые колёса, приводы и уплотнители — все элементы подбираются и стыкуются в соответствии с конструкторской документацией и требованиями к герметичности и надёжности узлов.
Технологический процесс включает подготовку комплектующих и их соединение. В работе используются алюминиевые профили, зубчатые колёса, приводы и уплотнители — все элементы подбираются и стыкуются в соответствии с конструкторской документацией и требованиями к герметичности и надёжности узлов.
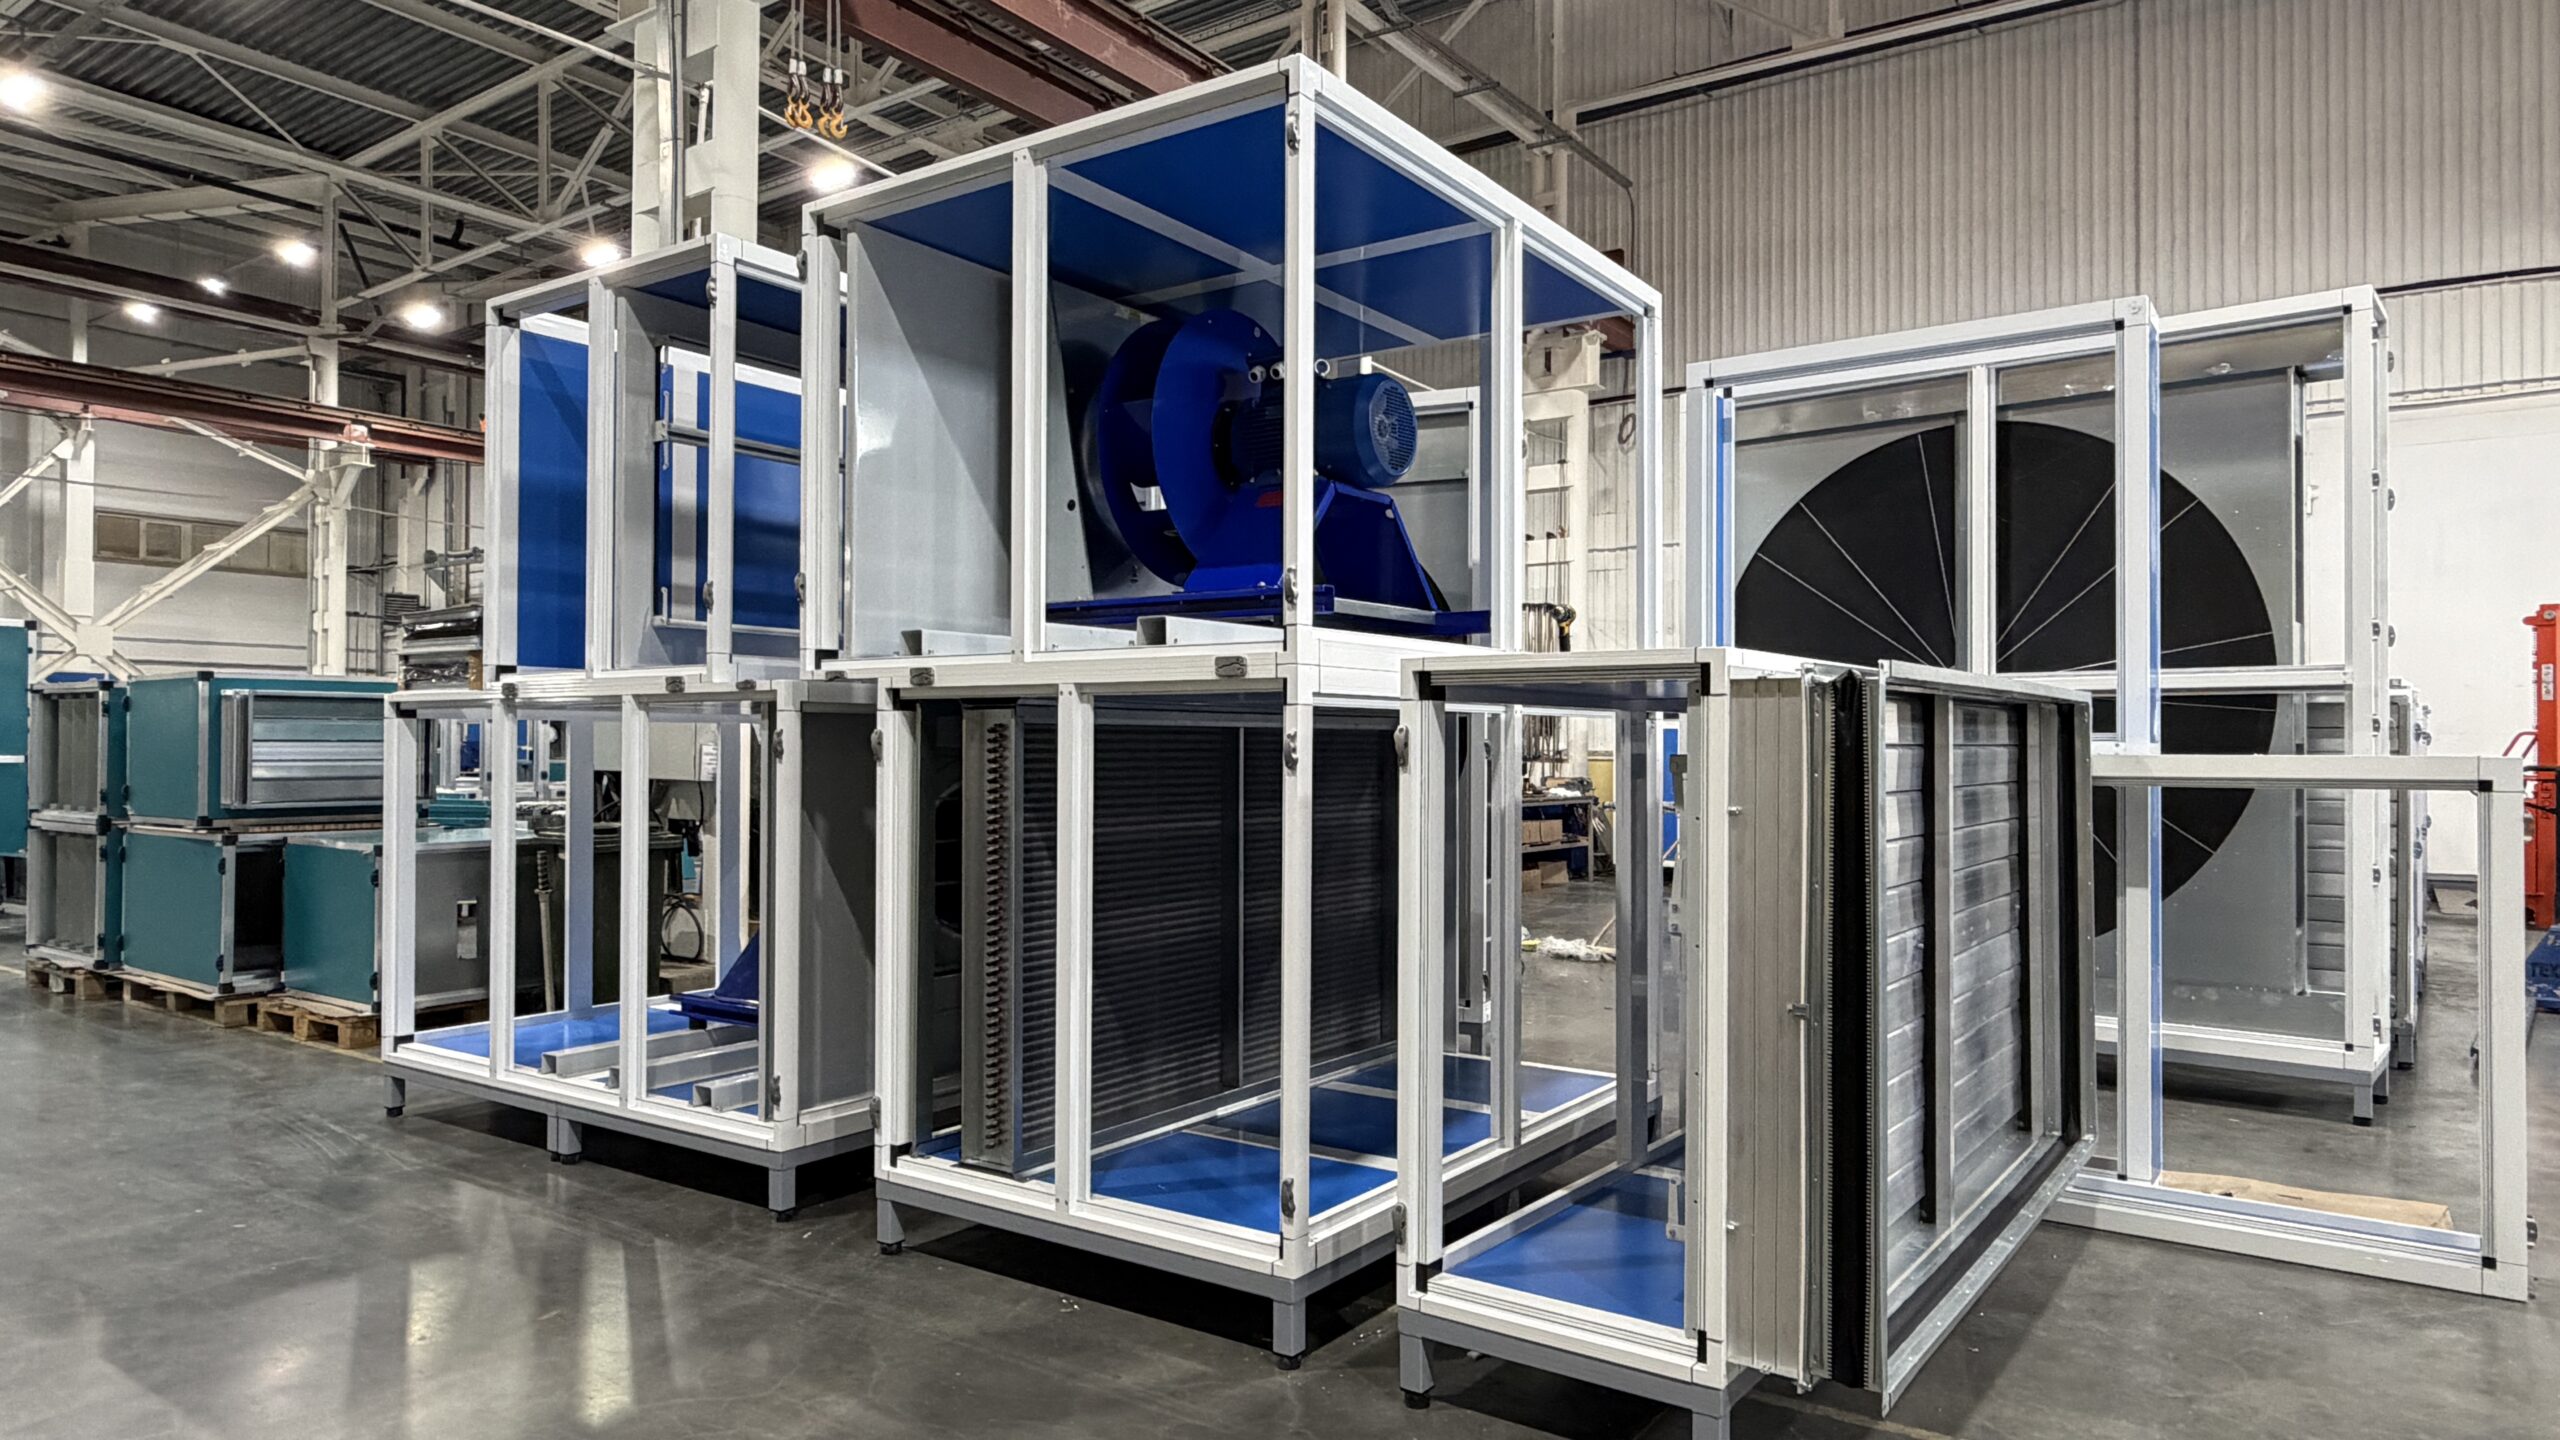
Участок сборки каркасного вентиляционного оборудования
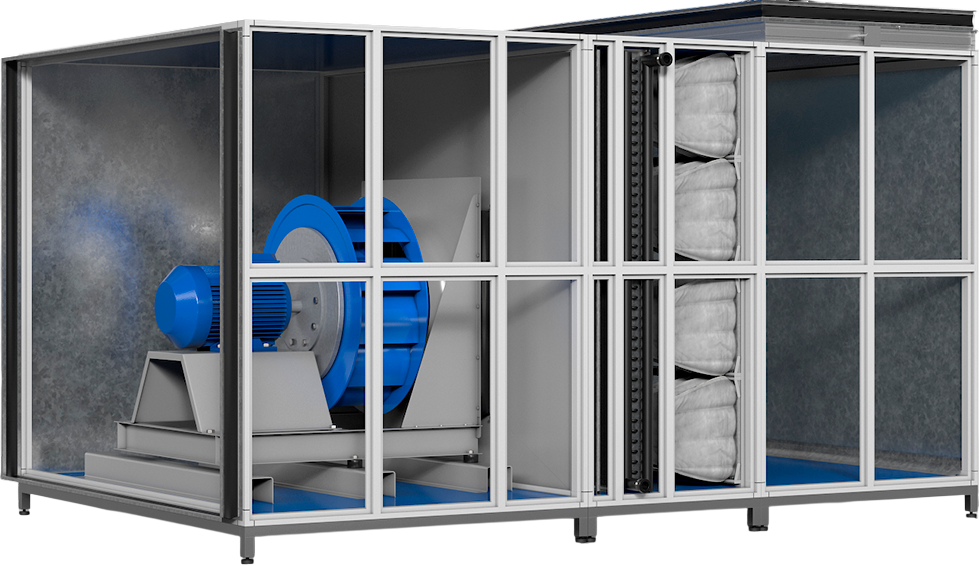
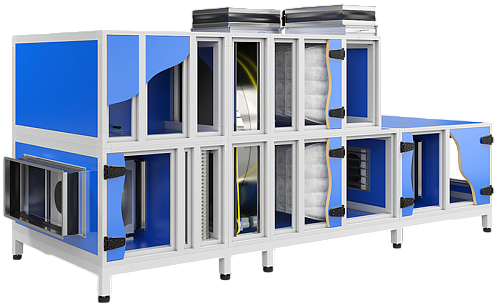
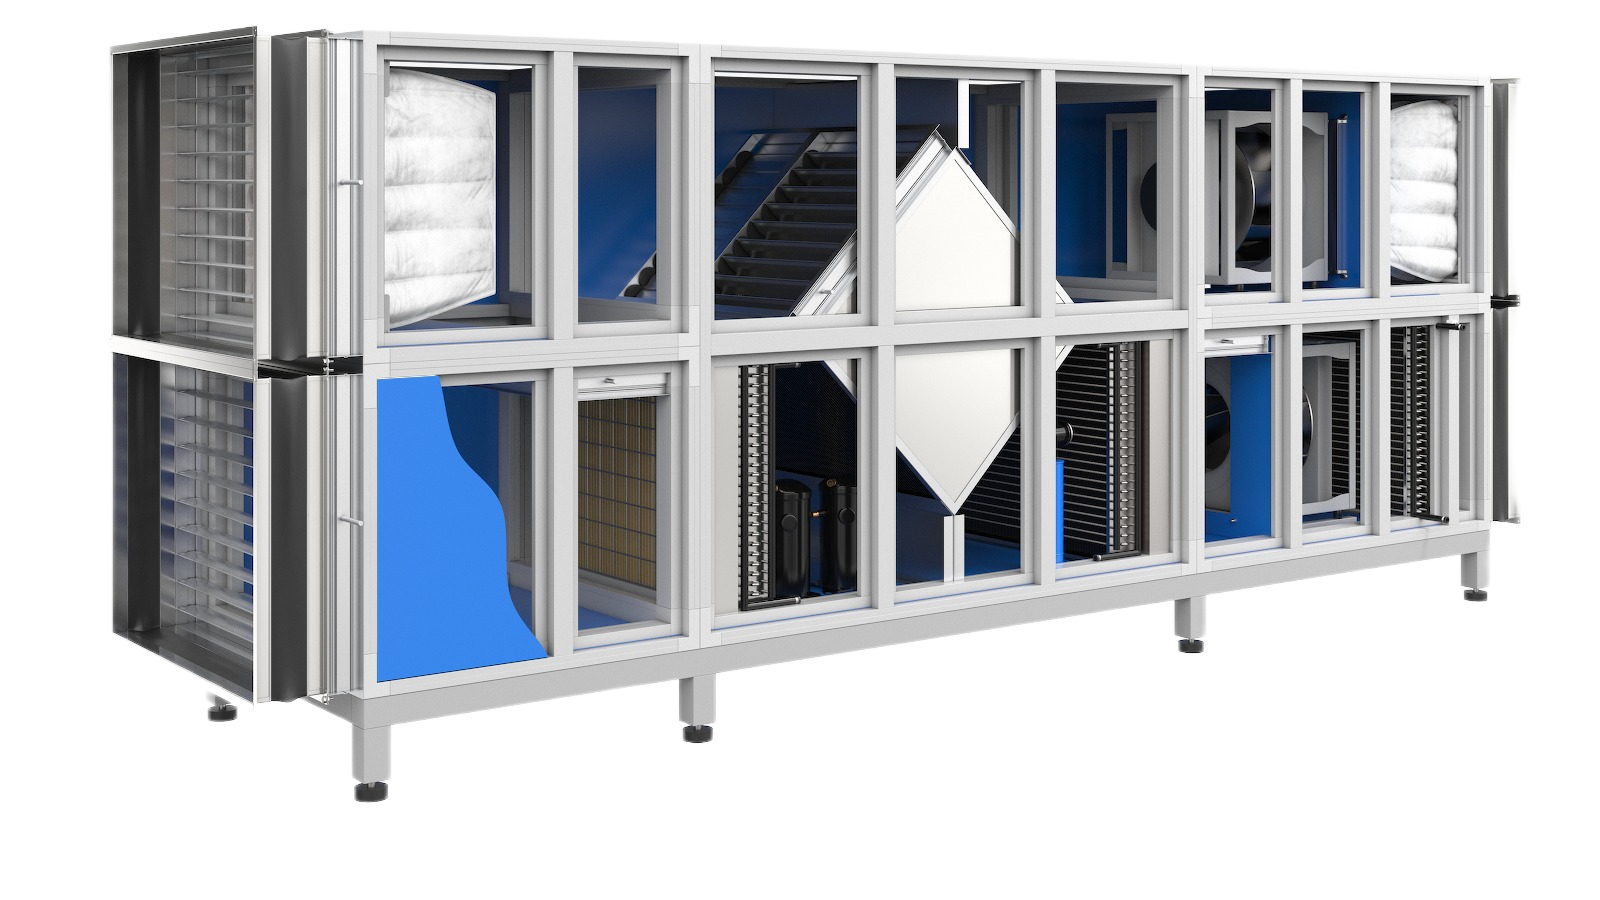
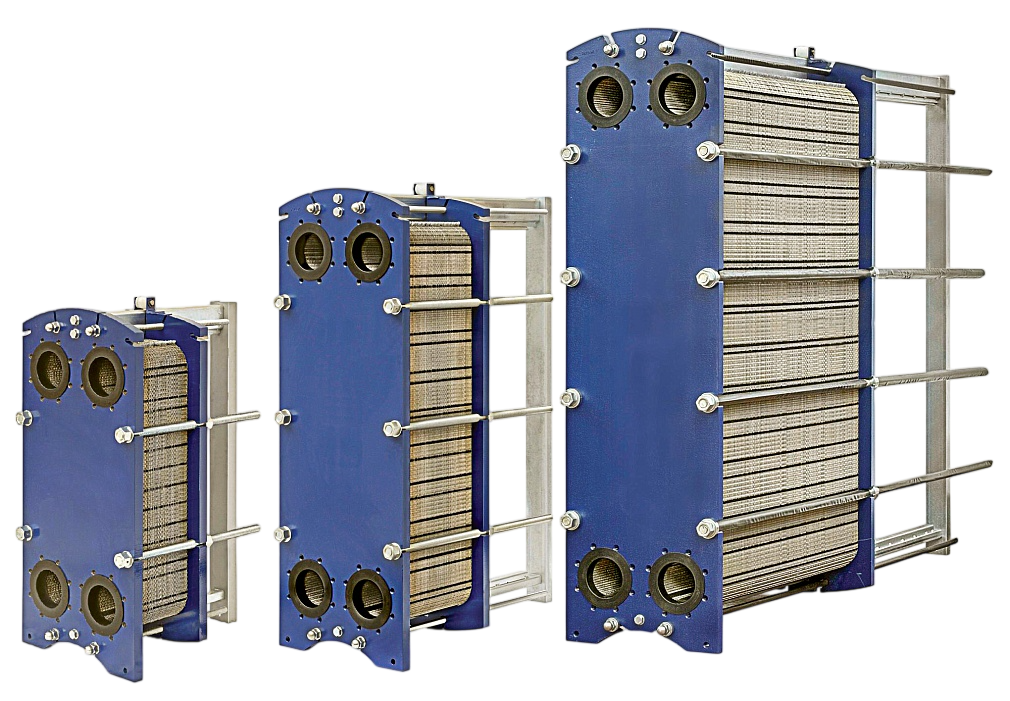
На участке выполняется сборка каркасных приточных, вытяжных и приточно-вытяжных установок с различными типами рекуперации тепла: пластинчатой, роторной и гликолевой.
Изготавливаем оборудование в стандартных и нестандартных конфигурациях, включая установки с негабаритными сечениями, Г-образным исполнением и другими индивидуальными решениями.
В процессе сборки устанавливаются и соединяются основные элементы оборудования: корпуса и панели; вентиляторы; роторы; фильтры; теплообменники;
воздушные клапаны; элементы автоматики; другие комплектующие.
Каждая установка собирается в соответствии с проектной документацией и техническим заданием заказчика
Изготавливаем оборудование в стандартных и нестандартных конфигурациях, включая установки с негабаритными сечениями, Г-образным исполнением и другими индивидуальными решениями.
В процессе сборки устанавливаются и соединяются основные элементы оборудования: корпуса и панели; вентиляторы; роторы; фильтры; теплообменники;
воздушные клапаны; элементы автоматики; другие комплектующие.
Каждая установка собирается в соответствии с проектной документацией и техническим заданием заказчика
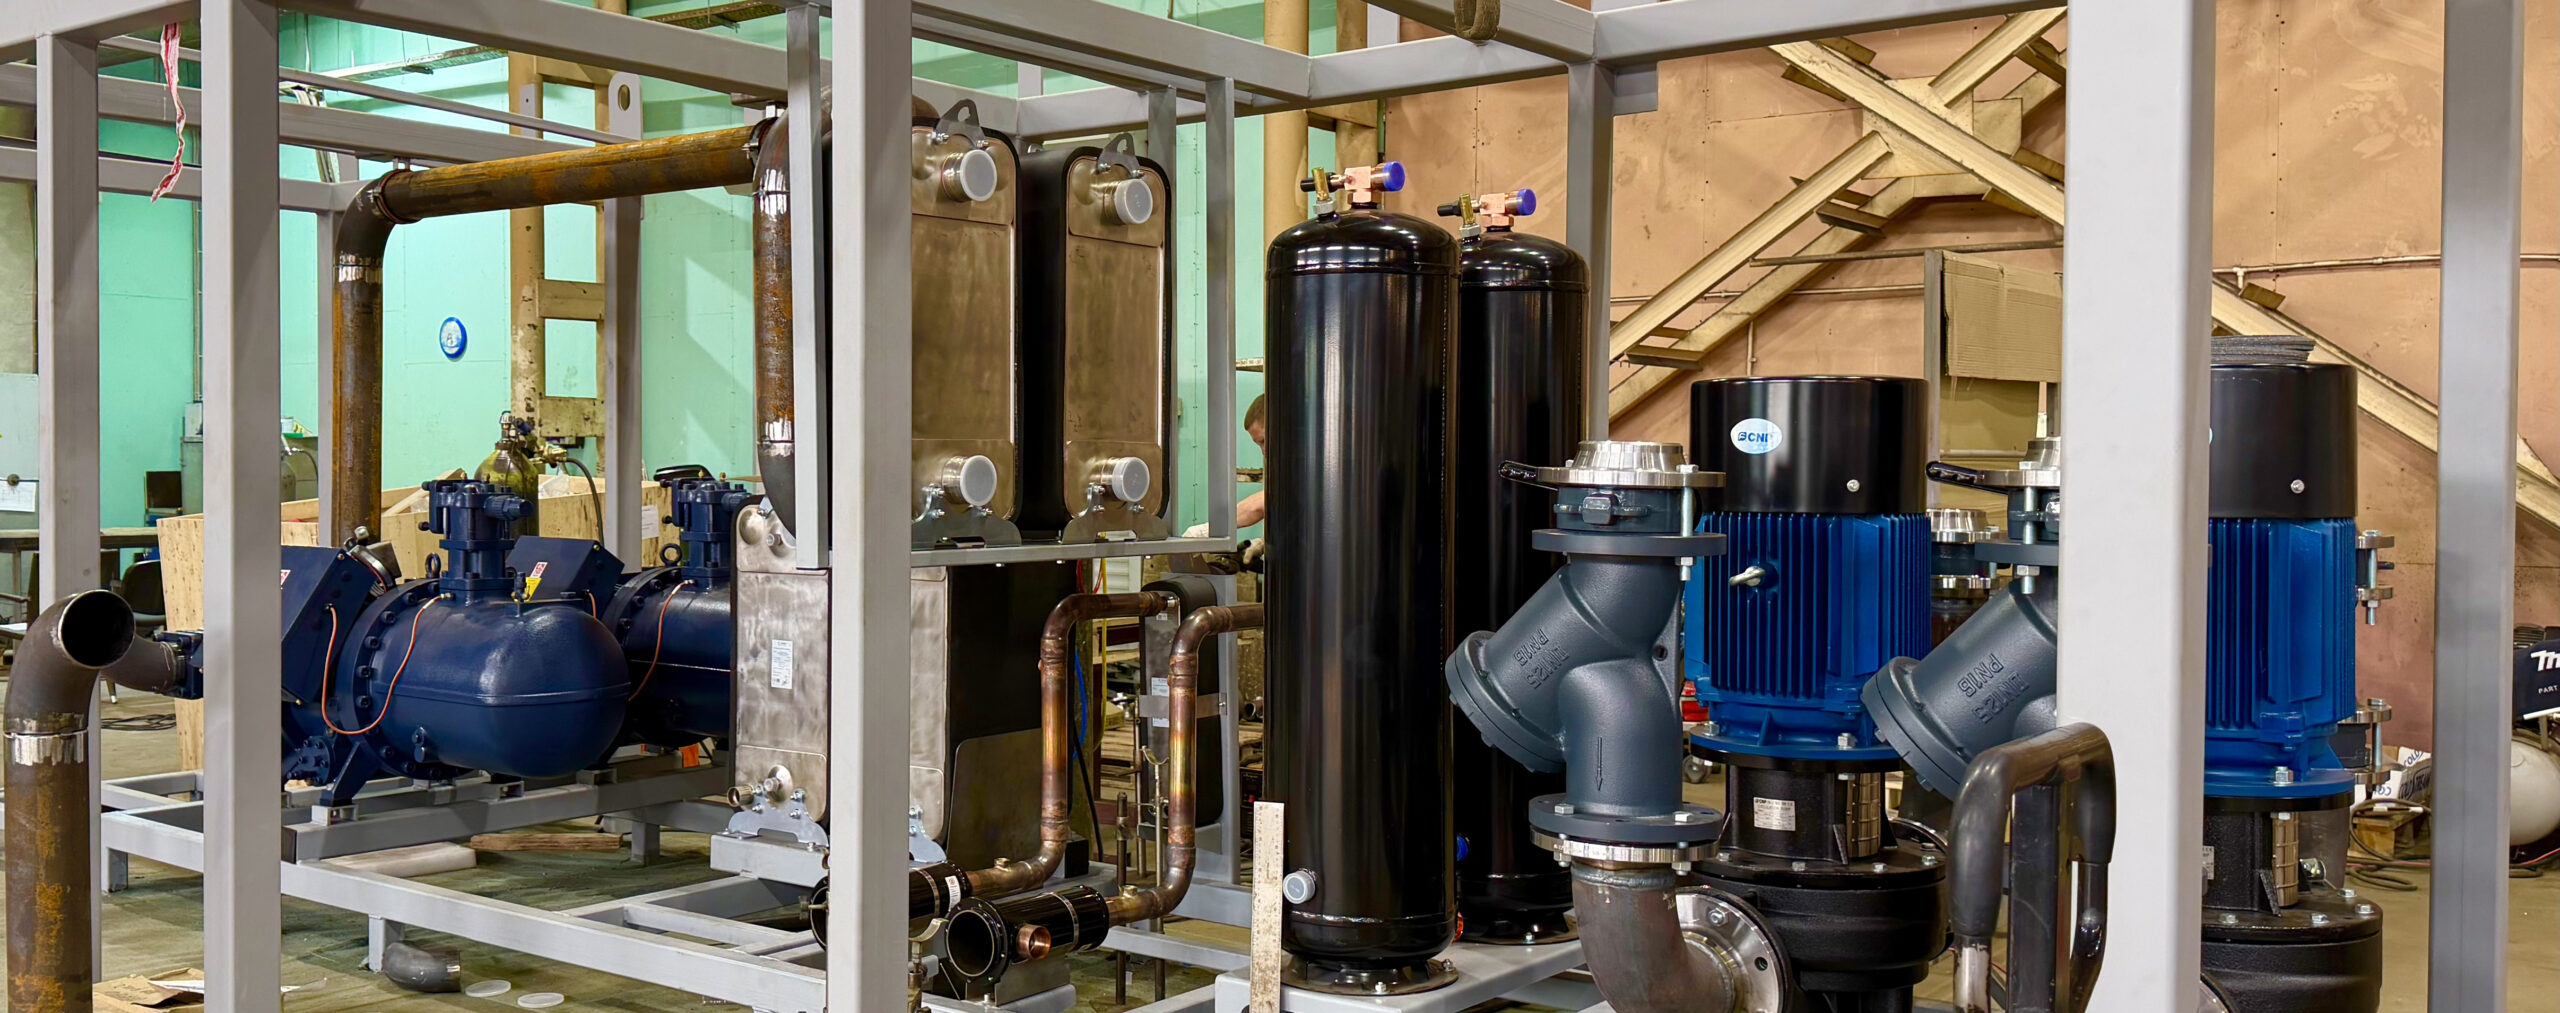
Участок сборки холодильного оборудования
На участке выполняется сборка холодильного оборудования для ледовых арен, спортивных комплексов, тренировочных катков и многофункциональных сооружений.
В процессе сборки выполняются: монтаж компрессорных агрегатов; установка теплообменников и насосного оборудования; сборка трубопроводной обвязки;
монтаж запорно-регулирующей арматуры; установка приборов контроля и автоматики; подключение систем управления и защиты; маркировка оборудования и подготовка к транспортировке.
Оборудование собирается по проектной документации и техническому заданию заказчика с учетом производительности системы, площади ледовой арены и особенностей объекта.
В процессе сборки выполняются: монтаж компрессорных агрегатов; установка теплообменников и насосного оборудования; сборка трубопроводной обвязки;
монтаж запорно-регулирующей арматуры; установка приборов контроля и автоматики; подключение систем управления и защиты; маркировка оборудования и подготовка к транспортировке.
Оборудование собирается по проектной документации и техническому заданию заказчика с учетом производительности системы, площади ледовой арены и особенностей объекта.
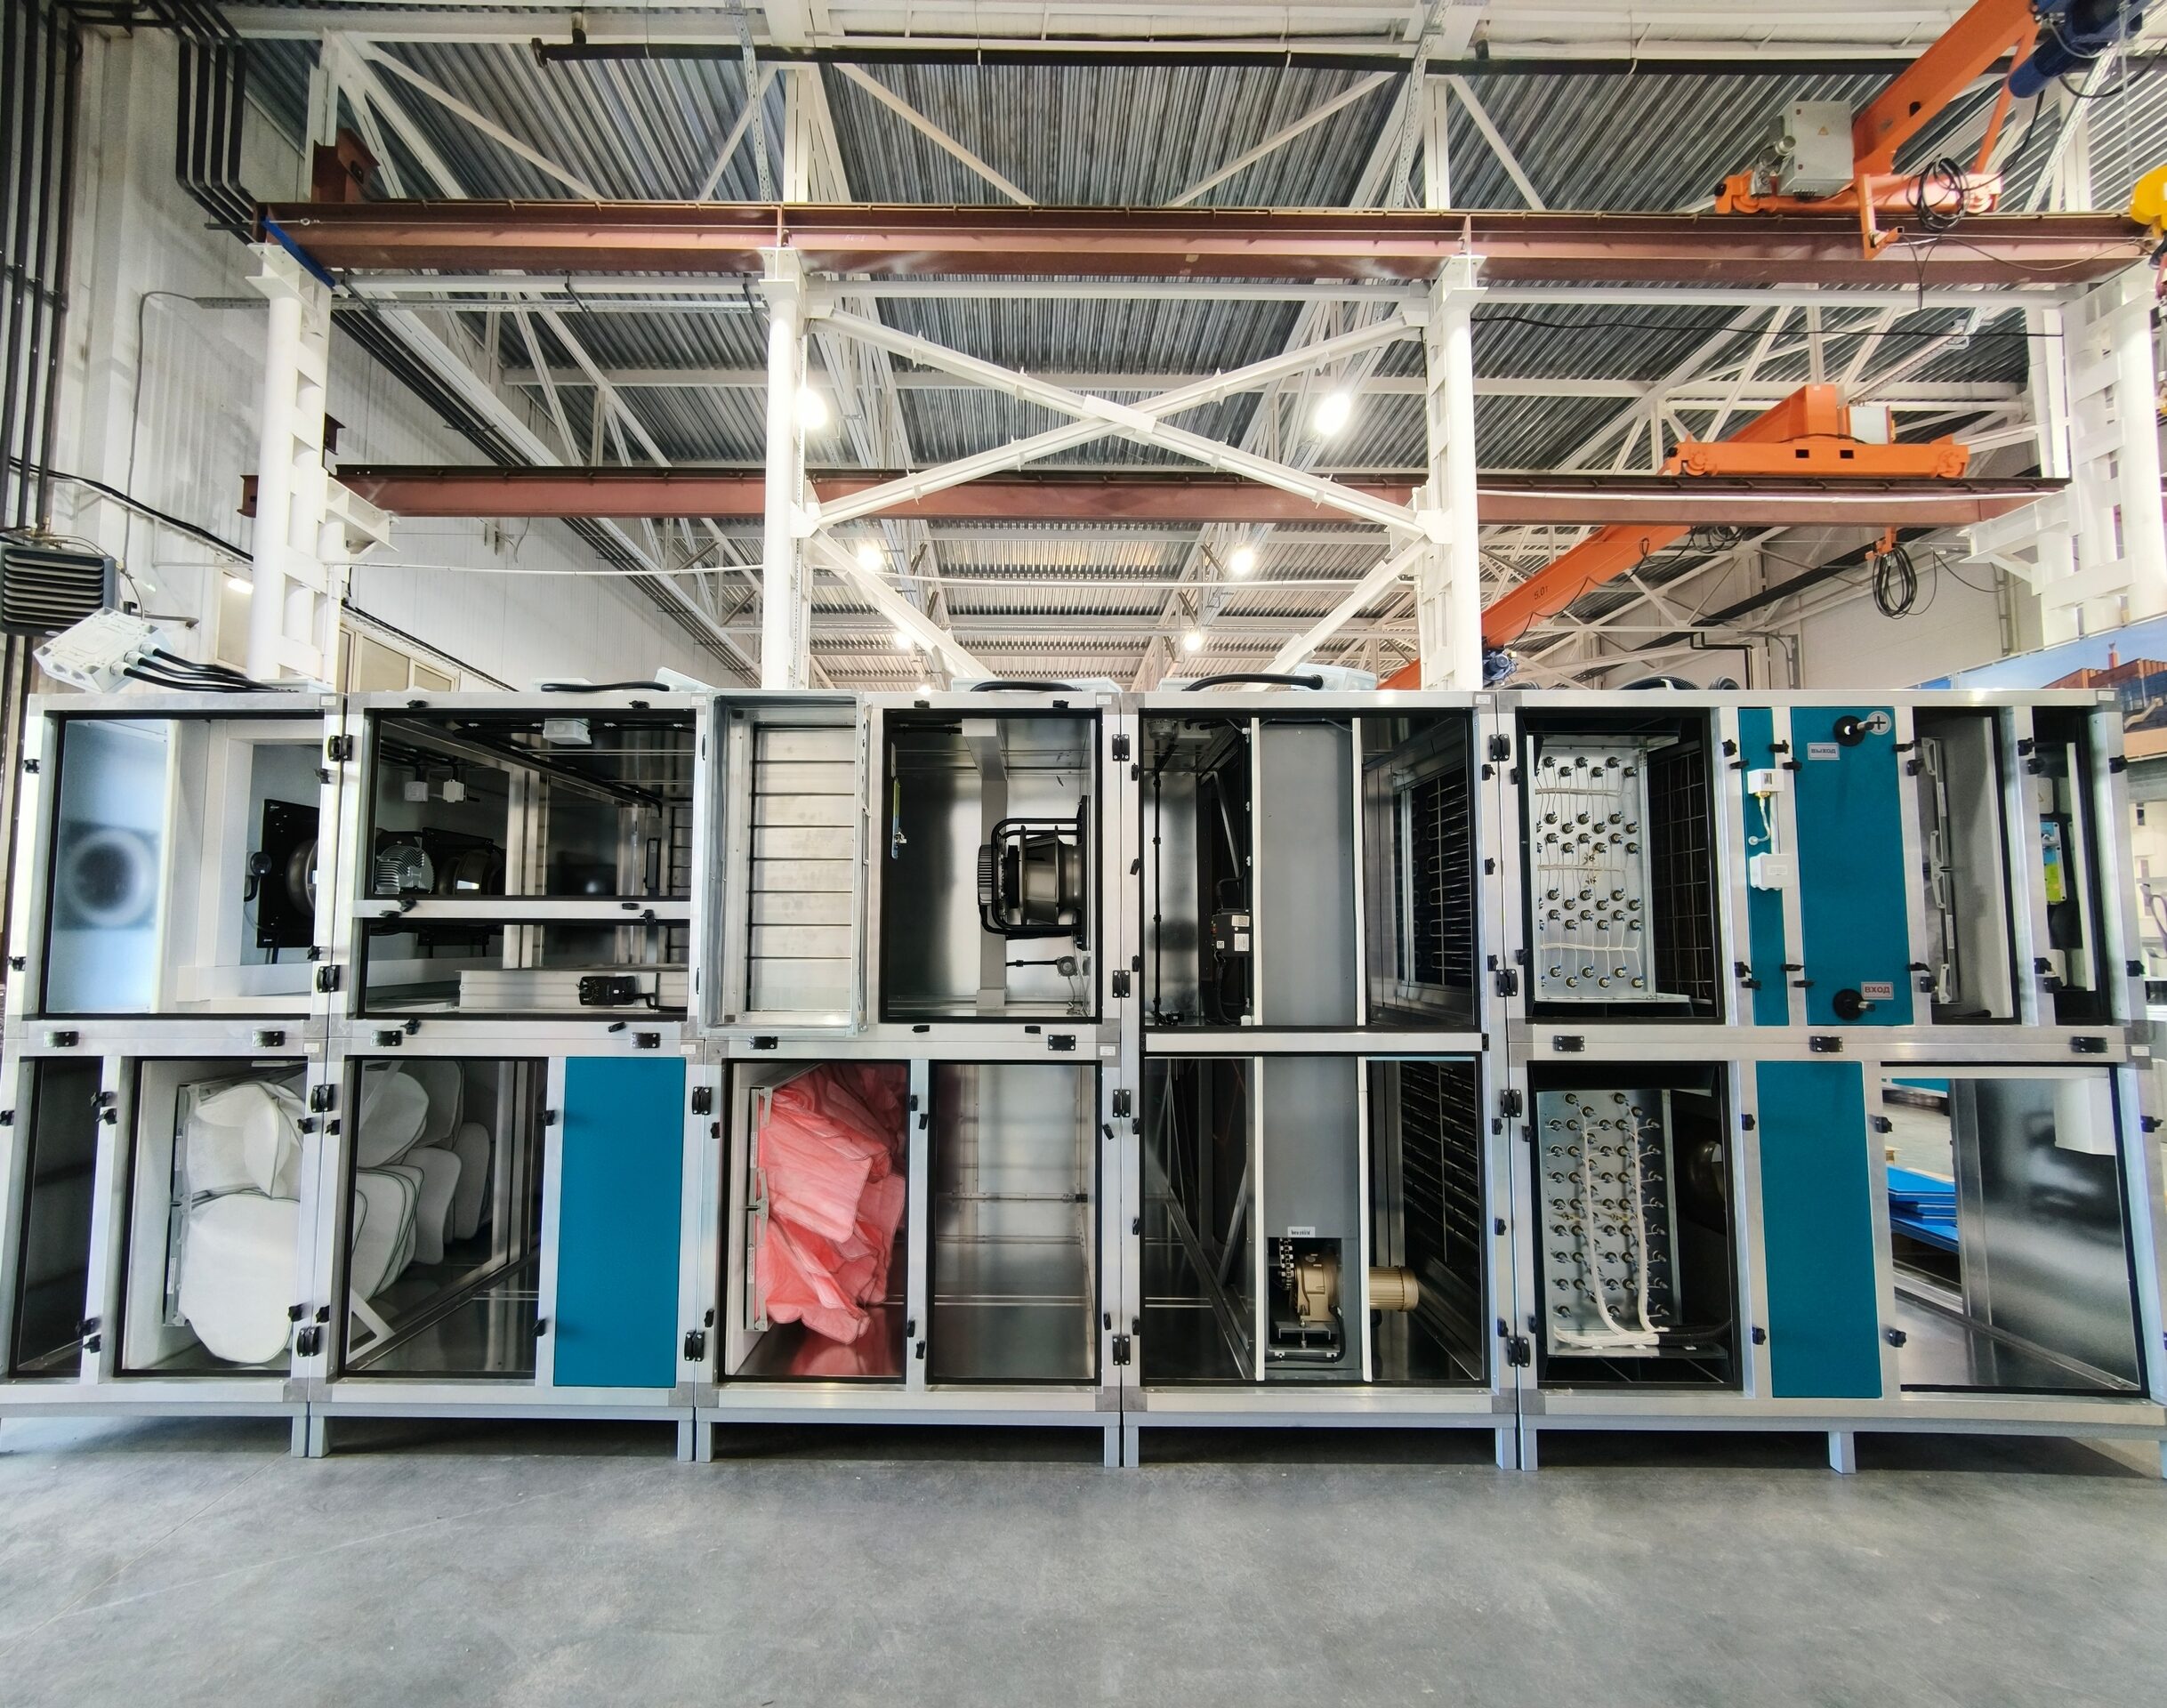
Зона отгрузки и контроля качества готовой продукции
Зона предназначена для финальной проверки, упаковки, маркировки и отгрузки готовой продукции.
Специалисты ОТК проверяют комплектность, соответствие техническим требованиям, состояние изделий и готовность продукции к транспортировке. После успешного прохождения контроля оборудование упаковывается, маркируется и подготавливается к отгрузке на объект.
Специалисты ОТК проверяют комплектность, соответствие техническим требованиям, состояние изделий и готовность продукции к транспортировке. После успешного прохождения контроля оборудование упаковывается, маркируется и подготавливается к отгрузке на объект.
Сертификаты и документы
Качество, подтвержденное документально
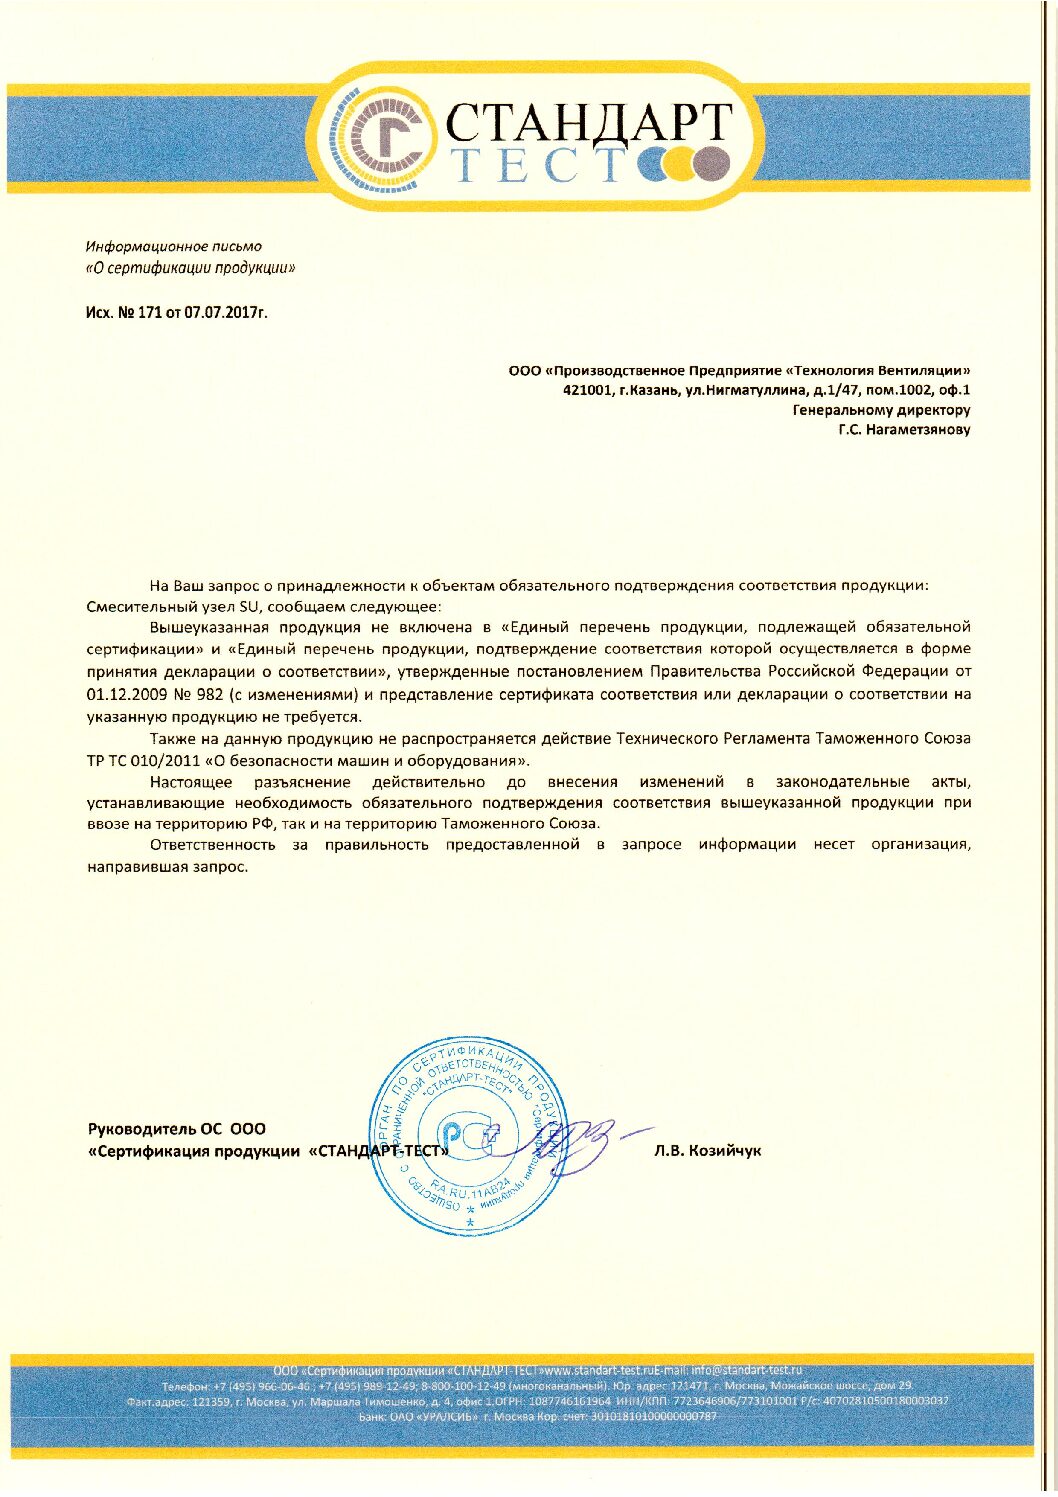
Отказное письмо на смесительные узлы SU
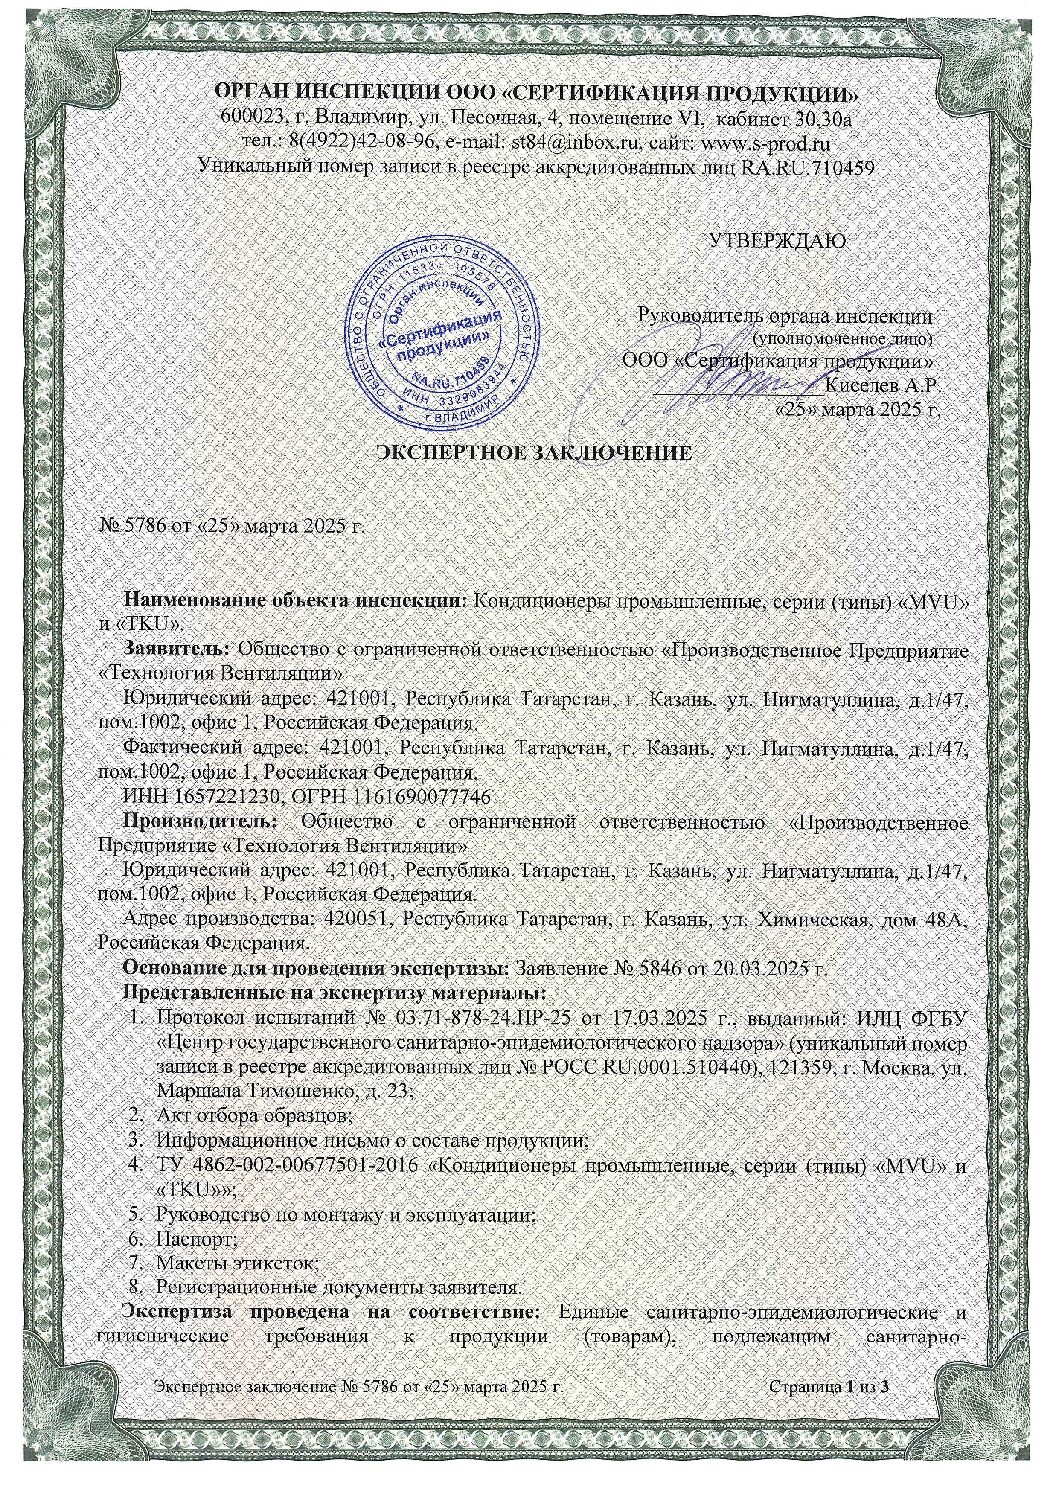
ЭКСПЕРТНОЕ ЗАКЛЮЧЕНИЕ по санпин и гигиен.требованиям на MVU и TKU
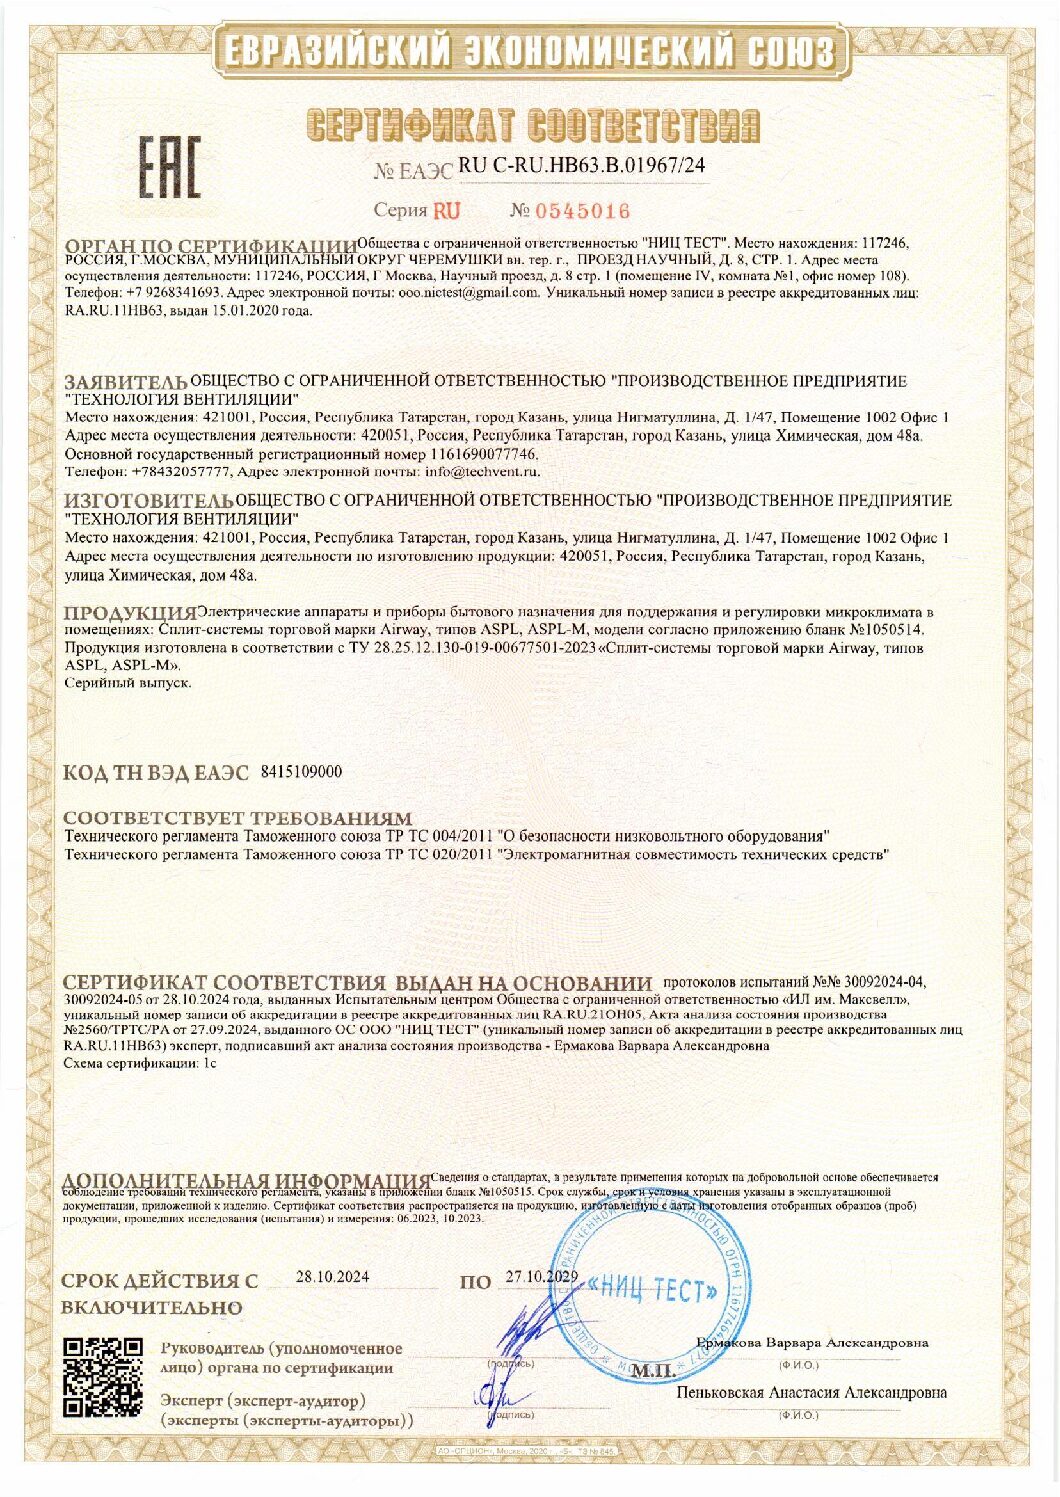
Сертификат на сплит-системы Аirway
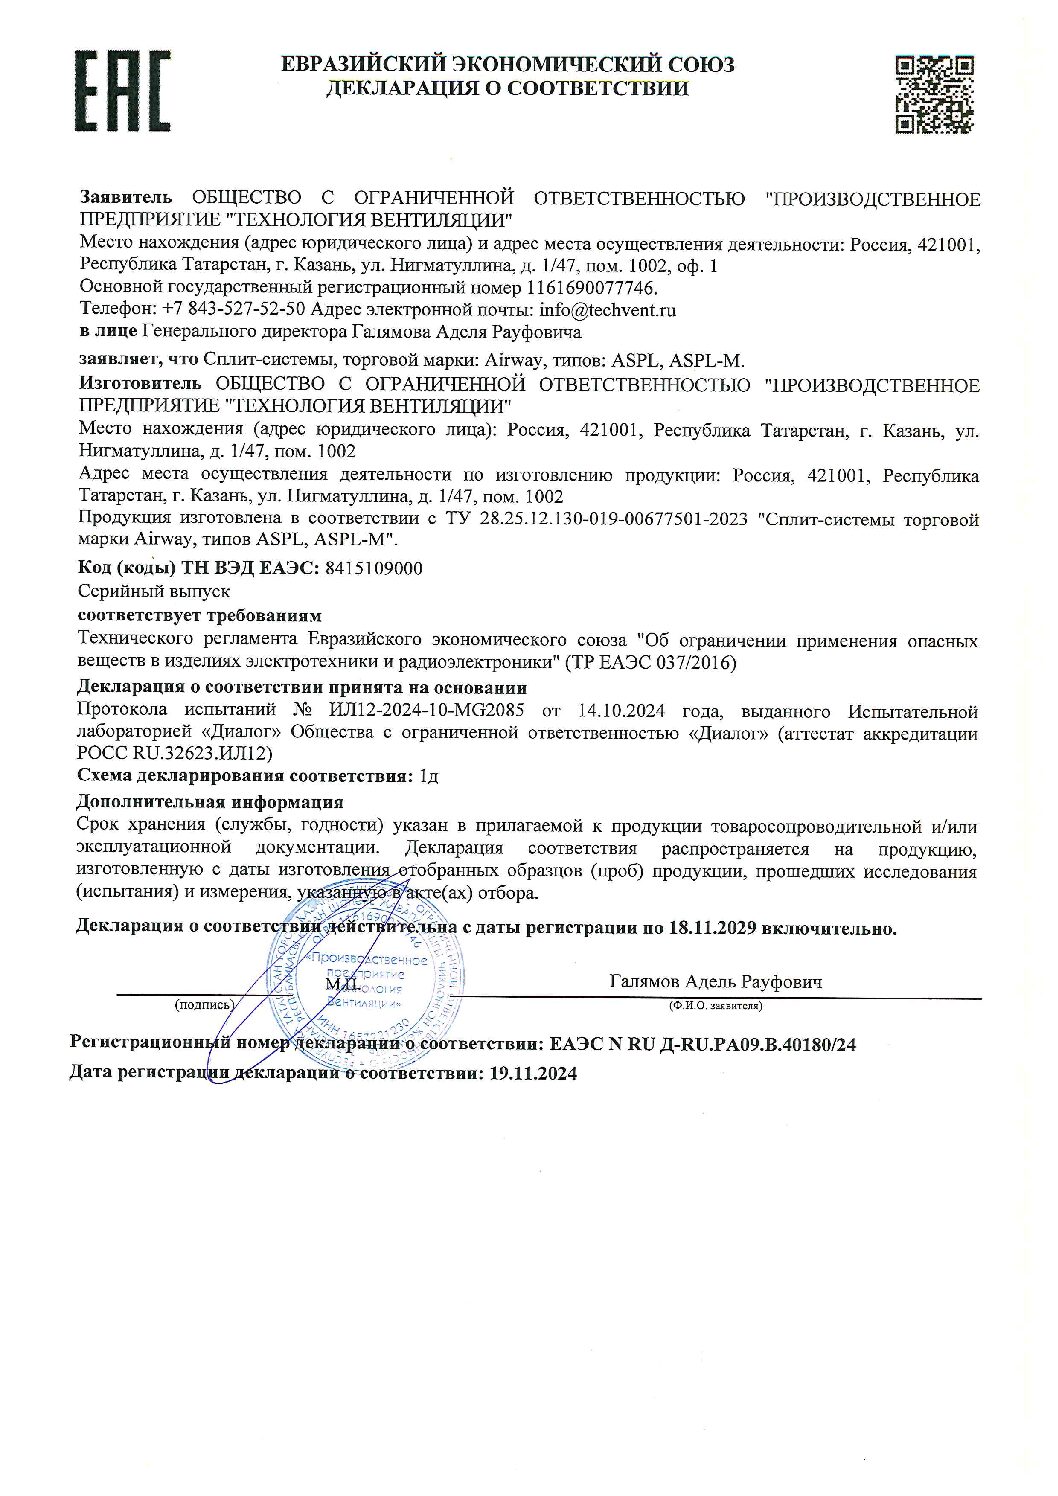
Декларация на сплит-системы Airway
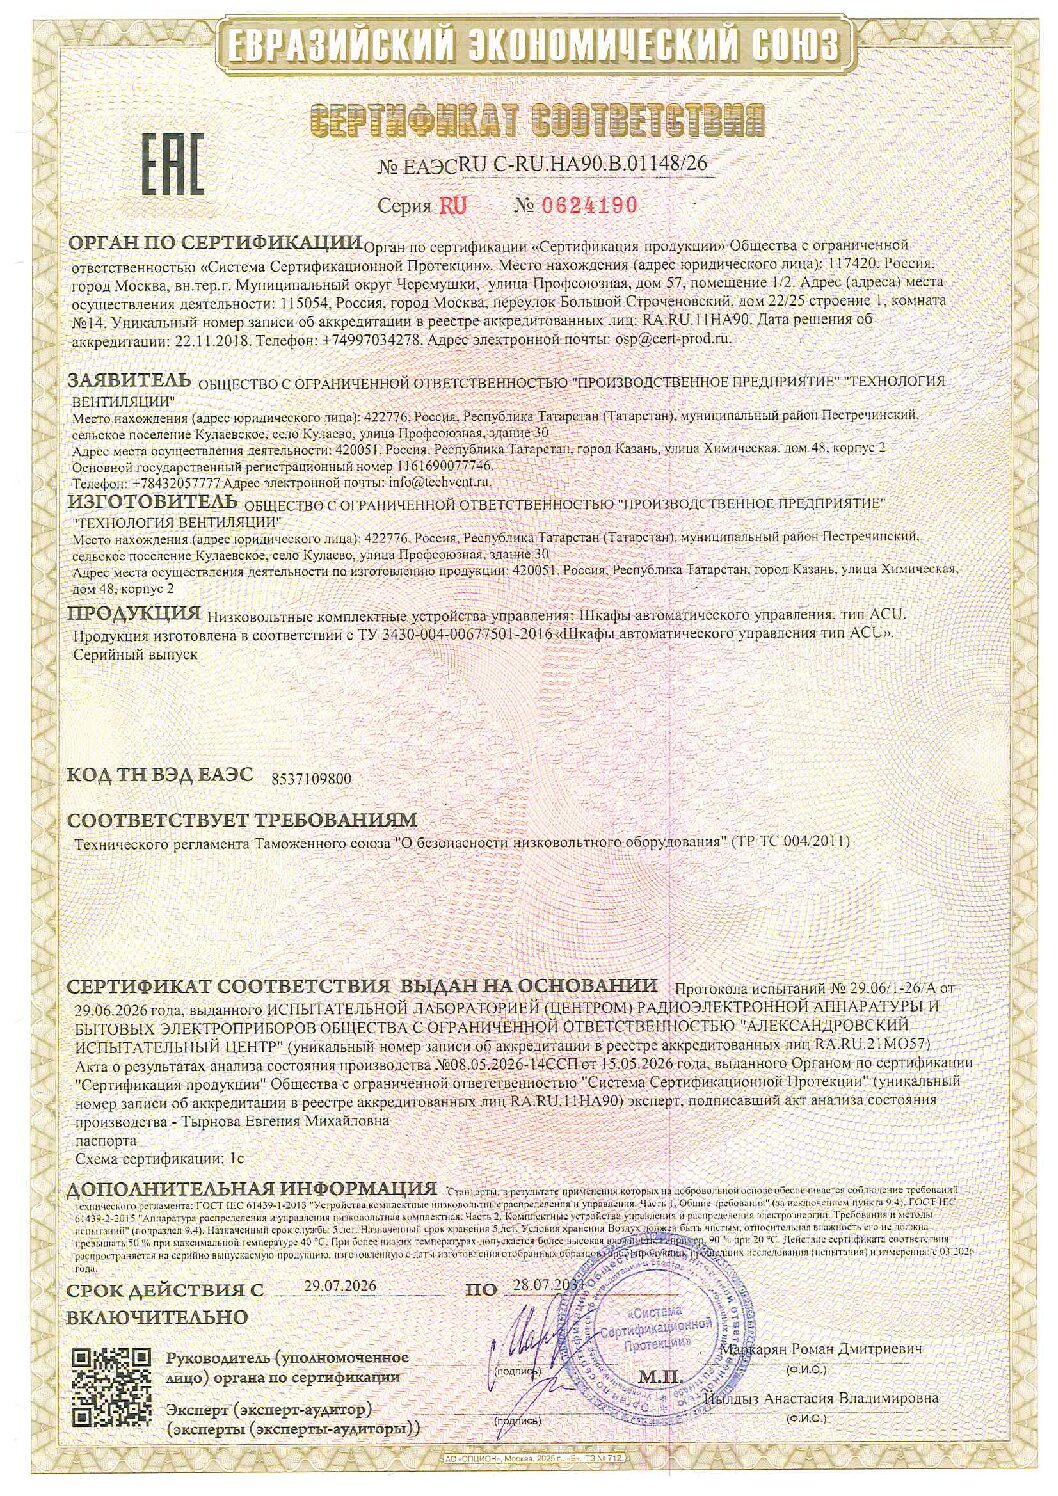
Сертификат ТРТС 004 на шкафы автоматики ACU
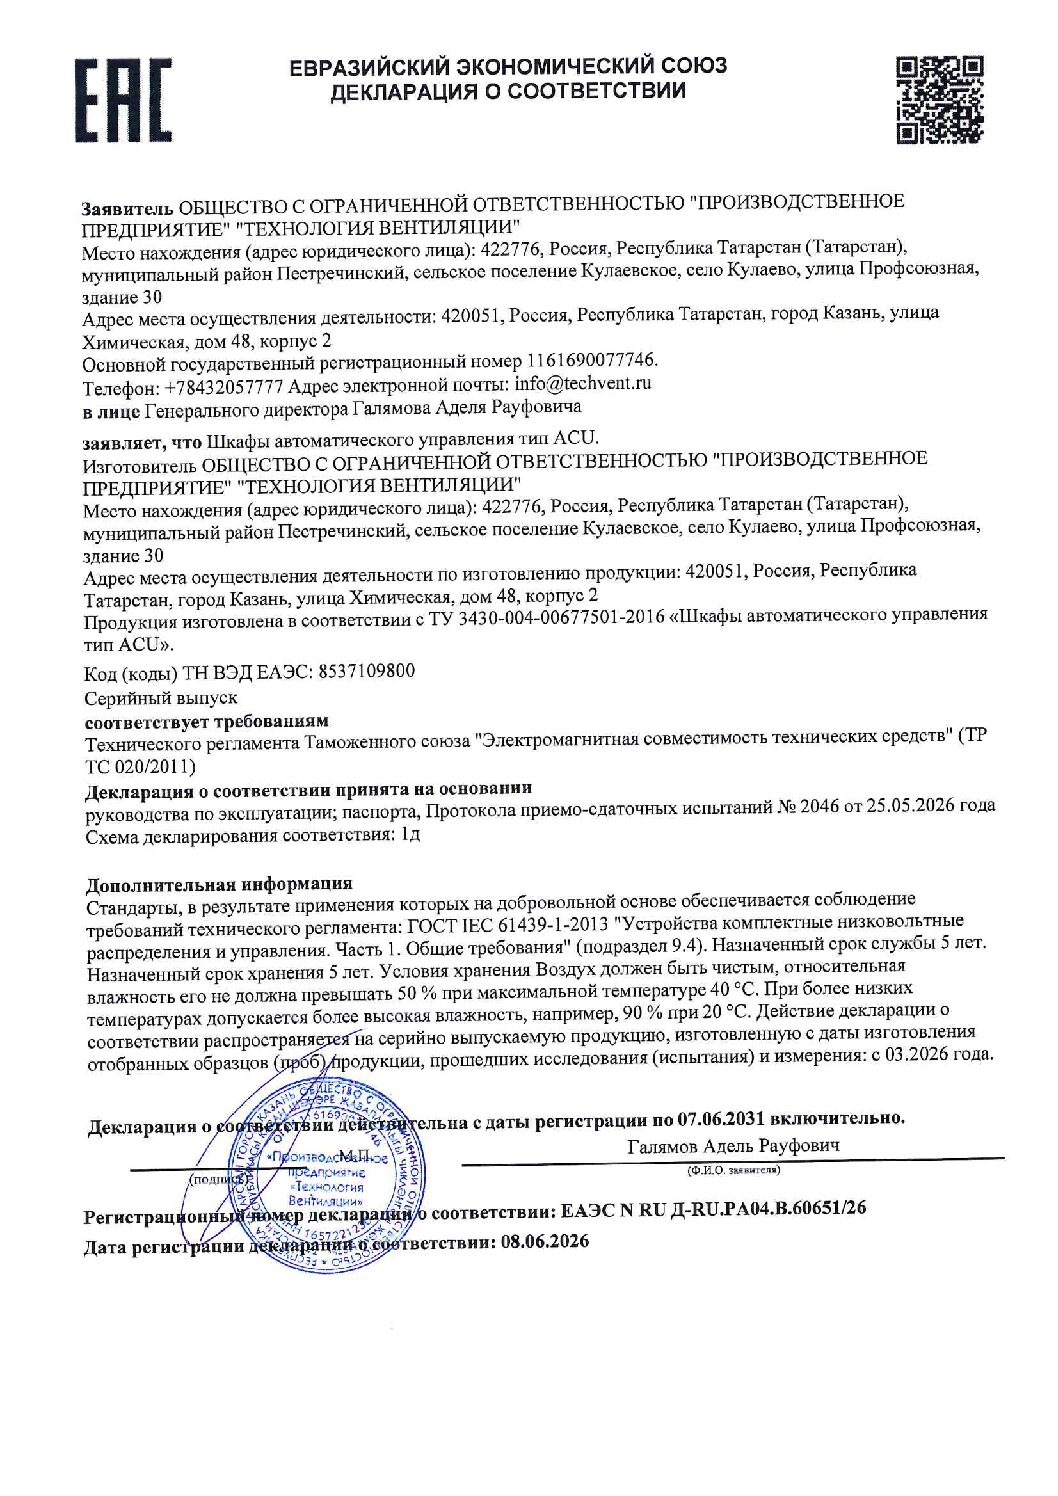
Декларация на шкафы автоматики ACU
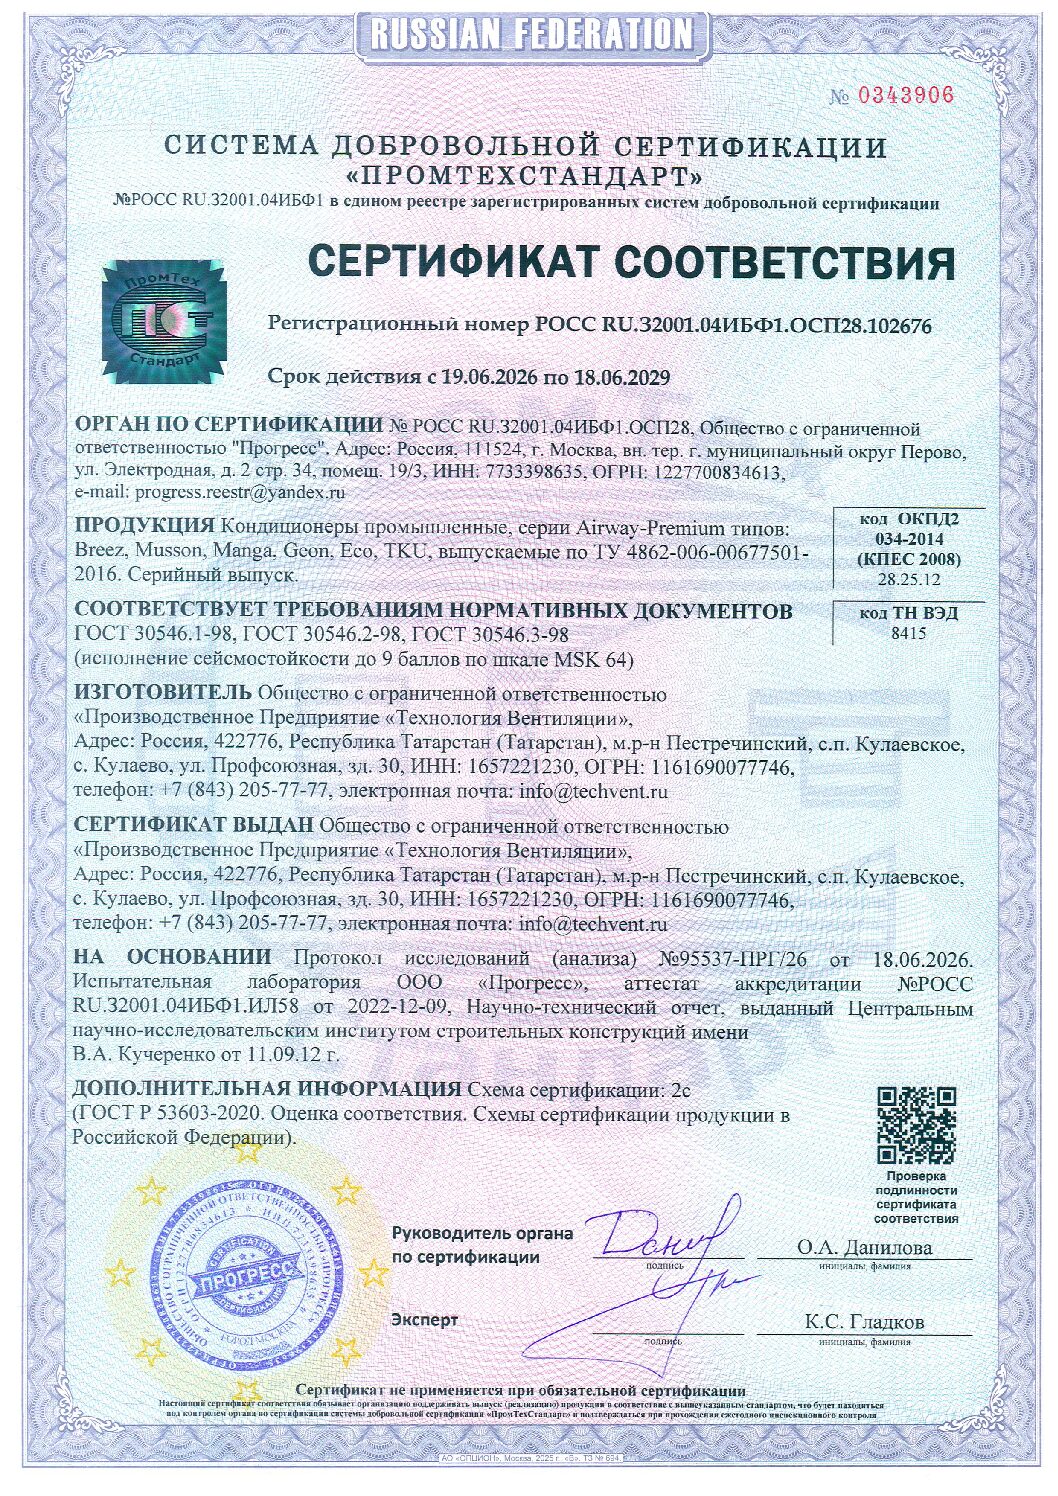
Сертификат на сейсмостойкость Airway-Premium
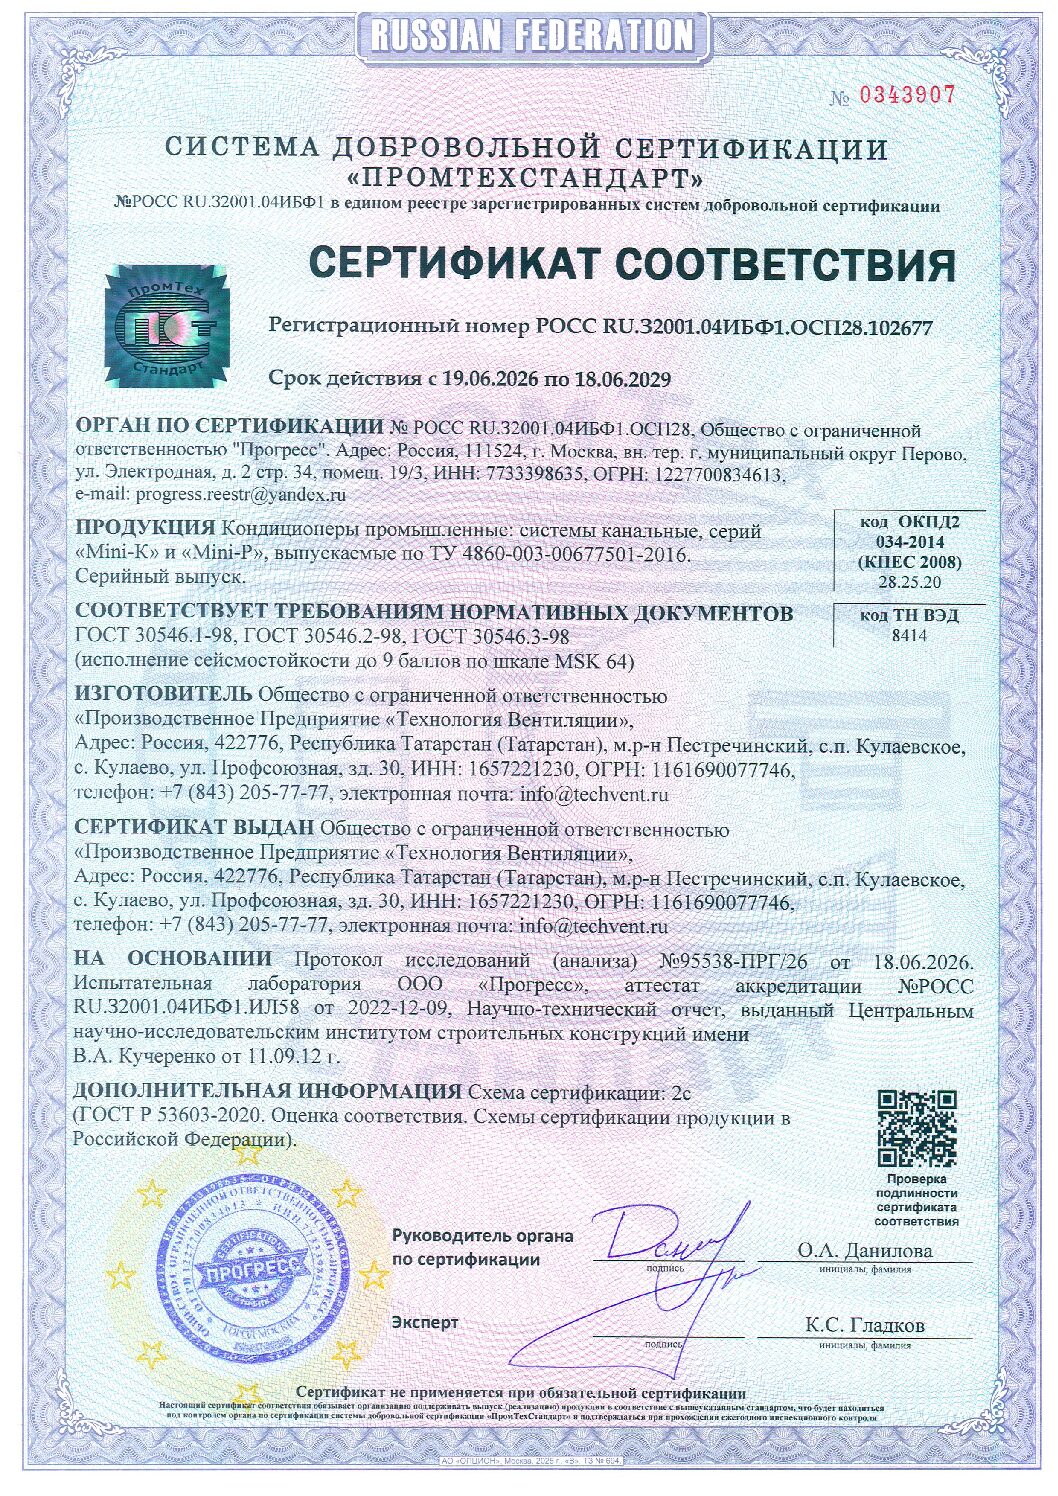
Сертификат на сейсмостойкость каналка Mini-K, Mini-P
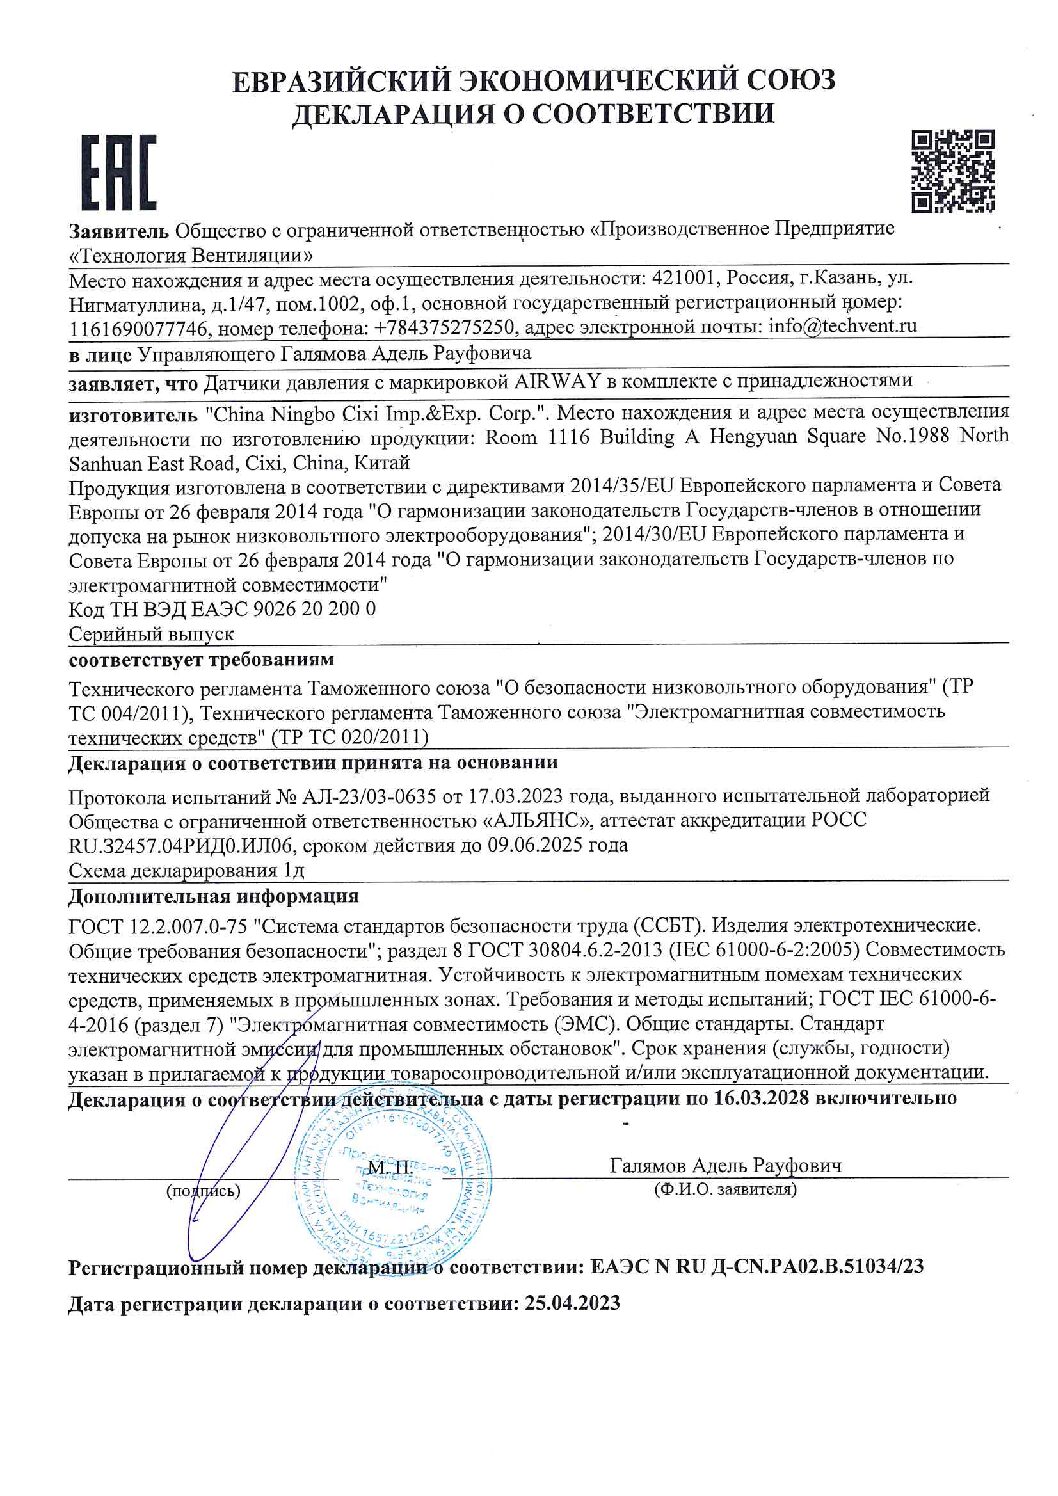
Декларация на датчики давления Airway
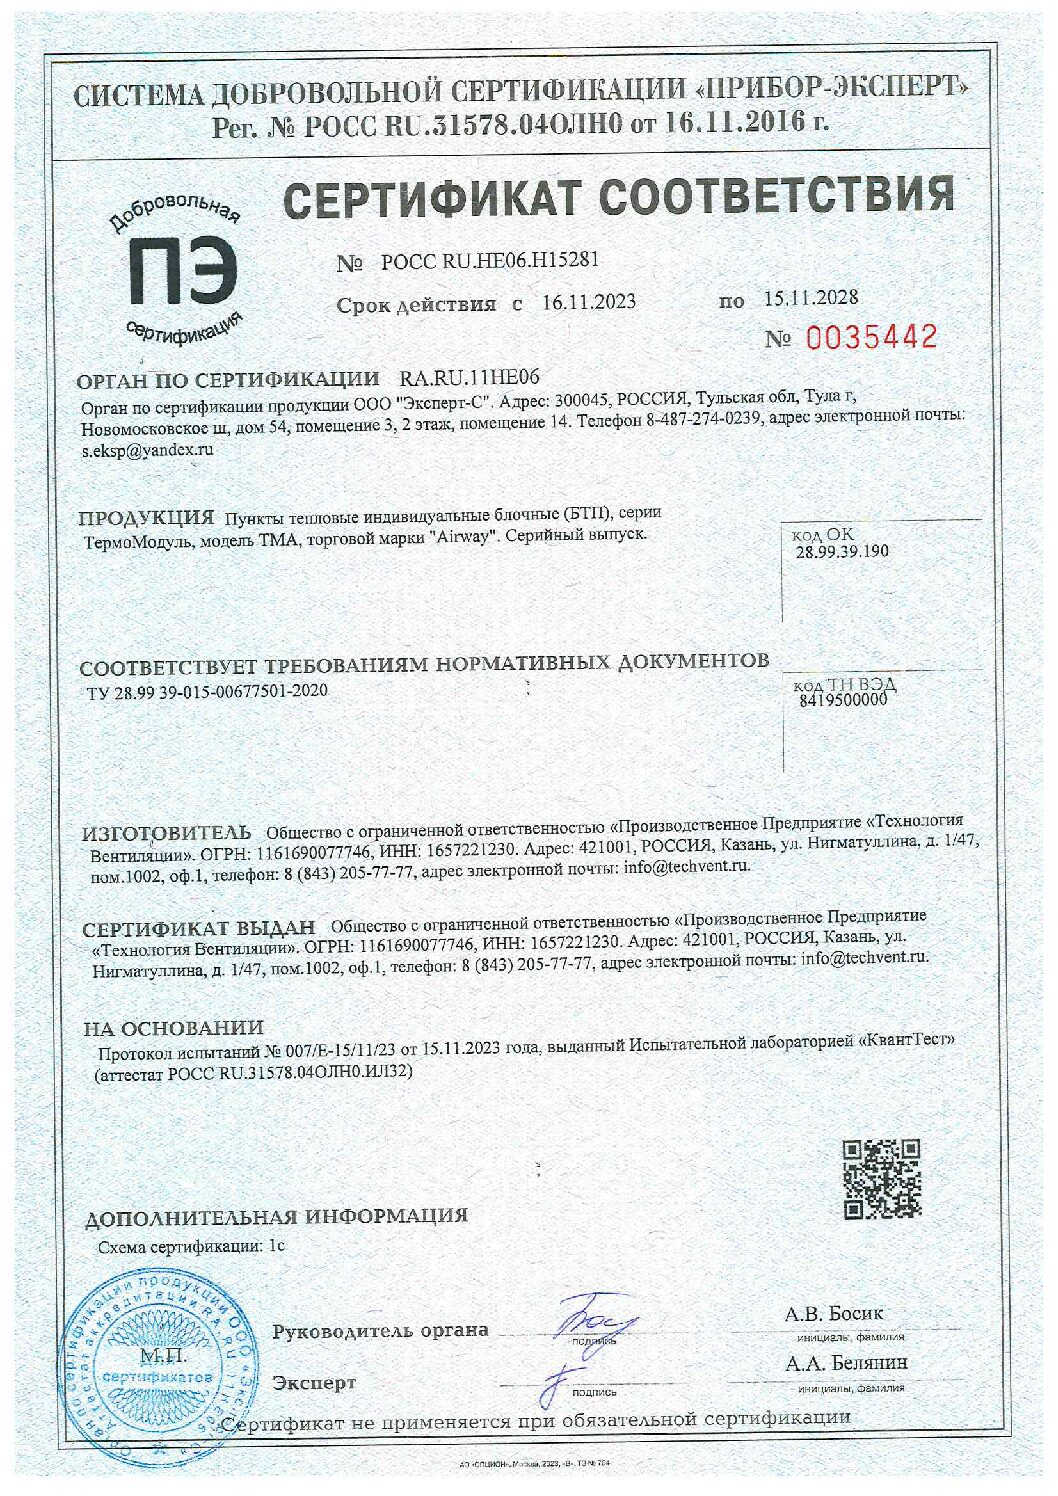
Сертификат на БТП ТермоМодуль серии ТМА
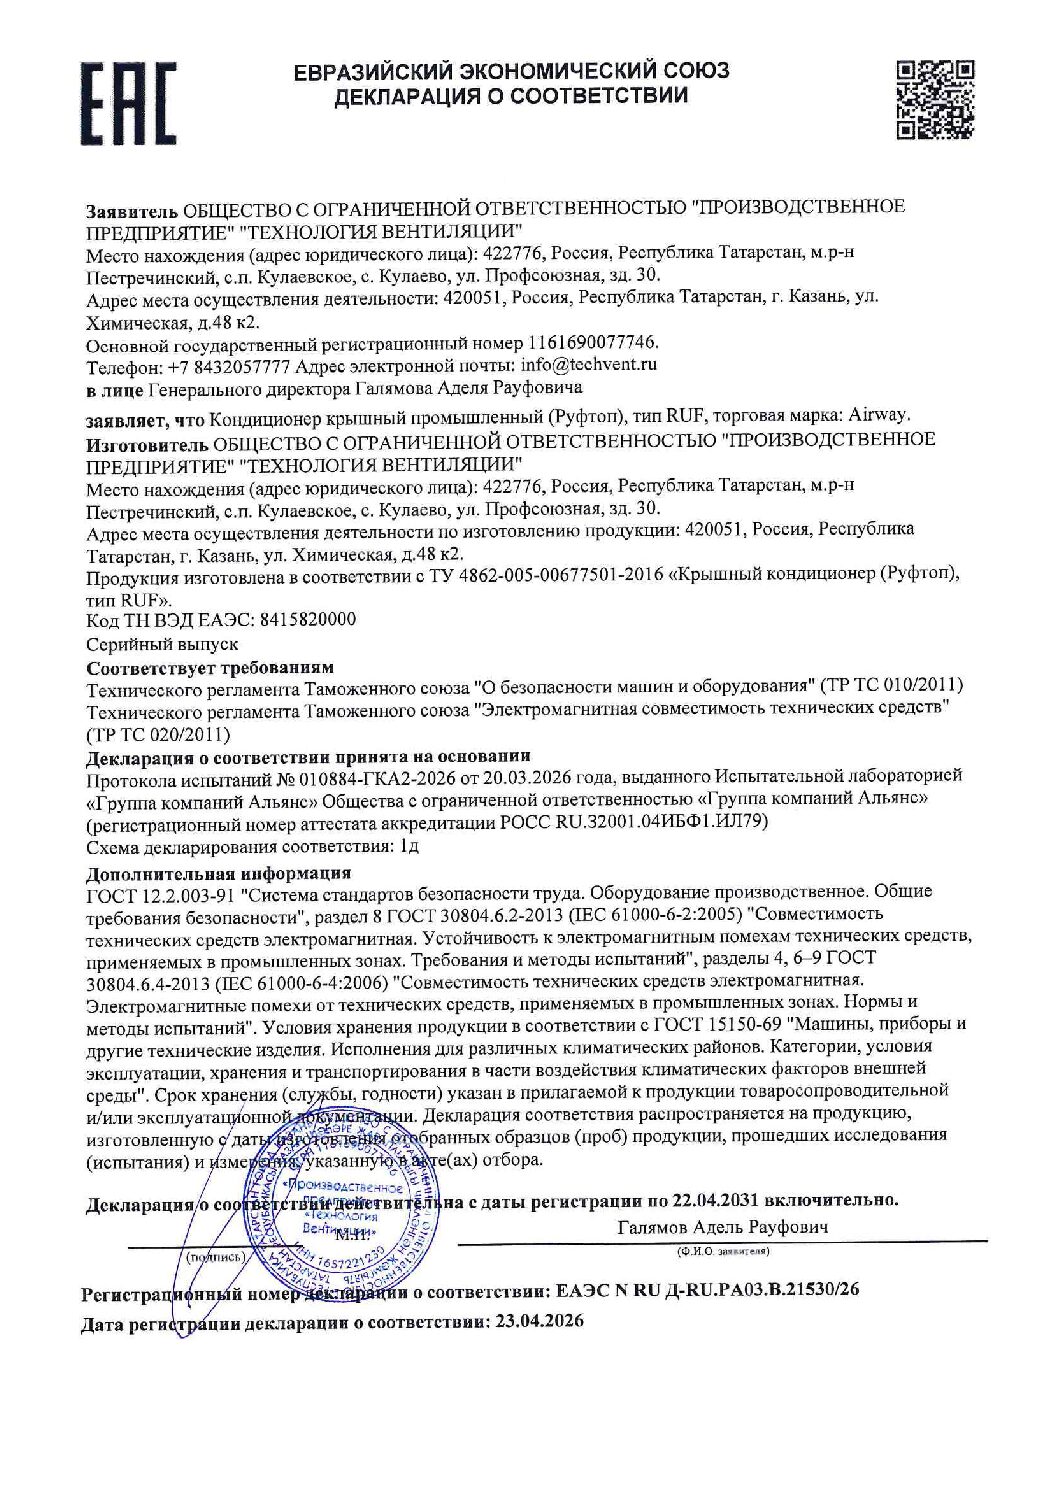
Декларация на Руфтоп серии RUF
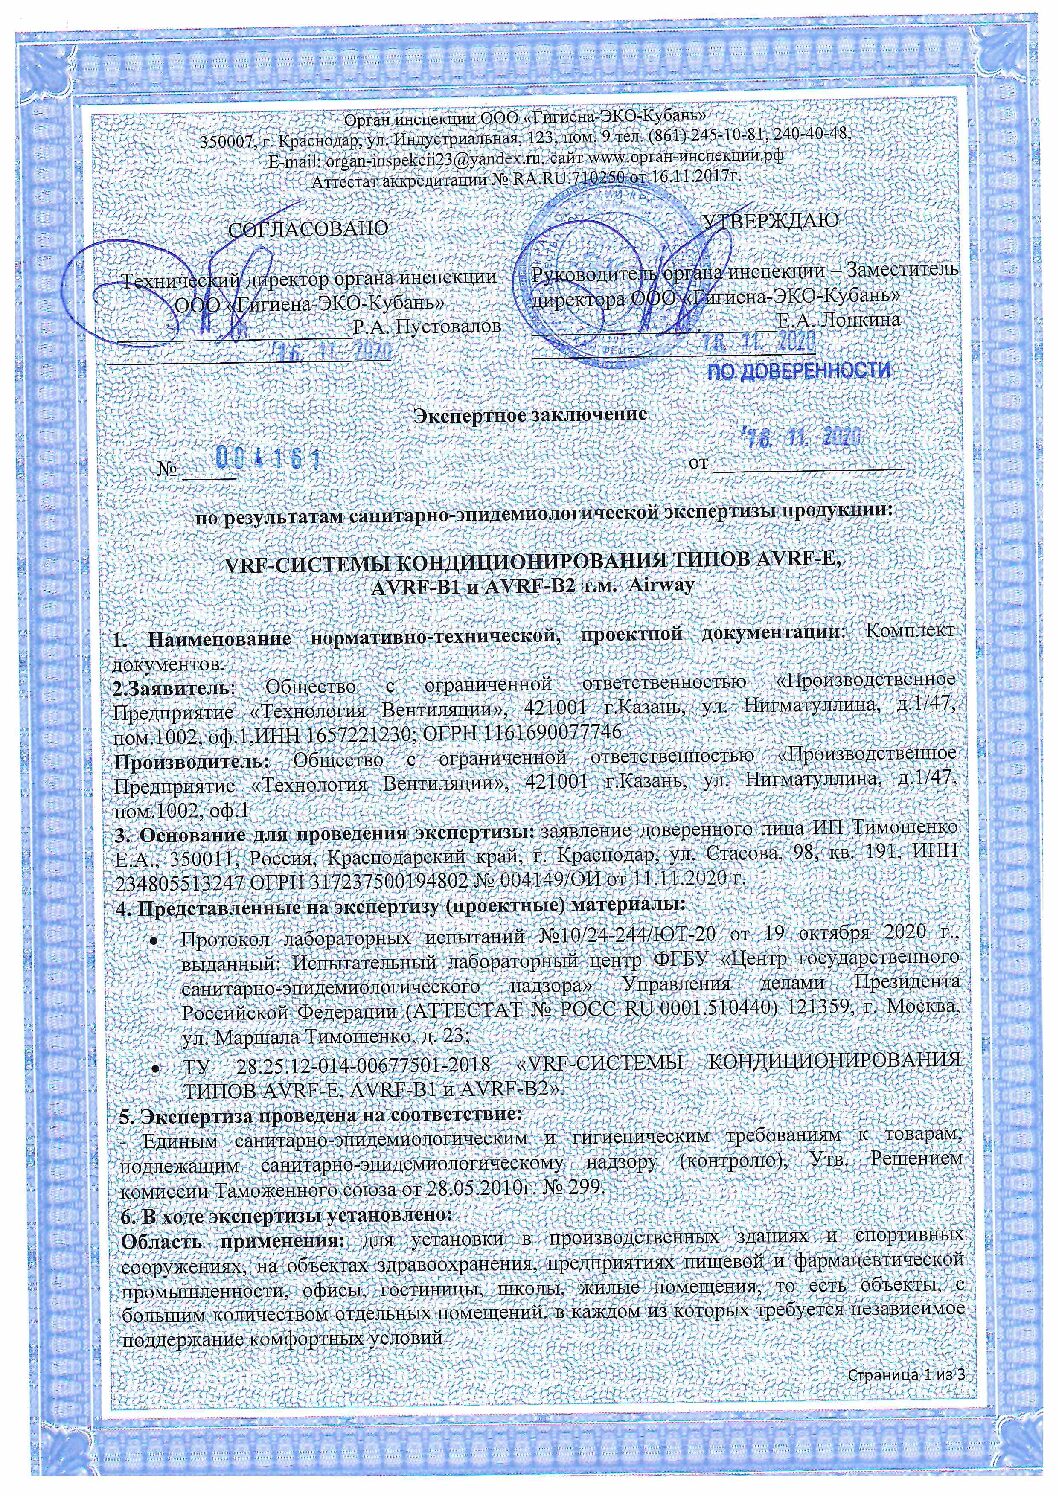
Экспертное заключение на AVRF
Каталог
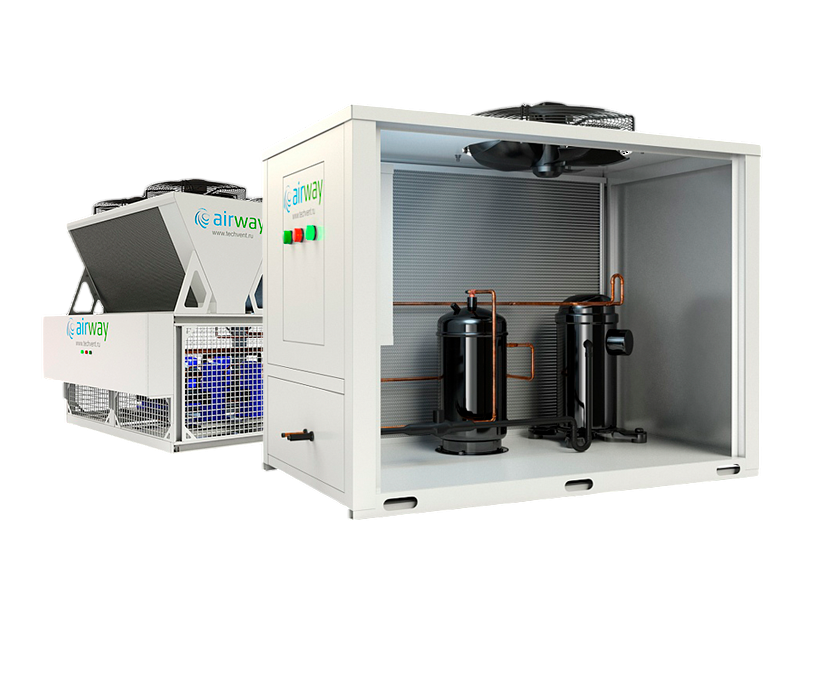
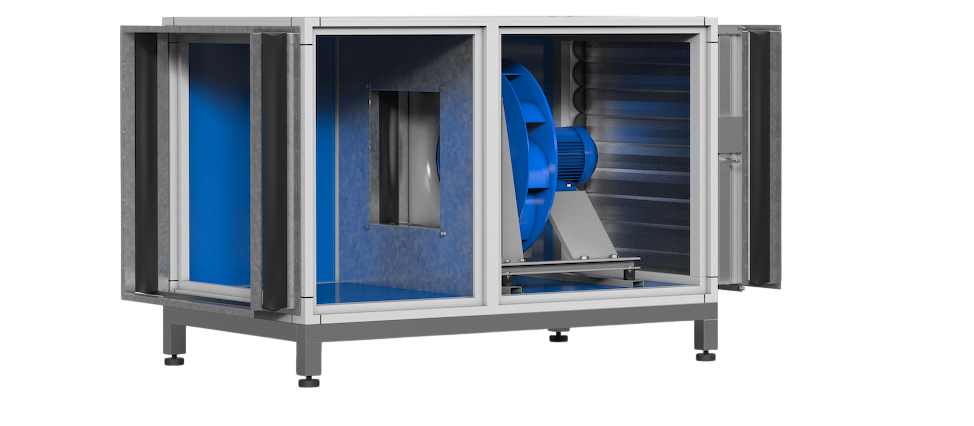
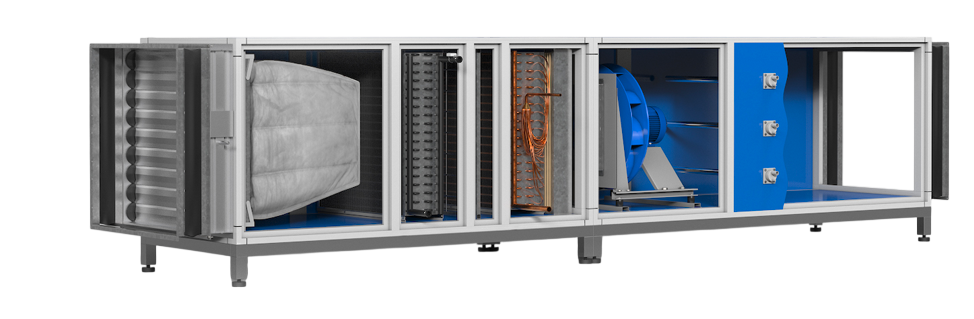
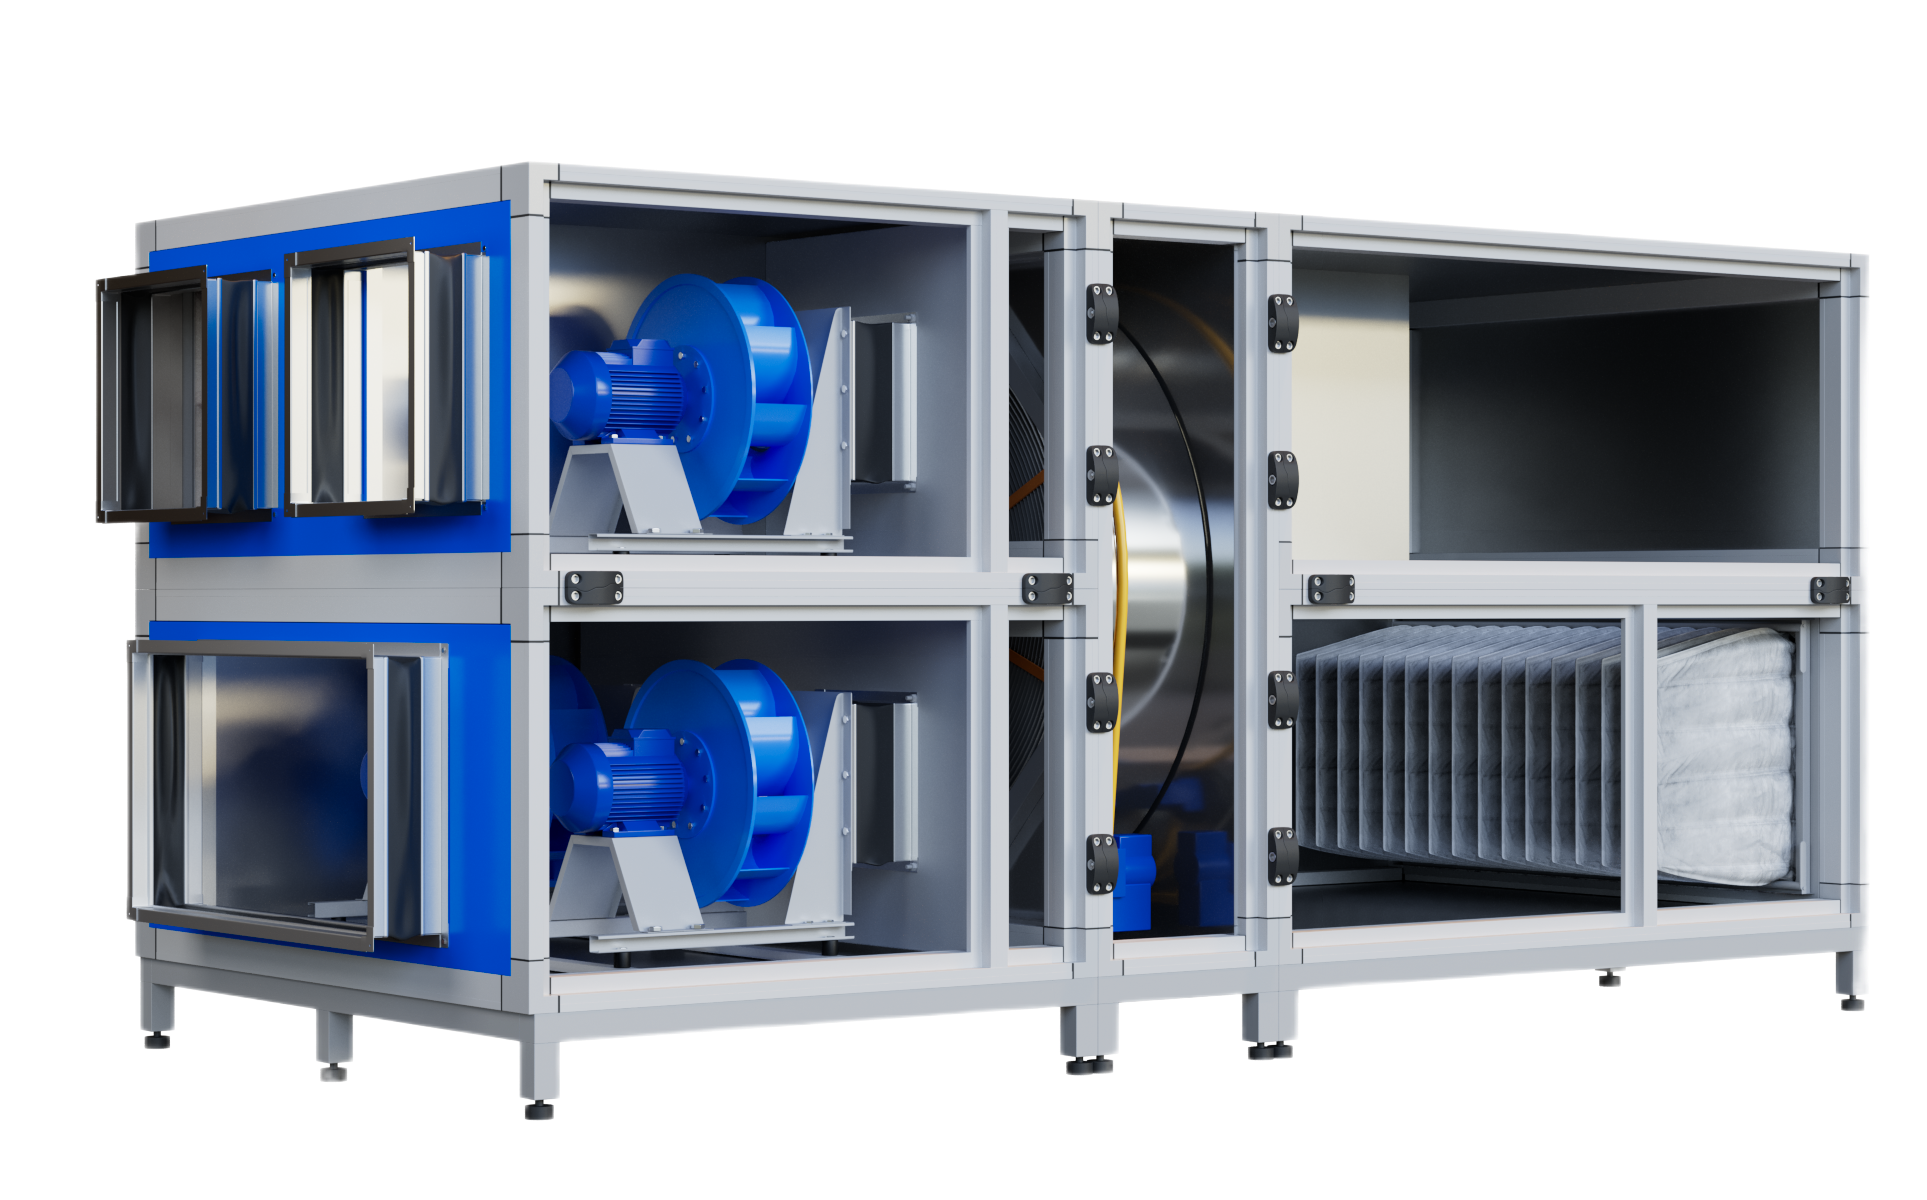
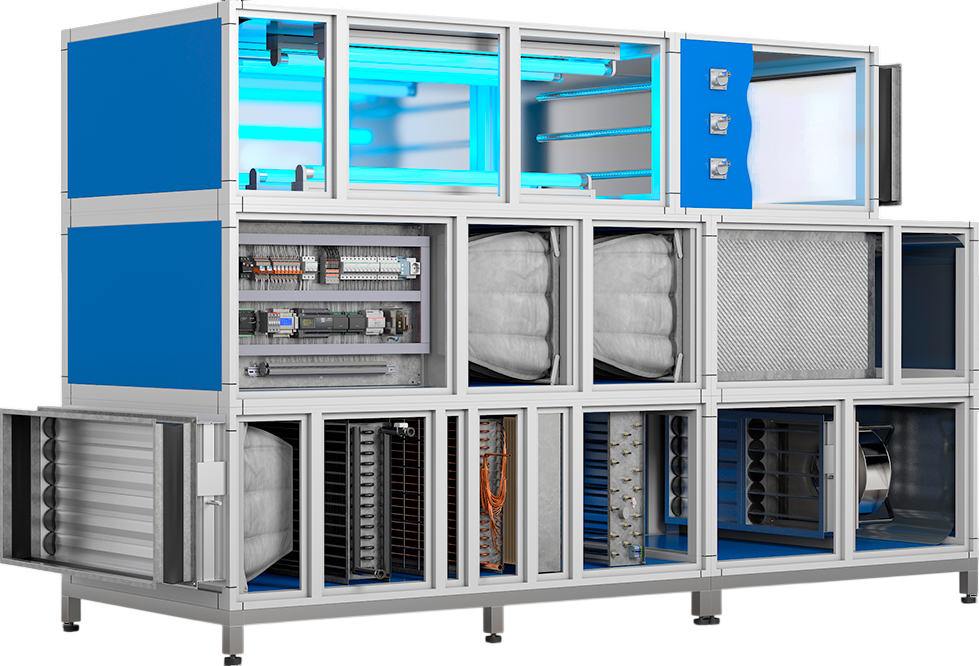
Готовая продукция
Связаться с нами
ЗАПИСАТЬСЯ НА ЭКСКУРСИЮ ПО ЗАВОДУ
Наш менеджер свяжется с вами и подберет дату и время для проведения экскурсии.